vyhlášené znění

Příloha č. 5

k nařízení vlády č. 42/2003 Sb.

ZÁVAZNÉ POSTUPY POSUZOVÁNÍ SHODY

Následující tabulka uvádí, které postupy posuzování shody, jež jsou popsané v příloze 4 části I, mají být použity u přepravitelných tlakových zařízení uvedených v § 1 odst. 2. tohoto nařízení.

Příloha č. 5 ZÁVAZNÉ POSTUPY POSUZOVÁNÍ SHODY
Kategorie přepravitelného tlakového zařízení Postup posazování shody
1. Nádoby, u kterých součin zkušebního
tlaku a kapacity není více než
30 MPa x litry (300 barů x litry)
A1, nebo D1 nebo E1
2. Nádoby, u kterých součin zkušebního tlaku
a kapacity je více než 30 MPa a ne více než
150 MPa x litry (300barů až 1500 barů x litry)
H, nebo B v kombinaci s E,
nebo B v kombinaci s C1,
nebo B1 v kombinaci s F,
nebo B1 v kombinaci s D
3. Nádoby, u kterých součin zkušebního tlaku a
kapacity je více než 150 MPa x litry
(1500 barů x litry) a podobně u nádrží
G, nebo H1,
nebo B v kombinaci s D,
nebo B v kombinaci s F
  1. 1. Přepravitelná tlaková zařízení musí být podrobena jednomu z postupů posuzování shody. Výrobce zařízení si může zvolit některý z postupů stanovených pro danou kategorii. V případě nádob, ventilů a dalšího příslušenství zařízení používaných k přepravě se výrobce může rozhodnout rovněž pro jeden ze souborných postupů stanovených pro vyšší kategorie.
  2. 2. Notifikovaná osoba musí při prověrkách neoznámených předem, prováděných v rámci zjišťování jakosti, odebrat vzorek zařízení přímo ve výrobních nebo skladovacích prostorách za účelem provedení zkoušky, případně tuto zkoušku provést, v souladu s požadavky tohoto nařízení. Z tohoto důvodu musí výrobce notifikovanou osobu seznámit s plánovaným výrobním programem. Během prvního roku výroby musí notifikovaná osoba uskutečnit nejméně dvě prověrky. Četnost pozdějších prověrek stanoví notifikovaná osoba na základě kritérií uvedených v bodu 4.4 příslušného postupu posuzování shody v příloze 4 části I.
Příloha č. 6

k nařízení vlády č. 42/2003 Sb.

SOUPIS NEBEZPEČNÝCH LÁTEK MIMO TŘÍDU 2

Příloha č. 6 SOUPIS NEBEZPEČNÝCH LÁTEK MIMO TŘÍDU 2
Číslo UN Třída Údaj ADR/RID Nebezpečná látka
1051 6,1 1 Stabilizovaný kyanovodík
1052 8 6 Bezvodý fluorovodík
1790 8 6 Kyselina fluorovodíková

Příloha č. 7

k nařízení vlády č. 42/2003 Sb.

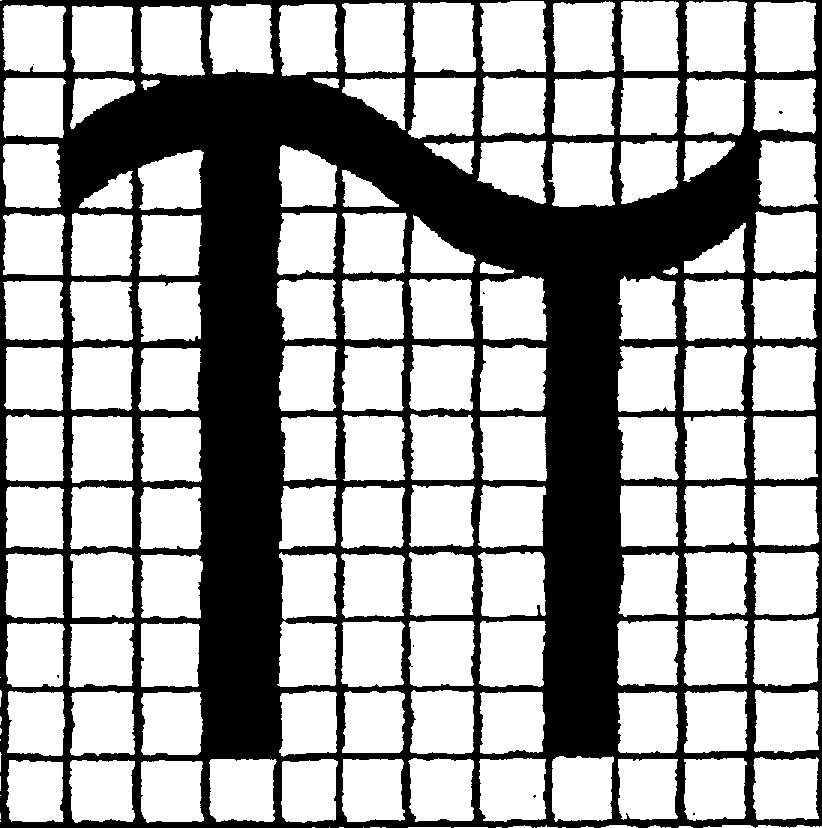
ZNAČKA SHODY

Značka shody zařízení má následující tvar:

Obrázek

Je-li značka zmenšena nebo zvětšena, musí být zachovány proporce podle uvedeného vzoru. Jednotlivé složky značky musí mít shodné svislé rozměry, které musí činit nejméně 5 mm. Minimální velikost značky nemusí být dodržena u malých zařízení.

Příloha č. 8

k nařízení vlády č. 42/2003 Sb.

TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ)

Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plynyČást I

  1. 1. DEFINICE POJMŮ POUŽITÝCH V TÉTO ČÁSTI PŘÍLOHY A JEJICH SYMBOLY
    1. 1.1 Mez kluzu

      Pro účely posuzování shody těchto tlakových lahví s technickými požadavky stanovenými touto částí přílohy se při výpočtu částí namáhaných přetlakem použijí tyto hodnoty meze kluzu:

      1. — pokud ocel nevykazuje dolní a horní mez kluzu, použije se nejmenší hodnota smluvní meze kluzu:
        1. Rp 0,2;
      1. — pokud ocel vykazuje dolní a horní mez kluzu, použije se hodnota:
        1. - ReL,
        2. - ReH x 0,92, nebo
        3. - Rp 0,2.
    1. 1.2 Přetlak při roztržení

      Pro účely této části přílohy se “přetlakem při roztržení“ rozumí přetlak při dosažení plastické nestability, tj. nejvyšší přetlak dosažený při tlakové zkoušce na roztržení.

    1. 1.3 SYMBOLY

      Symboly použité v této části přílohy mají tento význam:

      1. Ph = zkušební přetlak při hydraulické zkoušce v bar;
      2. Pr = přetlak při roztržení lahve změřený při zkoušce na roztržení v bar;
      3. Prt = výpočtový nejnižší teoretický přetlak při roztržení v bar;
      4. Re = hodnota meze kluzu použitá podle bodu 1.1 k určení hodnoty R pro účely výpočtu částí namáhaných přetlakem v N/mm2;
      5. Rel = nejmenší hodnota dolní meze kluzu zaručená výrobcem lahví v N/mm2;
      6. ReH = nejmenší hodnota horní meze kluzu zaručená výrobcem lahví v N/mm2;
      7. Rp 0,2 = smluvní mez kluzu při 0,2 % zaručená výrobcem lahví v N/mm2;
      8. Smluvní mez kluzu je hodnota napětí, při kterém trvalá deformace dosáhne 0,2 % původní měřené délky zkušební tyče.
      9. Rm = nejmenší hodnota pevnosti v tahu zaručená výrobcem lahví v N/mm2;
      10. a = výpočtová nejmenší tloušťka stěny válcového pláště v mm;
      11. D = jmenovitý vnější průměr lahve v mm;
      12. d = průměr trnu pro zkoušku ohybem v mm;
      13. Rmt = skutečná pevnost v tahu v N/mm2.
    1. 1.4 NORMALIZAČNÍ ŽÍHÁNÍ

      Termín „normalizační žíhání“ se v této části přílohy používá ve smyslu definice podle požadavků příslušných technických norem

      Normalizační žíhání může být následováno popouštěním. Termín „popouštění“ se v této části přílohy používá ve smyslu definice příslušných technických norem.

    1. 1.5 KALENÍ A POPOUŠTĚNÍ

      Pod pojmem “kalení a popouštění“ se rozumí tepelné zpracování, kterému se podrobuje zhotovená láhev a při kterém se láhev ohřeje na rovnoměrnou teplotu nad horním bodem přeměny oceli (Ac3). Láhev se pak ochladí rychlostí, která nepřevyšuje 80 % rychlosti dosahované při ochlazování ve vodě o teplotě 20 °C, načež se popouští při rovnoměrné teplotě pod nejnižším bodem přeměny oceli (Ac1).

      Tepelné zpracování musí být provedeno tak, aby nezpůsobilo na lahvi trhliny. Lahve nesmějí být kaleny do vody, která neobsahuje přísady.

  1. 2. TECHNICKÉ POŽADAVKY
    1. 2.1 POUŽITÉ OCELI
      1. 2.1.1 Ocel je definována způsobem své výroby, svým chemickým složením, tepelným zpracováním, kterému se podrobuje zhotovená láhev, a svými mechanickými vlastnostmi. Výrobce poskytne odpovídající informace podle níže uvedených požadavků. Jakákoli změna v těchto informacích bude považována za změnu v typu oceli pro účely ES schválení typu.

        (a) Způsob výroby

        Způsob výroby je definován odkazem na použitý postup (například siemens-martinská pec, kyslíkový konvertor, elektrická pec) a na metodu uklidnění oceli.

        (b) Chemické složení

        U chemického složení musí být přinejmenším udán:

        1. — ve všech případech maximální obsah síry a fosforu,
        2. — ve všech případech obsah uhlíku, manganu a křemíku,
        3. — obsah niklu, chrómu, molybdenu a vanadu, pokud jsou tyto prvky záměrně přidány jako slitinové přísady.

        Obsah uhlíku, manganu, křemíku, a popřípadě niklu, chrómu, molybdenu a vanadu musí být udán s dostatečnou přesností, přičemž rozdíl mezi maximálními a minimálními hodnotami pro každou tavbu nesmí překročit:

        1. — u uhlíku:
          1. - 0,06 %, jestliže maximální obsah je menší než 0,30 %,
          2. - 0,07 %, jestliže maximální obsah je 0,30 % nebo více;
        1. — u manganu a křemíku:
          1. - 0,30 %;
        1. — u chrómu:
          1. - 0,30 %, jestliže maximální obsah je menší než 1,5 %,
          2. - 0,50 %, jestliže maximální obsah je 1,5 % nebo více;
        1. — u niklu:
          1. - 0,40 %;
        1. — u molybdenu:
          1. - 0,15 %;
        1. — u vanadu:
          1. - 0,10 %.

        (c) Tepelné zpracování

        Tepelné zpracování je definováno teplotou, dobou výdrže na teplotě a druhem chladicí tekutiny použitými v jednotlivých stadiích tepelného zpracování (normalizační žíhání, popřípadě následované popouštěním, nebo kalení a popouštění). Austenitizační teplota před kalením nebo normalizačním žíháním musí být stanovena s přesností 35 K.

        Totéž platí pro teplotu popouštění.

      1. 2.1.2 Podmínky, které musí být splněny

        Použitá ocel musí být uklidněná a odolná vůči stárnutí. Celá zhotovená láhev musí být podrobena tepelnému zpracování, kterým může být buď normalizační žíhání, popřípadě následované popouštěním, nebo kalení a popouštění. Obsahy síry a fosforu zjištěné ve vzorku tavby nesmějí být větší než 0,035 % a v součtu nesmějí překročit 0,06 %. Obsahy síry a fosforu zjištěné na výrobku nesmějí být větší než 0,04 % a v součtu nesmějí překročit 0,07 %.

      1. 2.1.3 Ocel ve smyslu bodu 2.1.1 nesmí být výrobcem použita, pokud není ověřena vhodnost jejího použití a schválena příslušnou notifikovanou osobou.
      2. 2.1.4 Musí být umožněno provádět nezávislé chemické rozbory, zvláště pro kontrolu, zda obsah síry a fosforu odpovídá požadavkům bodu 2.1.2. Tyto rozbory se musí provádět na zkušebních vzorcích odebraných buď z polotovaru dodaného výrobci lahví výrobcem oceli nebo ze zhotovené lahve.

        Pokud je rozhodnuto odebrat zkušební vzorek z lahve, je přípustné jej odebrat z jedné z lahví, které byly již předtím vybrány pro mechanické zkoušky podle bodu 3.1 nebo pro tlakovou zkoušku na roztržení podle bodu 3.2.

    1. 2.2 VÝPOČTY ČÁSTÍ NAMÁHANÝCH PŘETLAKEM
      1. 2.2.1 Nejmenší tloušťka stěny nesmí být menší než největší z hodnot určených těmito vzorci:

        kde R je nižší hodnota z těchto dvou hodnot:

        (1) Re;

        (2) 0,75 Rm pro lahve normalizačně žíhané nebo normalizačně žíhané a popouštěné, 0,85 Rm pro lahve kalené a popouštěné.

        1. — a = 1,5 mm
      1. 2.2.2 Jestliže se konvexní dno zhotovuje kováním z trubky, tloušťka stěny měřená uprostřed tvarovaného dna musí být nejméně 1,5 a.
      2. 2.2.3 Tloušťka konkávního dna lahví nesmí být po celém průměru okraje, na kterém láhev stojí, menší než 2 a.
      3. 2.2.4 Aby se dosáhlo vyhovujícího rozdělení napětí, musí se tloušťka stěny lahve v oblasti přechodu mezi válcovou částí a dnem zvětšovat postupně.
    1. 2.3 KONSTRUKCE A JAKOST PROVEDENÍ
      1. 2.3.1 Výrobce kontroluje u každé lahve tloušťku stěny a vnější i vnitřní povrch pro ověření, že:
        1. — tloušťka stěny není nikde menší než udává výkresová dokumentace,
        2. — vnitřní a vnější povrch nevykazují vady, které by mohly negativně ovlivnit provozní bezpečnost lahve.
      1. 2.3.2 Ovalita válcového pláště musí být omezena tak, aby rozdíl mezi největším a nejmenším vnějším průměrem v tomtéž průřezu nebyl větší než 1,5 % střední hodnoty těchto dvou průměrů.

        Maximální odchylka válcové části pláště od přímky nesmí překročit 3 mm na 1 m délky.

      1. 2.3.3 Patní kroužky, pokud jsou na lahvích provedeny, musí být dostatečně pevné a musí být vyrobeny z materiálu, který je s ohledem na korozi kompatibilní s typem oceli, z níž je láhev vyrobena. Tvar patního kroužku musí lahvi zajistit dostatečnou stabilitu. Patní kroužky nesmějí umožňovat hromadění vody nebo vnikání vody mezi kroužek a láhev.
  1. 3. ZKOUŠKY
    1. 3.1 MECHANICKÉ ZKOUŠKY
      1. 3.1.1 Všeobecné požadavky
      2. 3.1.1.1 Mechanické zkoušky se provádějí v souladu s příslušnými ustanoveními technických norem, které se na výrobu tohoto druhu přepravitelného tlakového zařízení vztahují
      3. 3.1.1.2 Všechny mechanické zkoušky pro ověření jakosti materiálu použitého pro výrobu lahví se provádějí na zkušebních tyčích odebraných ze zhotovených lahví.
      4. 3.1.2 Druhy zkoušek a jejich kritéria

        Každá zkušební láhev se musí podrobit jedné zkoušce tahem v podélném směru, čtyřem zkouškám ohybem v obvodovém směru, a pokud to umožňuje tloušťka stěny, třem zkouškám rázem v ohybu na zkušebních tyčích šířky minimálně 5 mm. Zkušební tyče pro zkoušku rázem v ohybu se odeberou v příčném směru; jestliže však tloušťka a/nebo průměr lahve neumožňují odebrat zkušební tyče široké alespoň 5 mm v příčném směru, odeberou se zkušební tyče pro zkoušku rázem v ohybu v podélném směru.

      1. 3.1.2.1 Zkouška tahem
      2. 3.1.2.1.1 Zkouška tahem se provádí podle požadavků příslušných technických norem
      3. 3.1.2.1.2 Zjištěná hodnota pevnosti v tahu nesmí být menší než Rm.

        Mez kluzu stanovená při zkoušce tahem musí odpovídat hodnotě použité podle bodu 1.1 při výpočtu lahve. Horní mez kluzu musí být stanovena z tahového diagramu nebo jinou stejně přesnou metodou.

        Zjištěná hodnota meze kluzu nesmí být v závislosti na okolnostech menší než ReH, ReL nebo Rp 0,2.

      1. 3.1.2.2 Zkouška ohybem
      2. 3.1.2.2.1 Zkouška ohybem se provádí dle požadavků uvedených technických normách vztahujícím se k výrobě tohoto druhu přepravitelných tlakových zařízení.
      3. 3.1.2.2.2 Během zkoušky musí vnitřní plocha prstence zůstat v dotyku s trnem.
      4. 3.1.2.2.3 Zkušební tyč nesmí prasknout, je-li ohnuta okolo trnu tak, že vnitřní okraje nejsou od sebe vzdáleny více než činí průměr trnu.
      5. 3.1.2.2.4 Poměr mezi průměrem trnu a tloušťkou zkušební (n) tyče nesmí překročit hodnoty uvedené v tabulce:
        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny
        skutečná pevnost v tahu
        Rmt v N/mm2
        hodnota n
        do 440 včetně 2
        nad 440 do 520 včetně 3
        nad 520 do 600 včetně 4
        nad 600 do 700 včetně 5
        nad 700 do 800 včetně 6
        nad 800 do 900 včetně 7
        nad 900 8
      1. 3.1.2.3 Zkouška rázem v ohybu
      2. 3.1.2.3.1 Zkouška rázem v ohybu se provádí podle požadavků stanovených příslušnou technickou normou.

        Všechna měření vrubové houževnatosti se provádějí při teplotě -20 °C.

        Vrub musí být kolmý k povrchu stěn lahve.

        Zkušební tyče pro zkoušku rázem v ohybu nesmějí být rovnány a musí být obrobeny na šesti stranách, avšak pouze v rozsahu nutném pro dosažení rovného povrchu.

      1. 3.1.2.3.2 Průměrná hodnota vrubové houževnatosti zjištěná ze tří zkoušek rázem v ohybu v podélném nebo příčném směru, jakož i každá jednotlivá zjištěná hodnota, nesmí být menší než odpovídající hodnota vyjádřená v J/cm2, uvedená v tabulce:
        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny
        oceli, u nichž Rm není
        větší než 650 N/mm2
        oceli, u nichž Rm je
        větší než 650 N/mm2
        podélný směr příčný směr podélný směr příčný směr
        průměr ze tří
        zkušebních tyčí
        33 17 50 25
        jednotlivá hodnota 26 13 40 20
    1. 3.2 HYDRAULICKÁ ZKOUŠKA NA ROZTRŽENÍ
      1. 3.2.1 Zkušební podmínky

        Zkoušené lahve musí být označeny v souladu s požadavky technických norem vztahujících se ke značení tohoto druhu přepravitelného tlakového zařízení.

        1. 3.2.1.1 Hydraulická zkouška na roztržení musí být provedena ve dvou po sobě následujících etapách na zkušebním zařízení, které umožňuje postupné zvyšování přetlaku v lahvi až do jejího roztržení a grafické znázornění křivky závislosti přetlaku na čase. Zkouška se musí provádět za pokojové teploty.
        2. 3.2.1.2 V průběhu první etapy se přetlak zvyšuje konstantní rychlostí až do začátku plastické deformace. Rychlost zvyšování přetlaku nesmí překročit 5 bar/s (0,5 MPa/s).

          Od začátku plastické deformace (druhá etapa) nesmí být výkon čerpadla větší než dvojnásobný oproti první etapě a musí být udržován konstantní až do roztržení lahve.

      1. 3.2.2 Vyhodnocení zkoušky
        1. 3.2.2.1 Vyhodnocení tlakové zkoušky na roztržení zahrnuje:
          1. — vyhodnocení křivky závislosti přetlaku na čase pro určení přetlaku při roztržení,
          2. — vyhodnocení trhliny a tvaru jejích okrajů,
          3. — ověření, zda v případu lahve s konkávním dnem nedošlo k obrácení tvaru dna.
        1. 3.2.2.2 Změřený přetlak při roztržení (Pr) musí být větší než hodnota daná vzorcem:

        1. 3.2.2.3 Zkouška na roztržení nesmí způsobit rozpad lahve na zlomky.
        2. 3.2.2.4 Hlavní trhlina nesmí mít charakter křehkého lomu, tj. okrajové hrany lomu nesmí být radiální, ale musí být skloněny vůči rovině průměru a vykazovat kontrakci.

          Trhlina je přijatelná pouze za těchto podmínek:

          1. 1. V případě lahví o tloušťce “a“ do 7,5 mm:

            (a) větší část trhliny musí být zřetelně podélná;

            (b) trhlina se nesmí několikanásobně rozvětvovat;

            (c) trhlina se nesmí obvodově rozšiřovat dále než 90° na každou stranu od své hlavní části;

            (d) trhlina se nesmí šířit do částí lahve, které jsou 1,5 krát silnější než největší tloušťka měřená v polovině délky lahve;

            (e) v případě lahví s konvexním dnem trhlina nesmí dosáhnout středu dna lahve.

          Požadavek (d) však nemusí být splněn:

          (a) v případě horní zaoblené části nebo konvexního dna, jestliže se trhlina nerozšíří do částí lahve s průměrem menším než 0,75-násobek jmenovitého vnějšího průměru lahve;

          (b) v případě konkávního dna, jestliže vzdálenost mezi nejvzdálenějším bodem trhliny a rovinou dna lahve převyšuje 5-násobek tloušťky “a“.

          1. 2. V případě lahví o tloušťce “a“ přesahující 7,5 mm musí být větší část trhliny zřetelně podélná.
        1. 3.2.2.5 Trhlina nesmí odhalit zřetelnou vadu materiálu.
    1. 3.3 CYKLICKÁ ÚNAVOVÁ ZKOUŠKA
      1. 3.3.1 Cyklická únavová zkouška se provádí s použitím nekorozivní kapaliny na dvou lahvích, u kterých výrobce zaručuje, že jsou dostatečně reprezentativní pro minimální konstrukční hodnoty specifikované v konstrukčním návrhu.
      2. 3.3.2 Tato zkouška je cyklická. Horní cyklický přetlak je roven buď přetlaku Ph nebo jeho dvěma třetinám.

        Dolní cyklický přetlak nesmí překročit 10 % hodnoty horního cyklického přetlaku.

        Minimální počet cyklů a maximální zkušební frekvence jsou uvedeny v tabulce:

        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny
        maximální použitý přetlak Ph2/3 Ph
        minimální počet cyklů 12 000 80 000
        maximální frekvence cyklů za minutu 5 12

        Teplota měřená na vnější stěně lahve nesmí během zkoušky překročit 50 °C.

        Zkouška se považuje za vyhovující, když láhev dosáhne požadovaného počtu cyklů, aniž se projeví netěsnost.

    1. 3.4 HYDRAULICKÁ ZKOUŠKA
      1. 3.4.1 Přetlak vody v lahvi se musí zvětšovat rovnoměrnou rychlostí až do dosažení přetlaku Ph.
      2. 3.4.2 Láhev musí zůstat pod přetlakem Ph dostatečně dlouho, aby se prokázalo, že přetlak nemá tendenci klesat a že nedochází k úniku kapaliny.
      3. 3.4.3 Po zkoušce nesmí láhev vykazovat trvalou deformaci.
      4. 3.4.4 Lahve, které nesplní požadavky zkoušky, musí být vyřazeny.
    1. 3.5 KONTROLA HOMOGENITY LAHVE

      Touto zkouškou se ověřuje, zda kterékoli dva body na vnějším povrchu lahve nevykazují rozdíl v tvrdosti větší než 25 HB. Kontrola se provádí na dvou příčných řezech lahve poblíž hrdla a dna, vždy ve čtyřech rovnoměrně vzdálených bodech.

    1. 3.6 KONTROLA HOMOGENITY DÁVKY

      Touto zkouškou, kterou provádí výrobce, se měřením tvrdosti nebo jiným vhodným způsobem ověřuje, zda nedošlo k chybě při volbě výchozího materiálu (plechu, předvalku, trubky) nebo při tepelném zpracování. V případě lahví normalizačně žíhaných, ale nepopouštěných, se tato zkouška nemusí provádět na každé lahvi.

    1. 3.7 KONTROLA DNA

      Středem dna lahve se provede podélný řez a jeden z takto získaných povrchů se vyleští pro zkoušku při pětinásobném až desetinásobném zvětšení.

      Láhev se považuje za vadnou, jsou-li zjištěny trhliny. Za vadnou se považuje i tehdy, jestliže rozměry přítomných pórů či vměstků se ukazují tak velké, že může být ohrožena bezpečnost.

Bezešvé láhve na plyny z nelegovaného hliníku a hliníkových slitin, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy, o objemu od 0,5 litru do 150 litrů včetně, určené k plnění zkapalněnými nebo rozpuštěnými plynyČást II

  1. 1. DEFINICE POJMŮ POUŽITÝCH V TÉTO ČÁSTI PŘÍLOHY A JEJICH SYMBOLY
    1. 1.1 Mez kluzu

      Pro účely tohoto nařízení se při výpočtu částí namáhaných přetlakem tohoto druhu lahví použijí tyto hodnoty meze kluzu:

      1. - v případě hliníkových slitin smluvní mez kluzu při 0,2 %, Rp 0,2, tj. hodnota napětí, při kterém trvalá deformace dosáhne 0,2 % měřené délky zkušební tyče,
      2. - v případě nelegovaného hliníku v nevytvrzeném stavu smluvní mez kluzu při 1 %.
    1. 1.2 Pro účely této části přílohy se “přetlakem při roztržení“ rozumí přetlak při dosažení plastické nestability, tj. nejvyšší přetlak dosažený při tlakové zkoušce na roztržení.
    2. 1.3 Symboly použité v této Směrnici mají tento význam:
      1. Ph = zkušební přetlak při hydraulické zkoušce v bar;
      2. Pr = přetlak při roztržení lahve změřený při zkoušce na roztržení v bar;
      3. Prt = výpočtový nejnižší teoretický přetlak při roztržení v bar;
      4. Re = nejmenší hodnota meze kluzu zaručená výrobcem lahví v N/mm2;
      5. Rm = nejmenší hodnota pevnosti v tahu zaručená výrobcem lahví v N/mm2;
      6. a = výpočtová nejmenší tloušťka stěny válcové části lahve v mm;
      7. D = jmenovitý vnější průměr lahve v mm;
      8. Rmt = skutečná pevnost v tahu v N/mm2;
      9. d = průměr trnu pro zkoušku ohybem v mm.
  1. 2. TECHNICKÉ POŽADAVKY
    1. 2.1 POUŽITÉ MATERIÁLY, TEPELNÉ A MECHANICKÉ ZPRACOVÁNÍ
      1. 2.1.1 Hliníková slitina či nelegovaný hliník jsou definovány způsobem své výroby, svým jmenovitým chemickým složením, tepelným zpracováním lahve, odolností lahve proti korozi a svými mechanickými vlastnostmi. Výrobce poskytne odpovídající informace podle níže uvedených požadavků. Jakákoli změna v těchto informacích bude považována za změnu v typu materiálu pro účely ES schválení typu.
      2. 2.1.2 Pro výrobu lahví jsou povoleny tyto materiály:

        (a) všechny druhy nelegovaného hliníku obsahující minimálně 99,5 % hliníku,

        (b) slitiny hliníku chemického složení podle tabulky 1, které byly podrobeny tepelnému a mechanickému zpracování podle tabulky 2;

        TABULKA 1

        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny Bezešvé láhve na plyny z nelegovaného hliníku a hliníkových slitin, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy, o objemu od 0,5 litru do 150 litrů včetně, určené k plnění zkapalněnými nebo rozpuštěnými plyny TABULKA 1
        Chemické složení v %
        Cu Mg Si Fe Mn Zn Cr Ti+Zr Ti ostatní
        celkem
        Al
        Slitina B min.
        max.
        -
        0,10
        4,0
        5,1
        -
        0,5
        -
        0,5
        0,5
        1,0
        -
        0,2
        -
        0,25
        -
        0,20
        -
        0,10
        -
        0,15
        zbytek
        Slitina C min.
        max.
        -
        0,10
        0,6
        1,2
        0,7
        1,3
        -
        0,5
        0,4
        1,0
        -
        0,2
        -
        0,25
        -
        -
        -
        0,10
        -
        0,15
        zbytek

        TABULKA 2

        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny Bezešvé láhve na plyny z nelegovaného hliníku a hliníkových slitin, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy, o objemu od 0,5 litru do 150 litrů včetně, určené k plnění zkapalněnými nebo rozpuštěnými plyny TABULKA 1 TABULKA 2
        Tepelné a mechanické zpracování
        Slitina B V pořadí:
        1. Zpracování polotovaru k potlačení koroze:
        – doba výdrže určená výrobcem,
        – teplota mezi 210 a 260 °C,
        2. Protlačování se stupněm přetvoření za studena nejvýše 30 %.
        3. Tváření horní zaoblené části: teplota kovu nesmí být na konci operace nižší než 300 °C.
        Slitina C 1. Homogenizace před kalením:
        – doba výdrže určená výrobcem,
        – teplota v žádném případě nesmí být nižší než 525 °C nebo vyšší než 550 °C.
        2. Kalení
        3. Umělé stárnutí:
        – doba výdrže určená výrobcem,
        – teplota mezi 140 a 190 °C.

        (c) všechny ostatní hliníkové slitiny mohou být použity pro výrobu lahví, pokud předem vyhoví při zkoušce korozní odolnosti v souladu s požadavky příslušných technických norem

      1. 2.1.3 Výrobce lahví opatřuje, předkládá a uschovává doklady o rozboru taveb materiálu použitého pro výrobu lahví.
      2. 2.1.4 Musí být umožněno provádět nezávislé chemické rozbory. Tyto rozbory se musí provádět na zkušebních vzorcích odebraných buď z polotovaru dodaného výrobci lahví nebo ze zhotovených lahví. Pokud je rozhodnuto odebrat zkušební vzorek z lahve, je přípustné jej odebrat z jedné z lahví, které byly již předtím vybrány pro mechanické zkoušky podle bodu 3.1 nebo pro tlakovou zkoušku na roztržení podle bodu 3.2.
      3. 2.1.5 Tepelné a mechanické zpracování slitin podle bodu 2.1.2 písm. (b) a (c)
        1. 2.1.5.1 Poslední operací při výrobě lahví, mimo obrábění na čisto, je umělé stárnutí.
          1. 2.1.5.1.1 Výrobce uvede parametry konečného zpracování, které provádí, tj.:
            1. — jmenovité teploty homogenizace a umělého stárnutí,
            2. — jmenovité doby skutečné výdrže na teplotách homogenizace a umělého stárnutí.

            Při tepelném zpracování je výrobce povinen dodržovat uvedené parametry v těchto mezích:

            1. – teplotu homogenizace s přesností ± 5 °C,
            2. – teplotu umělého stárnutí s přesností ± 5 °C,
            3. – dobu skutečné výdrže s přesností ± 10 %.
          1. 2.1.5.1.2 U homogenizace a umělého stárnutí však výrobce může uvést rozmezí teplot s rozdílem mezi krajními hodnotami nepřevyšujícím 20 °C. Pro každou z těchto krajních hodnot uvede rovněž jmenovitou dobu skutečné výdrže.

            Pro každou mezilehlou teplotu se jmenovitá doba skutečné výdrže určí v případě homogenizace lineární interpolací doby výdrže a v případě umělého stárnutí lineární interpolací logaritmu doby výdrže.

            Výrobce provádí tepelné zpracování při teplotě v rozmezí uvedeném pro dobu skutečné výdrže, která se nesmí lišit od jmenovité doby výdrže vypočtené výše uvedeným způsobem o více než 10 %.

          1. 2.1.5.1.3 V dokumentaci předkládané notifikované osobě při posuzování shody výrobce předloží doklady o konečném tepelném zpracování, které provedl.
          2. 2.1.5.1.4 Kromě konečného tepelného zpracování výrobce uvede také všechna tepelná zpracování provedená při teplotě vyšší než 200 °C.
        1. 2.1.5.2 Výroba lahve nezahrnuje kalení a umělé stárnutí.
          1. 2.1.5.2.1 Výrobce uvede parametry posledního tepelného zpracování, které provedl za teploty vyšší než 200 °C, přičemž v případě potřeby musí brát v úvahu rozdíly mezi různými částmi lahve.

            Rovněž všechny operace tváření (například protlačování, tažení nebo tváření horní zaoblené části), při nichž teplota kovu nepřesahuje 200 °C a které nejsou následovány tepelným zpracováním při teplotě vyšší než zmíněná hodnota, jakož i polohu části tvářeného tělesa lahve, která byla podrobena největšímu tváření za studena, a příslušný stupeň přetvoření za studena.

            Pro účely tohoto ustanovení se “stupněm přetvoření za studena“ rozumí poměr, kde „S“ je počáteční průřez a „s“ je konečný průřez.

            Výrobce musí dodržet uvedené parametry tepelného zpracování a tváření v těchto mezích:

            1. - dobu tepelného zpracování s přesností ± 10 % a teplotu s přesností ± 5 °C,
            2. - stupeň přetvoření za studena té části lahve, která byla podrobena největšímu přetvoření za studena, s přesností ± 6 %, je-li průměr lahve rovný nebo menší 100 mm, a s přesností ± 3 %, je-li průměr větší než 100 mm.
          1. 2.1.5.2.2 U tepelného zpracování však výrobce může uvést rozsah teplot s rozdílem mezi krajními hodnotami nepřevyšujícím 20 °C. Pro každou z těchto krajních hodnot musí uvést jmenovitou dobu skutečné výdrže. Pro každou mezilehlou teplotu se určí jmenovitá doba skutečné výdrže lineární interpolací.

            Výrobce zajistí provedení tepelného zpracování při teplotě v rozmezí uvedeném pro dobu skutečné výdrže, která se nesmí lišit od jmenovité doby výdrže vypočtené výše uvedeným způsobem o více než 10 %.

          1. 2.1.5.2.3 V dokumentaci předkládané notifikované osobě při posuzování shody výrobce parametry konečného tepelného zpracování a operace tváření.
        1. 2.1.5.3 Pokud se výrobce rozhodl uvést rozmezí teplot tepelného zpracování podle bodů 2.1.5.1.2 a 2.1.5.2.2, uvede pro posuzování shody dvě skupiny lahví, jednu složenou z lahví, které se podrobily tepelnému zpracování při nejnižší teplotě předpokládaného rozmezí, a druhou složenou z lahví, které se podrobily tepelnému zpracování při nejvyšší teplotě a při odpovídajících nejkratších dobách výdrže.
      1. 2.3 VÝPOČET ČÁSTÍ NAMÁHANÝCH PŘETLAKEM
        1. 2.3.1 Tloušťka stěny válcové části lahve nesmí být menší než tloušťka vypočítaná dle vzorce:
          1. kde R je nižší hodnota z těchto dvou hodnot:
            1. - Re
            2. - 0,85 x Rm.
        1. 2.3.2 Nejmenší tloušťka stěny nesmí být v žádném případě menší než + 1,5 mm.
        2. 2.3.3 Tloušťka stěny a tvar dna a horní zaoblené části lahve musí být takové, aby byly splněny požadavky zkoušek podle bodů 3.2 (zkouška na roztržení) a 3.3 (cyklická únavová zkouška).
        3. 2.3.4 Aby se dosáhlo vyhovujícího rozdělení napětí, musí se tloušťka stěny lahve v oblasti přechodu mezi válcovou částí a dnem zvětšovat postupně, pokud je tloušťka dna větší než tloušťka stěny válcové části.
    1. 2.4 KONSTRUKCE A JAKOST PROVEDENÍ
      1. 2.4.1 Výrobce kontroluje u každé lahve tloušťku stěny a stav vnitřního a vnější povrch pro ověření že:
        1. – tloušťka stěny není nikde menší než udává výkresová dokumentace,
        2. – vnitřní a vnější povrch lahve nevykazují vady, které by mohly negativně ovlivnit provozní bezpečnost lahve.
      1. 2.4.2 Ovalita válcového pláště musí být omezena tak, aby rozdíl mezi největším a nejmenším vnějším průměrem v tomtéž průřezu nebyl větší než 1,5 % střední hodnoty těchto průměrů. Maximální odchylka válcové části pláště od přímky nesmí překročit 3 mm na 1 m délky.
      2. 2.4.3 Patní kroužky, pokud jsou na lahvích provedeny, musí být dostatečně pevné a musí být vyrobeny z materiálu, který je s ohledem na korozi kompatibilní s typem materiálu, z něhož je láhev vyrobena. Tvar patního kroužku musí lahvi zajistit dostatečnou stabilitu. Patní kroužky nesmějí umožňovat hromadění vody nebo vnikání vody mezi kroužek a láhev.
  1. 3. ZKOUŠKY
    1. 3.1 MECHANICKÉ ZKOUŠKY

      S výjimkou požadavků, které jsou uvedeny níže, se mechanické zkoušky provádějí podle technických norem, které se na výrobu těchto tlakových lahví a provádění mechanických zkoušek během výroby a po jejím skončení vztahují.

      1. 3.1.1 Všeobecné požadavky

        Všechny mechanické zkoušky pro ověření jakosti materiálu použitého pro výrobu lahví se provádějí na zkušebních tyčích odebraných ze zhotovených lahví.

      1. 3.1.2 Druhy zkoušek a vyhodnocení výsledků zkoušek

        Na každé zkušební lahvi se provede jedna zkouška tahem v podélném směru a čtyři zkoušky ohybem v obvodovém směru.

      1. 3.1.2.1 Zkouška tahem
        1. 3.1.2.1.1 Zkušební tyč pro zkoušku tahem musí odpovídat ustanovením příslušné technické normy.
        2. 3.1.2.1.2
          1. – U slitin C podle bodu 2.1.2 písm. (b) a slitin podle bodu 2.1.2 písm. (c), nesmí být tažnost menší než 12 %.
          2. – U slitin B podle bodu 2.1.2 písm. (b) nesmí být tažnost menší než 12 %, jestliže se tahová zkouška provádí na jediné zkušební tyči odebrané ze stěny lahve. Zkouška tahem může být rovněž provedena na čtyřech zkušebních tyčích odebraných z poloh rovnoměrně rozložených po stěně lahve.

          V tomto případě je nutno dosáhnout těchto výsledků:

          1. – žádná jednotlivá hodnota tažnosti nesmí být menší než 11 %,
          2. – průměr ze čtyř měření tažnosti musí být alespoň 12 %.
          3. – v případě nelegovaného hliníku nesmí být tažnost menší než 12 %.
        1. 3.1.2.1.3 Zjištěná hodnota pevnosti v tahu nesmí být menší než Rm.

          Mez kluzu, která se stanovuje při zkoušce tahem, musí odpovídat hodnotě použité podle bodu 1.1. při výpočtu lahve.

          Zjištěná hodnota meze kluzu nesmí být menší než Re.

      1. 3.1.2.2 Zkouška ohybem
        1. 3.1.2.2.1 Zkouška ohybem se provádí na zkušebních tyčích získaných rozříznutím prstence šířky 3a na dvě stejné části; v žádném případě nesmí být šířka zkušební tyče menší než 25 mm. Každý prstenec může být obroben pouze na okrajích. Okraje nesmí mít poloměr zaoblení větší než 1/10 tloušťky zkušební tyče nebo mohou být sraženy pod úhlem 45°.
        2. 3.1.2.2.2 Zkouška ohybem se provádí na trnu o průměru „d“ a na dvou válcích vzdálených od sebe „d“ + 3a. Během zkoušky musí vnitřní plocha prstence zůstat v dotyku s trnem.
        3. 3.1.2.2.3 Zkušební tyč nesmí prasknout, je-li ohnuta okolo trnu tak, že vnitřní okraje nejsou od sebe vzdáleny více, než činí průměr trnu.
        4. 3.1.2.2.4 Poměr (n) mezi průměrem trnu a tloušťkou zkušební tyče nesmí překročit hodnoty uvedené v tabulce:
          Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny Bezešvé láhve na plyny z nelegovaného hliníku a hliníkových slitin, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy, o objemu od 0,5 litru do 150 litrů včetně, určené k plnění zkapalněnými nebo rozpuštěnými plyny TABULKA 1 TABULKA 2
          skutečná pevnost v tahu
          Rmt v N/mm2
          hodnota n
          do 220 včetně
          nad 220 do 330 včetně
          nad 330 do 440 včetně
          nad 440
          5
          6
          7
          8
    1. 3.2 HYDRAULICKÁ ZKOUŠKA NA ROZTRŽENÍ
      1. 3.2.1 Zkušební podmínky

        Zkoušené lahve musí být označeny v souladu s ustanovením příslušné technické normy

        1. 3.2.1.1 Hydraulická zkouška na roztržení musí být provedena ve dvou po sobě následujících etapách na zkušebním zařízení, které umožňuje postupné zvyšování přetlaku v lahvi až do jejího roztržení a grafické znázornění křivky závislosti přetlaku na čase. Zkouška se musí provádět za pokojové teploty, teplota lahve nesmí při zkoušce překročit 40 °C.
        2. 3.2.1.2 V průběhu první etapy se přetlak zvyšuje konstantní rychlostí až do začátku plastické deformace. Rychlost zvyšování přetlaku nesmí překročit 5 bar/s (0,5 MPa/s).

          Od začátku plastické deformace (druhá etapa) nesmí být výkon čerpadla větší než dvojnásobný oproti první etapě a musí být udržován konstantní až do roztržení lahve.

      1. 3.2.2 Vyhodnocení zkoušky
        1. 3.2.2.1 Vyhodnocení zkoušky na roztržení zahrnuje:
          1. – vyhodnocení křivky závislosti přetlaku na čase pro určení přetlaku při roztržení,
          2. – vyhodnocení trhliny a tvaru jejích okrajů,
          3. – ověření, zda v případě lahve s konkávním dnem nedošlo k obrácení tvaru dna.
        1. 3.2.2.2 Změřený přetlak při roztržení (Pr) musí být větší než hodnota daná vzorcem:
        2. 3.2.2.3 Zkouška na roztržení nesmí způsobit rozpad lahve na zlomky.
        3. 3.2.2.4 Hlavní trhlina nesmí mít charakter křehkého lomu tj. okrajové hrany lomu nesmí být radiální, ale musí být skloněny vůči rovině průměru a vykazovat kontrakci.

          Trhlina je přijatelná pouze za těchto podmínek:

          1. a) v případě lahví o tloušťce stěny “a“ do 13 mm:
            1. – větší část trhliny musí být zřetelně podélná,
            2. – trhlina se nesmí několikanásobně rozvětvovat,
            3. – trhlina se nesmí obvodově rozšiřovat dále než 90° na každou stranu od své hlavní části,
            4. – trhlina se nesmí šířit do částí lahve, které jsou 1,5 krát silnější než největší tloušťka měřená v polovině délky lahve; v případě lahví s konvexním dnem nesmí trhlina dosáhnout středu dna lahve;
          1. b) v případě lahví o tloušťce “a“ přesahující 13 mm musí být větší část trhliny zřetelně podélná.
        1. 3.2.2.5 Trhlina nesmí odhalit zřetelnou vadu materiálu.
    1. 3.3 CYKLICKÁ ÚNAVOVÁ ZKOUŠKA
      1. 3.3.1 Zkoušená láhev musí být označena podle technické normy vztahující se na značení lahví.
      2. 3.3.2 Cyklická únavová zkouška se provádí s použitím nekorozivní kapaliny na dvou lahvích, u kterých výrobce zaručuje, že jsou dostatečně reprezentativní pro minimální konstrukční hodnoty specifikované v konstrukčním návrhu.
      3. 3.3.3 Tato zkouška je cyklická. Horní cyklický přetlak je roven buď přetlaku Ph nebo jeho dvěma třetinám.

        Dolní cyklický přetlak nesmí překročit 10 % hodnoty horního cyklického přetlaku.

        Minimální počet cyklů a maximální zkušební frekvence jsou uvedeny v tabulce:

        Příloha č. 8 TECHNICKÉ POŽADAVKY NA TLAKOVÉ NÁDOBY NA PŘEPRAVU PLYNŮ (TLAKOVÉ LÁHVE OD 0,5 LITRU DO 150 LITRŮ VČETNĚ) Bezešvé ocelové lahve na plyny, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy od objemu 0,5 litru do 150 litrů včetně, určené k plnění stlačenými, zkapalněnými nebo rozpuštěnými plyny Bezešvé láhve na plyny z nelegovaného hliníku a hliníkových slitin, vyráběné z jednoho kusu, schopné opakovaného plnění a přepravy, o objemu od 0,5 litru do 150 litrů včetně, určené k plnění zkapalněnými nebo rozpuštěnými plyny TABULKA 1 TABULKA 2
        maximální použitý přetlak Ph2/3 Ph
        minimální počet cyklů 12 000 80 000
        maximální frekvence cyklů za minutu 5 12

        Teplota měřená na vnější stěně lahve nesmí během zkoušky překročit 50 °C.

        Zkouška se považuje za vyhovující, když láhev dosáhne požadovaného počtu cyklů, aniž dojde k úniku kapaliny.

    1. 3.4 HYDRAULICKÁ ZKOUŠKA
      1. 3.4.1 Přetlak vody v lahvi se musí zvětšovat rovnoměrnou rychlostí až do dosažení přetlaku Ph.
      2. 3.4.2 Láhev musí zůstat pod přetlakem Ph dostatečně dlouho (min. 30 sec.), aby se prokázalo, že přetlak nemá tendenci klesat a že nedochází k úniku kapaliny.
      3. 3.4.3 Po zkoušce nesmí láhev vykazovat trvalou deformaci.
      4. 3.4.4 Lahve, které nesplní požadavky zkoušky, musí být vyřazeny.
    1. 3.5 KONTROLA HOMOGENITY LAHVE

      Touto zkouškou se ověřuje, zda kterékoli dva body na vnějším povrchu lahve nevykazují rozdíl v tvrdosti větší než 15 HB. Kontrola se provádí na dvou příčných řezech lahve poblíž hrdla a dna, vždy ve čtyřech rovnoměrně vzdálených bodech.

    1. 3.6 KONTROLA HOMOGENITY DÁVKY

      Touto zkouškou, kterou provádí výrobce, se měřením tvrdosti nebo jiným vhodným způsobem ověřuje, zda nedošlo k chybě při volbě výchozích polotovarů nebo při tepelném zpracování.

    1. 3.7 KONTROLA DNA

      Středem dna lahve se provede se podélný řez a jeden z takto získaných povrchů se vyleští pro zkoušku při pětinásobném až desetinásobném zvětšení.

      Láhev se považuje za vadnou, jsou-li zjištěny trhliny. Za vadnou se považuje i tehdy, jestliže rozměry přítomných pórů či vměstků se ukazují tak velké, že může být ohrožena bezpečnost.