KOROZNÍ ZKOUŠKYČÁST II./1
- 1. ZKOUŠKA NÁCHYLNOSTI K MEZIKRYSTALICKÉ KOROZI
Níže popsaná metoda se skládá z ponoření zkušebních vzorků odebraných ze zkoušené zhotovené lahve do jednoho ze dvou různých korozívních roztoků a z jejich vyhodnocení po stanovené době leptání s cílem zjistit jakékoli známky mezikrystalické koroze a určit povahu a stupeň této koroze. Šíření mezikrystalické koroze se zjišťuje metalograficky na vyleštěných plochách řezů kolmých k leptanému povrchu.
- 1.1 ODBĚR ZKUŠEBNÍCH VZORKŮ
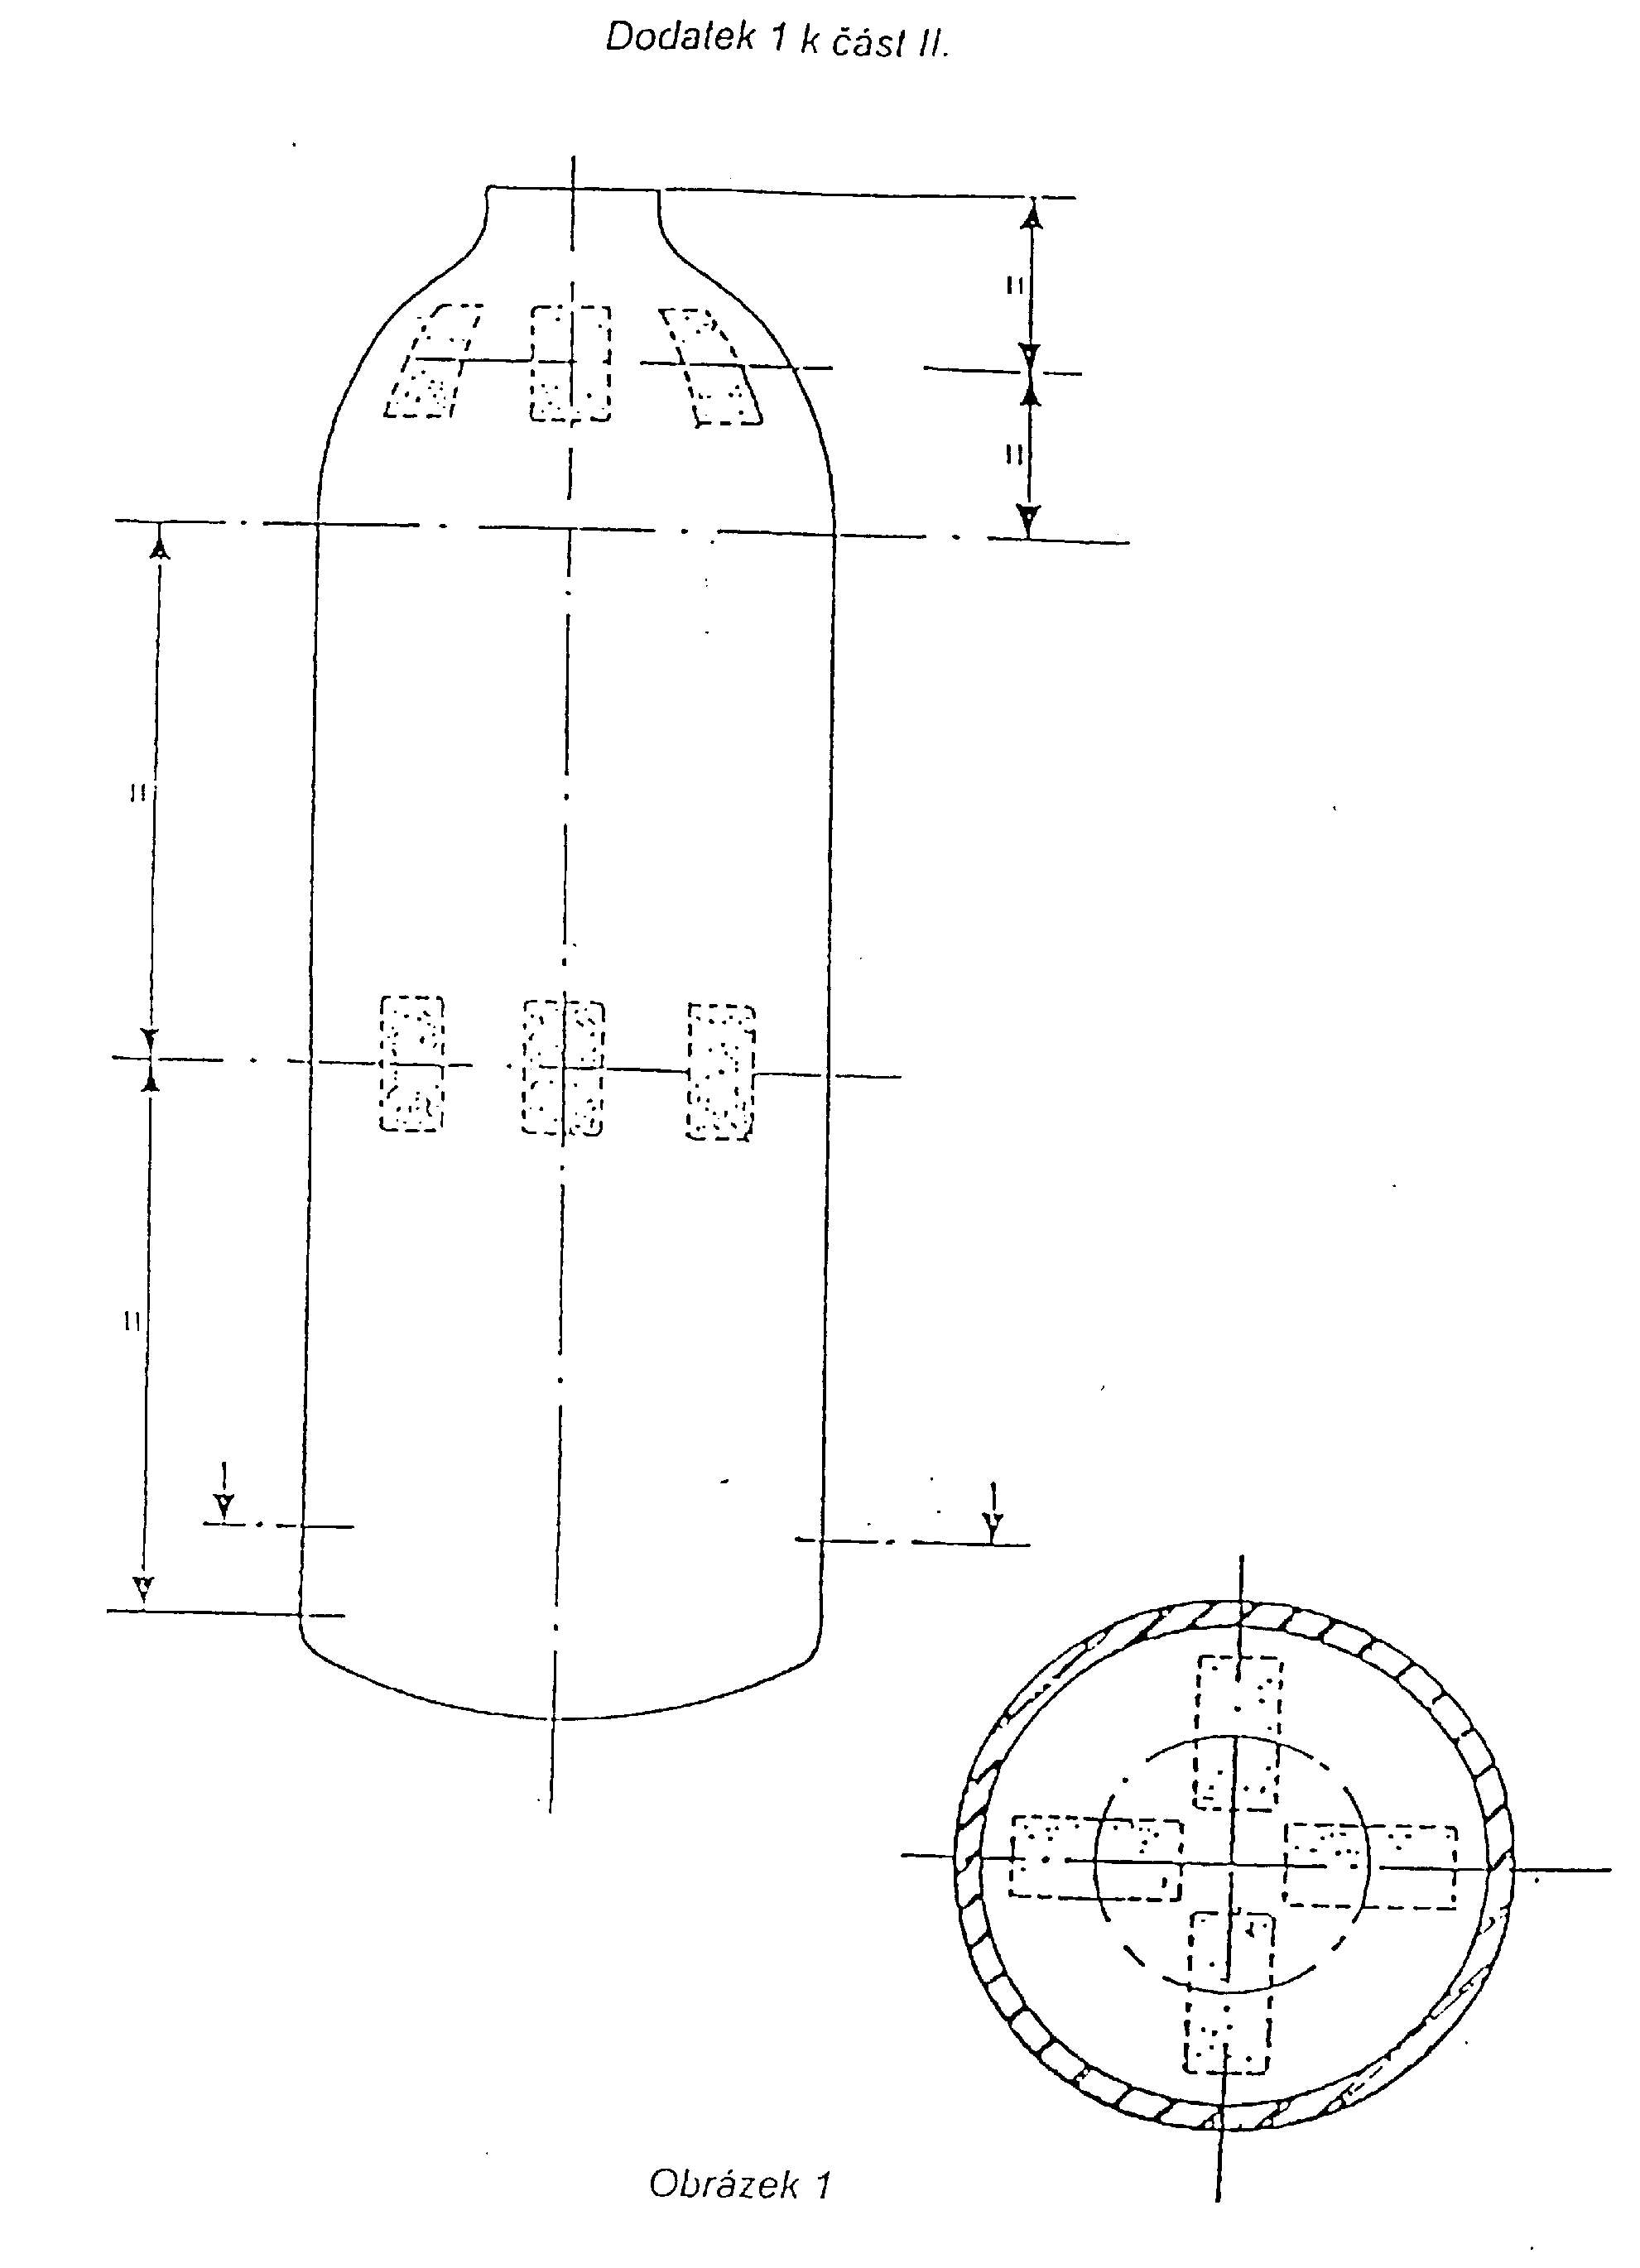
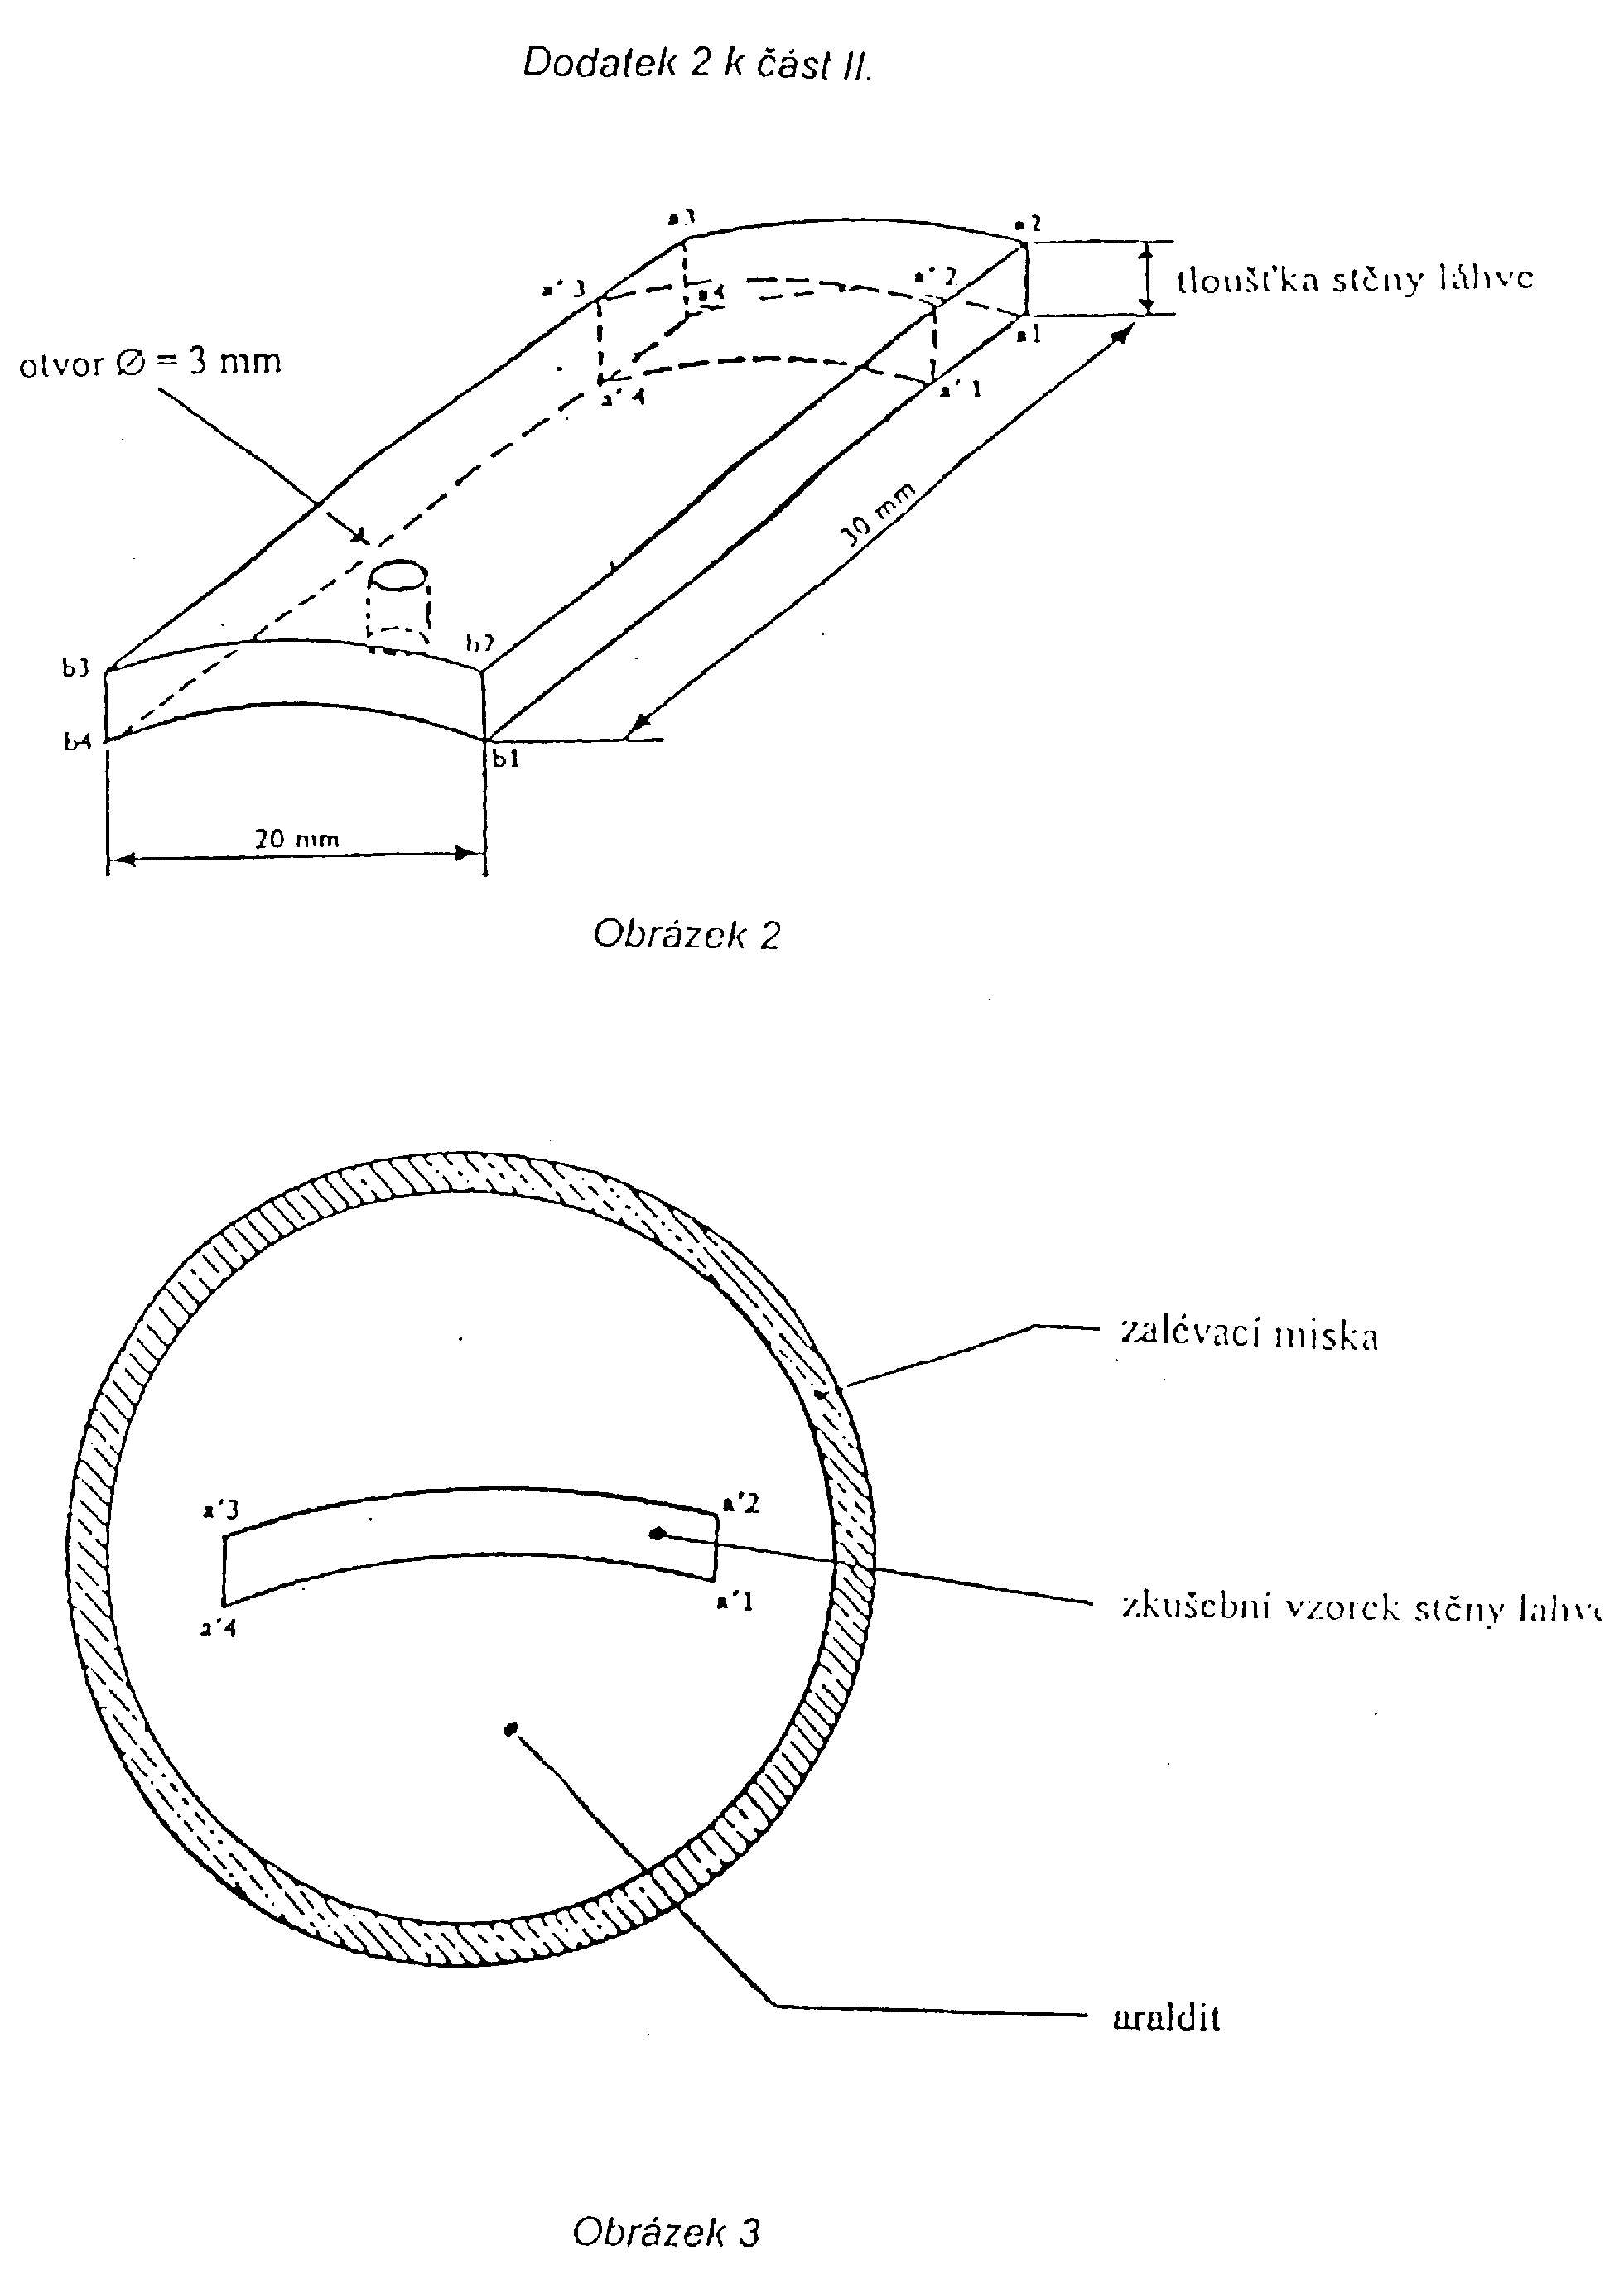
Zkušební vzorky se odebírají z horní zaoblené části, tělesa a dna lahve (obrázek 1), aby bylo možné provést na materiálu z těchto tří částí lahve zkoušky s roztokem A podle bodu 1.3.2.1 nebo s roztokem B podle bodu 1.3.2.2. Každý zkušební vzorek musí mít celkový tvar a rozměry podle obrázku 2. Plochy a1 a2 a3 a4, b1 b2 b3 b4, a1 a2 b2 b1, a4 a3 b3 b4 se vyříznou pásovou pilou a pečlivě opracují jemným pilníkem. Plochy a1 a4 b4 b1 a a2 a3 b3 b2, které odpovídají vnitřnímu a vnějšímu povrchu lahve, se ponechají v hrubě opracovaném stavu.
- 1.2 PŘÍPRAVA POVRCHU PŘED KOROZIVNÍM LEPTÁNÍM
- 1.2.1 Potřebné látky
- HNO3 pro analýzu, hustota 1,33 g.cm-3,
- HF pro analýzu, hustota 1,14 g.cm-3 (při 40%),
- deionizovaná voda.
- 1.2.2 Postup
- V kádince se připraví roztok:
- HNO3: 63 cm3,
- HF: 6 cm3,
- H2O: 929 cm3.
Roztok se zahřeje na teplotu 95 °C.
Každý zkušební vzorek, zavěšený na hliníkovém drátě, se vystaví působení tohoto roztoku ponořením na dobu 1 minuty.
Vzorek se omyje tekoucí vodou a potom deionizovanou vodou.
Pro odstranění všech případných usazenin mědi se vzorek ponoří do kyseliny dusičné podle bodu 1.2.1 na dobu 1 minuty při pokojové teplotě.
Vzorek se opláchne deionizovanou vodou.
Aby se zabránilo okysličení vzorků, musí být zkušební vzorky ihned po této přípravě ponořeny do příslušné korozní lázně (viz bod 1.3.1).
- V kádince se připraví roztok:
- 1.2.1 Potřebné látky
- 1.3 PROVEDENÍ ZKOUŠKY
- 1.3.1 Podle uvážení autorizované osoby se použije jeden z těchto dvou korozivních roztoků: první složený z 57 g/l chloridu sodného a 3 g/l peroxidu vodíku (roztok A), druhý složený z 30 g/l chloridu sodného a 5 g/l kyseliny chlorovodíkové (roztok B).
- 1.3.2 Příprava korozivních roztoků
- 1.3.2.1 Roztok A
- 1.3.2.1.1 Potřebné látky:
- NaCl krystalický pro analýzu,
- H2O2 lékařský,
- KMnO4 pro analýzu,
- H2SO4 pro analýzu, hustota 1,83 g.cm-3,
- deionizovaná voda.
- 1.3.2.1.2 Titrace peroxidu vodíku
Protože peroxid vodíku není příliš stabilní, je důležité před každým použitím zkontrolovat jeho titr tímto způsobem:
Pipetou se odměří 10 cm3 peroxidu vodíku a doředí se deionizovanou vodou na 1000 cm3 (v odměrné baňce), čímž se získá roztok peroxidu vodíku označený C. Pipetou se odměří do Erlenmeyerovy baňky:
- – 10 cm3 roztoku peroxidu vodíku C,
- – přibližně 2 cm3 H2SO4 hustoty 1,83 g.cm-3.
K titraci se použije roztok 1,859 g/l manganistanu draselného. Manganistan draselný samotný slouží jako indikátor.
- 1.3.2.1.3 Princip titrace
- Reakci manganistanu draselného s peroxidem vodíku v prostředí kyseliny sírové vyjadřuje rovnice:
- 2 KMnO4 + 5 H2O2 + 3 H2SO4 -> K2SO4 + 2 MnSO4 + 8 H2O + 5 O2,
- z níž vyplývá ekvivalence: 316g KMnO4 = 170g H2O2.
1 g čistého peroxidu vodíku tedy reaguje s 1859 g manganistanu draselného; z tohoto důvodu se používá roztok 1859 g/l manganistanu draselného, který nasycuje - v odpovídajících objemových poměrech - 1 g/l peroxidu vodíku. Protože peroxid vodíku byl na počátku 100-násobně zředěn, představuje 10 cm3 zkušebního vzorku 0,1 cm3 původního peroxidu vodíku.
Objem roztoku manganistanu draselného v cm3, spotřebovaného k titraci, se vynásobí deseti, čímž se získá hodnota titru T původního peroxidu vodíku v g/l.
- Reakci manganistanu draselného s peroxidem vodíku v prostředí kyseliny sírové vyjadřuje rovnice:
- 1.3.2.1.4 Příprava roztoku
- Postup pro 10 litrů:
570 g chloridu sodného se rozpustí v deionizované vodě tak, aby se získal roztok o celkovém objemu 9 l. Přidá se peroxid vodíku v množství vypočítaném níže uvedeným způsobem. Roztok se promíchá a doplní deionizovanou vodou na objem 10 l.
Výpočet objemu peroxidu vodíku, který je třeba přidat do roztoku
Potřebné množství čistého peroxidu vodíku: 30 g.
- Jestliže peroxid vodíku obsahuje T gramů H2O2 na 1 l, bude potřebný objem vyjádřený v cm3:
- Postup pro 10 litrů:
- 1.3.2.1.1 Potřebné látky:
- 1.3.2.2 Roztok B
- 1.3.2.2.1 Potřebné látky:
- NaCl krystalický pro analýzu,
- HCl čistá koncentrovaná, 37 % HCl,
- deionizovaná voda.
- 1.3.2.2.2 Příprava roztoku:
- Postup pro 10 l roztoku:
- 300 g chloridu sodného a 50 g HCl (50 g = 0,5 %) se rozpustí v 9 litrech deionizované vody, promíchá a doplní na 10 litrů.
- Postup pro 10 l roztoku:
- 1.3.2.2.1 Potřebné látky:
- 1.3.2.1 Roztok A
- 1.3.3 Podmínky leptání
- 1.3.3.1 Leptání v roztoku A
Korozívní roztok se nalije do krystalizátoru (případně do široké kádinky) umístěného ve vodní lázni. Vodní lázeň se míchá magnetickým míchadlem a teplota se reguluje dotykovým teploměrem.
Zkušební vzorek se buď zavěsí do korozívního roztoku na hliníkovém drátu nebo se umístí v roztoku tak, že spočívá pouze na rozích, což je výhodnější. Doba leptání je 6 hodin, teplota se udržuje na 30 °C ± 1 °C. Je třeba dbát na to, aby bylo zajištěno dostatečné množství činidla, alespoň 10 cm3 na cm2 povrchu vzorku.
Po leptání se zkušební vzorek omyje vodou, ponoří se asi na 30 sekund do 50 % roztoku kyseliny dusičné, opět se omyje vodou a osuší stlačeným vzduchem.
- 1.3.3.2 Najednou lze leptat více zkušebních vzorků, pokud patří ke stejnému typu slitiny a vzájemně se nedotýkají. Samozřejmě musí být dodrženo minimální množství činidla na jednotku povrchu vzorku.
- 1.3.3.3 Leptání v roztoku B
Korozivní roztok se nalije do vhodné skleněné nádoby (například do kádinky). Zkouška se provádí za pokojové teploty. Není-li možné se během zkoušky vyhnout kolísání pokojové teploty, je vhodnější provádět zkoušku ve vodní lázni, jejíž teplota se termostatem udržuje na 23°C. Doba leptání je 72 hodin.
Upevnění zkušebních vzorků v korozívním roztoku je podle bodu 2.3.1. Po leptání se vzorky pečlivě omyjí deionizovanou vodou a osuší stlačeným vzduchem prostým mastnoty. Je třeba dbát na to, aby poměr množství korozívního roztoku k povrchu vzorku v ml/cm2 byl neustále udržován na hodnotě 10 : 1 (viz bod 2.3.1).
- 1.3.3.1 Leptání v roztoku A
- 1.4 PŘÍPRAVA ZKUŠEBNÍCH VZORKŮ K VYHODNOCENÍ
- 1.4.1 Potřebné materiály
- Zalévací misky o rozměrech například:
- – vnější průměr: 40 mm,
- – výška: 27 mm,
- – tloušťka stěny: 2,5 mm,
KOROZNÍ ZKOUŠKY aralditová pryskyřice DCY 230 } nebo ekvivalentní mateiály tužidlo HY 951
- Zalévací misky o rozměrech například:
- 1.4.2 Postup
Každý zkušební vzorek se umístí svisle do zalévací misky tak, aby spočíval na ploše a1 a2 a3 a4. Okolo vzorku se nalije směs aralditu DCY 230 a tužidla HY 951 v poměru 9 : 1.
Doba vytvrzování je 24 hodin.
Určité množství materiálu se z plochy a1 a2 a3 a4 odstraní nejlépe odsoustružením tak, aby řez a'1 a'2 a'3 a'4 pozorovaný pod mikroskopem nevykazoval korozi zasahující do něj z povrchu a1 a2 a3 a4. Vzdálenost mezi povrchy a1 a2 a3 a4 a a'1 a'2 a'3 a'4, to je tloušťka odebraná soustruhem, musí být nejméně 2 mm (obrázky 2 a 3).
Řez pro vyhodnocení musí být mechanicky vyleštěn oxidem hlinitým nejprve na papíře a potom na plsti.
- 1.5 METALOGRAFICKÁ KONTROLA ZKUŠEBNÍCH VZORKŮ
Kontrola spočívá v zaznamenání rozsahu mezikrystalické koroze v oblasti podél obvodu řezu zkoumaného podle bodu 1.6. Přitom se berou v úvahu vlastnosti kovu na vnějším i vnitřním povrchu lahve a napříč stěnou lahve.
Řez se zkoumá nejprve při malém zvětšení (například 40 x) za účelem nalezení nejvíce zkorodované oblasti a potom při větším zvětšení, obvykle asi 300 x, za účelem posouzení povahy a rozsahu koroze.
- 1.6 VYHODNOCENÍ METALOGRAFICKÉ KONTROLY
- Vyhodnocení spočívá v ověření, zda mezikrystalická koroze je povrchová:
- 1. u slitin s rovnoosými krystality nesmí hloubka koroze podél celého obvodu řezu překročit vyšší z těchto dvou hodnot:
- – velikost tří zrn ve směru kolmém na zkoumaný povrch,
- – 0,2 mm;
Je však povoleno místní překročení těchto hodnot za předpokladu, že není pozorováno ve více než čtyřech zorných polích při 300-násobném zvětšení.
- 2. u slitin s krystality orientovanými jedním směrem v důsledku tváření za studena nesmí hloubka koroze z každé strany, které představují vnitřní a vnější povrch lahve, překročit 0,1 mm.
- 1. u slitin s rovnoosými krystality nesmí hloubka koroze podél celého obvodu řezu překročit vyšší z těchto dvou hodnot:
- Vyhodnocení spočívá v ověření, zda mezikrystalická koroze je povrchová:
- 1.4.1 Potřebné materiály
- 1.1 ODBĚR ZKUŠEBNÍCH VZORKŮ
- 2. ZKOUŠKA NÁCHYLNOSTI KE KOROZI POD NAPĚTÍM
Níže popsaná metoda se skládá z přiložení mechanického napětí na prstence vyříznuté z válcové části lahve, jejich ponoření do solného roztoku na stanovenou dobu a následného vyjmutí a vystavení delšímu působení vzduchu, přičemž tento cyklus se opakuje po 30 dnů. Jestliže se na prstencích po 30 dnech neobjeví trhliny, může být slitina považována za vhodnou k výrobě lahví.
- 2.1 ODBĚR ZKUŠEBNÍCH VZORKŮ
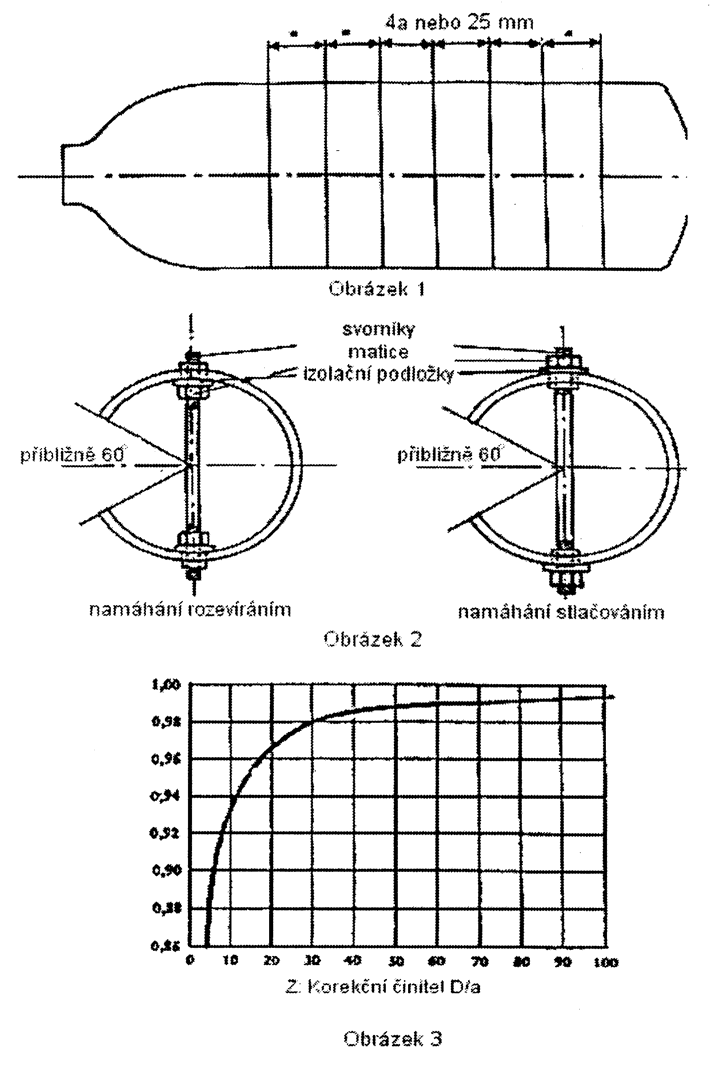
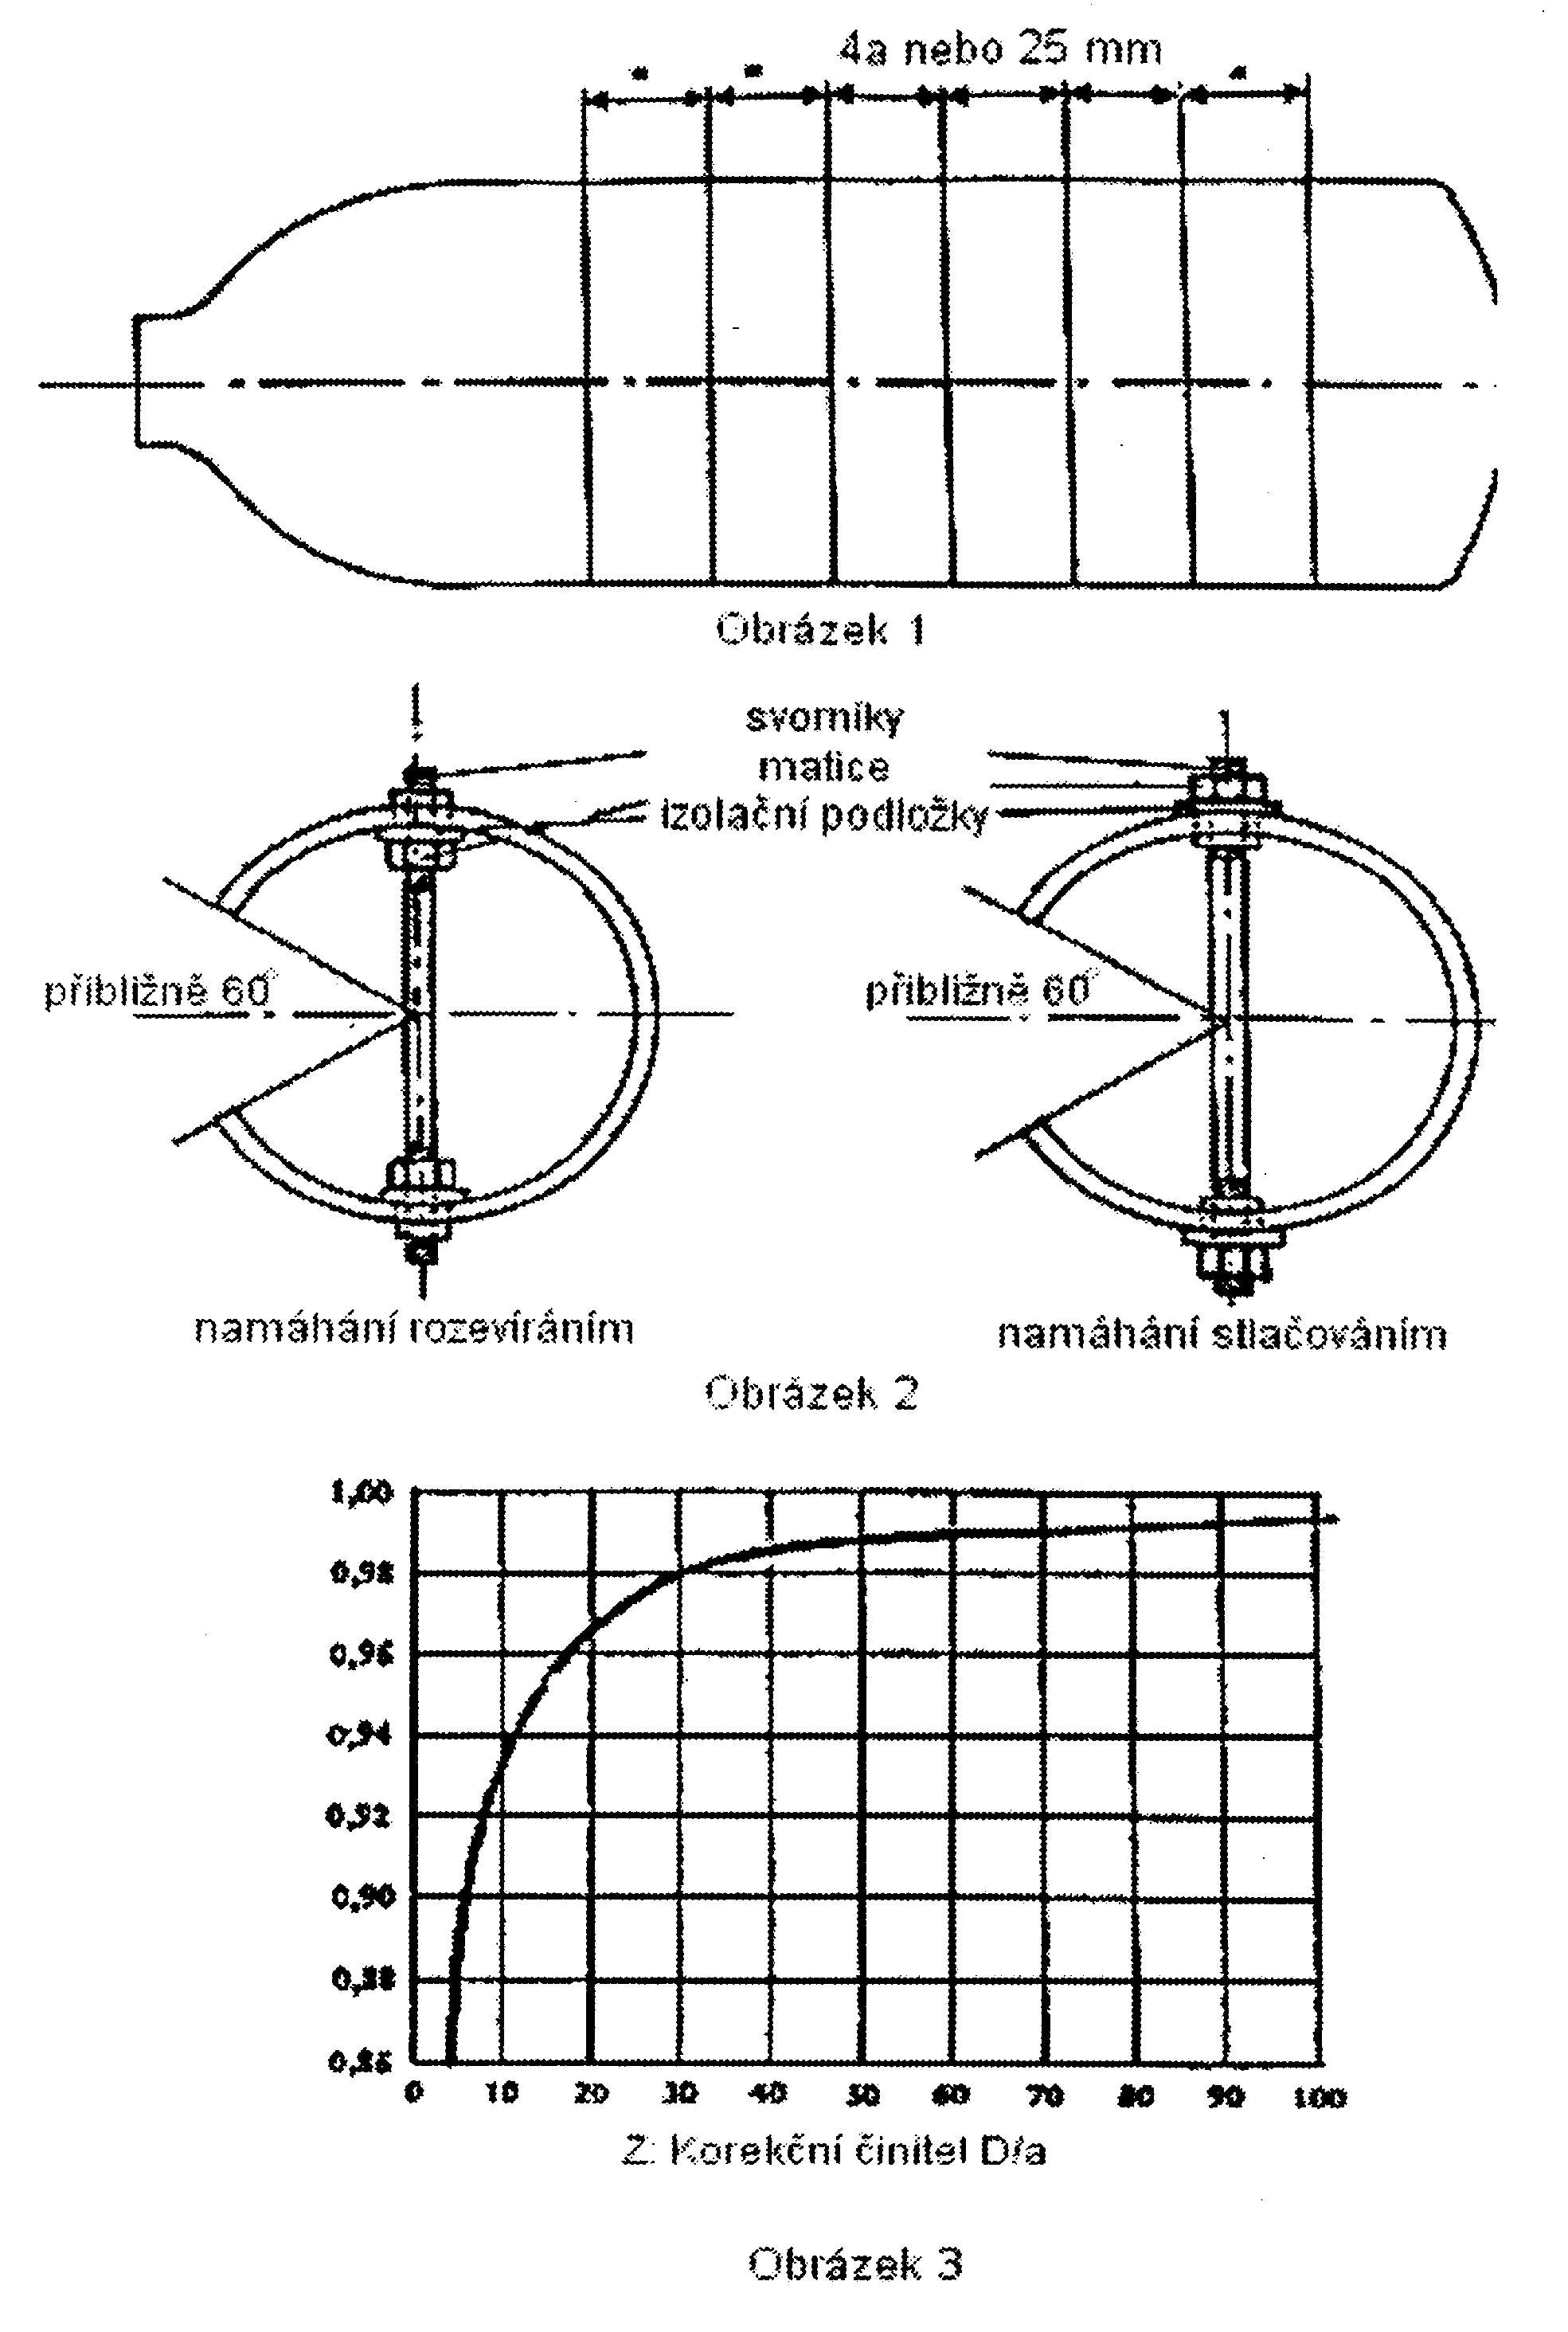
Z válcové části lahve se vyřízne šest prstenců o šířce 4.a nebo 25 mm, podle toho, která je větší (viz obrázek 1). Zkušební vzorky musí mít výřez 60° a vystaví se působení mechanického napětí vyvolaného pomocí šroubu a dvou matek (viz obrázek 2).
Vnitřní ani vnější povrch zkušebních vzorků nesmí být obroben.
- 2.2 PŘÍPRAVA POVRCHU PŘED KOROZNÍ ZKOUŠKOU
Všechny stopy mastnoty, oleje a lepidla používaného pro tenzometry (viz bod 2.3.2.4) se musí odstranit vhodným rozpouštědlem.
- 2.3 PROVEDENÍ ZKOUŠKY
- 2.3.1 Příprava korozívního roztoku
- 2.3.1.1 Solný roztok se připraví rozpuštěním 3,5 ± 0,1 hmotnostních dílů NaCl v 96,5 hmotnostních dílech vody.
- 2.3.1.2 Hodnota pH čerstvě připraveného roztoku musí být v rozmezí od 6,4 do 7,2.
- 2.3.1.3 Hodnota pH se může upravit pouze zředěnou kyselinou chlorovodíkovou nebo zředěným roztokem sody.
- 2.3.1.4 Doplňování roztoku se nesmí provádět přidáním solného roztoku podle bodu 2.3.1.1, ale pouze přidáním destilované vody do původní úrovně hladiny v nádobě. Doplňování se může podle potřeby provádět denně.
- 2.3.1.5 Roztok je nutné každý týden úplně vyměnit.
- 2.3.2 Přiložení napětí na prstence
- 2.3.2.1 Tři prstence se stlačí tak, aby byl pod napětím vnější povrch.
- 2.3.2.2 Tři prstence se roztáhnou tak, aby byl pod napětím vnitřní povrch.
- 2.3.2.3 Velikost napětí musí být rovná hodnotě největšího dovoleného namáhání použité při výpočtu tloušťky stěny:
- kde Re je zaručená nejmenší hodnota smluvní meze kluzu při 0,2 % v [MPa].
- 2.3.2.4 Skutečné napětí lze měřit elektrickými tenzometry.
- 2.3.2.5 Napětí může být také vypočteno pomocí vzorce
- kde
- D1 = průměr prstence stlačeného (nebo rozevřeného);
- D = vnější průměr lahve v mm;
- a = tloušťka stěny lahve v mm;
- E = modul pružnosti v MPa – 7.104 MPa;
- z = korekční činitel (obrázek 3).
- 2.3.2.6 Je důležité, aby matice a šrouby byly od prstenců elektricky izolovány a chráněny proti korozi roztokem.
- 2.3.2.7 Šest prstenců musí být zcela ponořeno do solného roztoku na dobu 10 minut.
- 2.3.2.8 Potom se prstence vyjmou a 50 minut ponechají na vzduchu.
- 2.3.2.9 Tento cyklus se musí opakovat po dobu 30 dnů nebo do prasknutí prstence, podle toho, co nastane dřív.
- 2.3.2.10 Vzorky se pečlivě prohlédnou, zda nemají trhliny.
- 2.3.1 Příprava korozívního roztoku
- 2.4 VYHODNOCENÍ VÝSLEDKŮ
Slitina se považuje za vhodnou pro výrobu lahví na plyny, jestliže žádný prstenec vystavený napětí nevykazuje vznik trhlin viditelných pouhým okem nebo při malém zvětšení (10 až 30 x) na konci zkoušky, to je po 30 dnech.
- 2.5 PŘÍPADNÁ METALOGRAFICKÁ KONTROLA
- 2.5.1 Pokud nelze přítomnost trhlin s jistotou vyloučit (například při vzniku řady leptových důlků), je možné se o ní přesvědčit dodatečnou metalografickou kontrolou provedenou na řezu kolmém k ose prstence v podezřelé oblasti. Provede se porovnání stran prstence namáhaných tahovým a tlakovým napětím z hlediska druhu koroze (mezikrystalické či transkrystalické) a hloubky korozního proniknutí.
- 2.5.2 Je-li koroze na obou stranách prstence podobná, považuje se slitina za vyhovující.
Naopak, jestliže strana prstence namáhaná tahovým napětím vykazuje mezikrystalické trhliny, které jsou zřetelně hlubší než na straně namáhané tlakovým napětím, prstenec při zkoušce nevyhověl.
- 2.6 PROTOKOLY
- 2.6.1 Musí být uveden název slitiny a/nebo číslo její normy.
- 2.6.2 Musí být udány meze obsahu jednotlivých prvků ve složení slitiny.
- 2.6.3 Musí být uvedeno skutečné chemické složení tavby, ze které byly lahve vyrobeny.
- 2.6.4 Musí být uvedeny skutečné mechanické vlastnosti slitiny spolu s minimálními požadavky na mechanické vlastnosti.
- 2.6.5 Musí být uvedeny výsledky zkoušek.
- 2.1 ODBĚR ZKUŠEBNÍCH VZORKŮ
Značky a nápisyČást III.
- 1. OBECNĚ
- 1.1 Značky a nápisy uvedené v tomto bodě musí být vyraženy viditelně, čitelně a nesmazatelně na horní zaoblené části lahve.
- 1.2 V případě lahví o objemu do 15 l lze značky a nápisy vyrazit buď na horní zaoblenou část nebo na jinou část lahve dostatečné tloušťky.
- 1.3 V případě lahví o průměru menším než 75 mm musí být tyto značky vysoké 3 mm.
- 1.4 EHS značka schválení vzoru se vyráží v tomto pořadí:
- – na lahve, které podléhají EHS schválení vzoru a EHS ověření:
- – stylizované písmeno 𝜀,
- – pořadové číslo 2 označující skupinu bezešvých lahví na plyny z hliníku a jeho slitin,
- – velké písmeno (nebo písmena) označující stát, který udělil EHS schválení vzoru, a poslední dvě číslice roku, kdy bylo schválení vzoru uděleno,
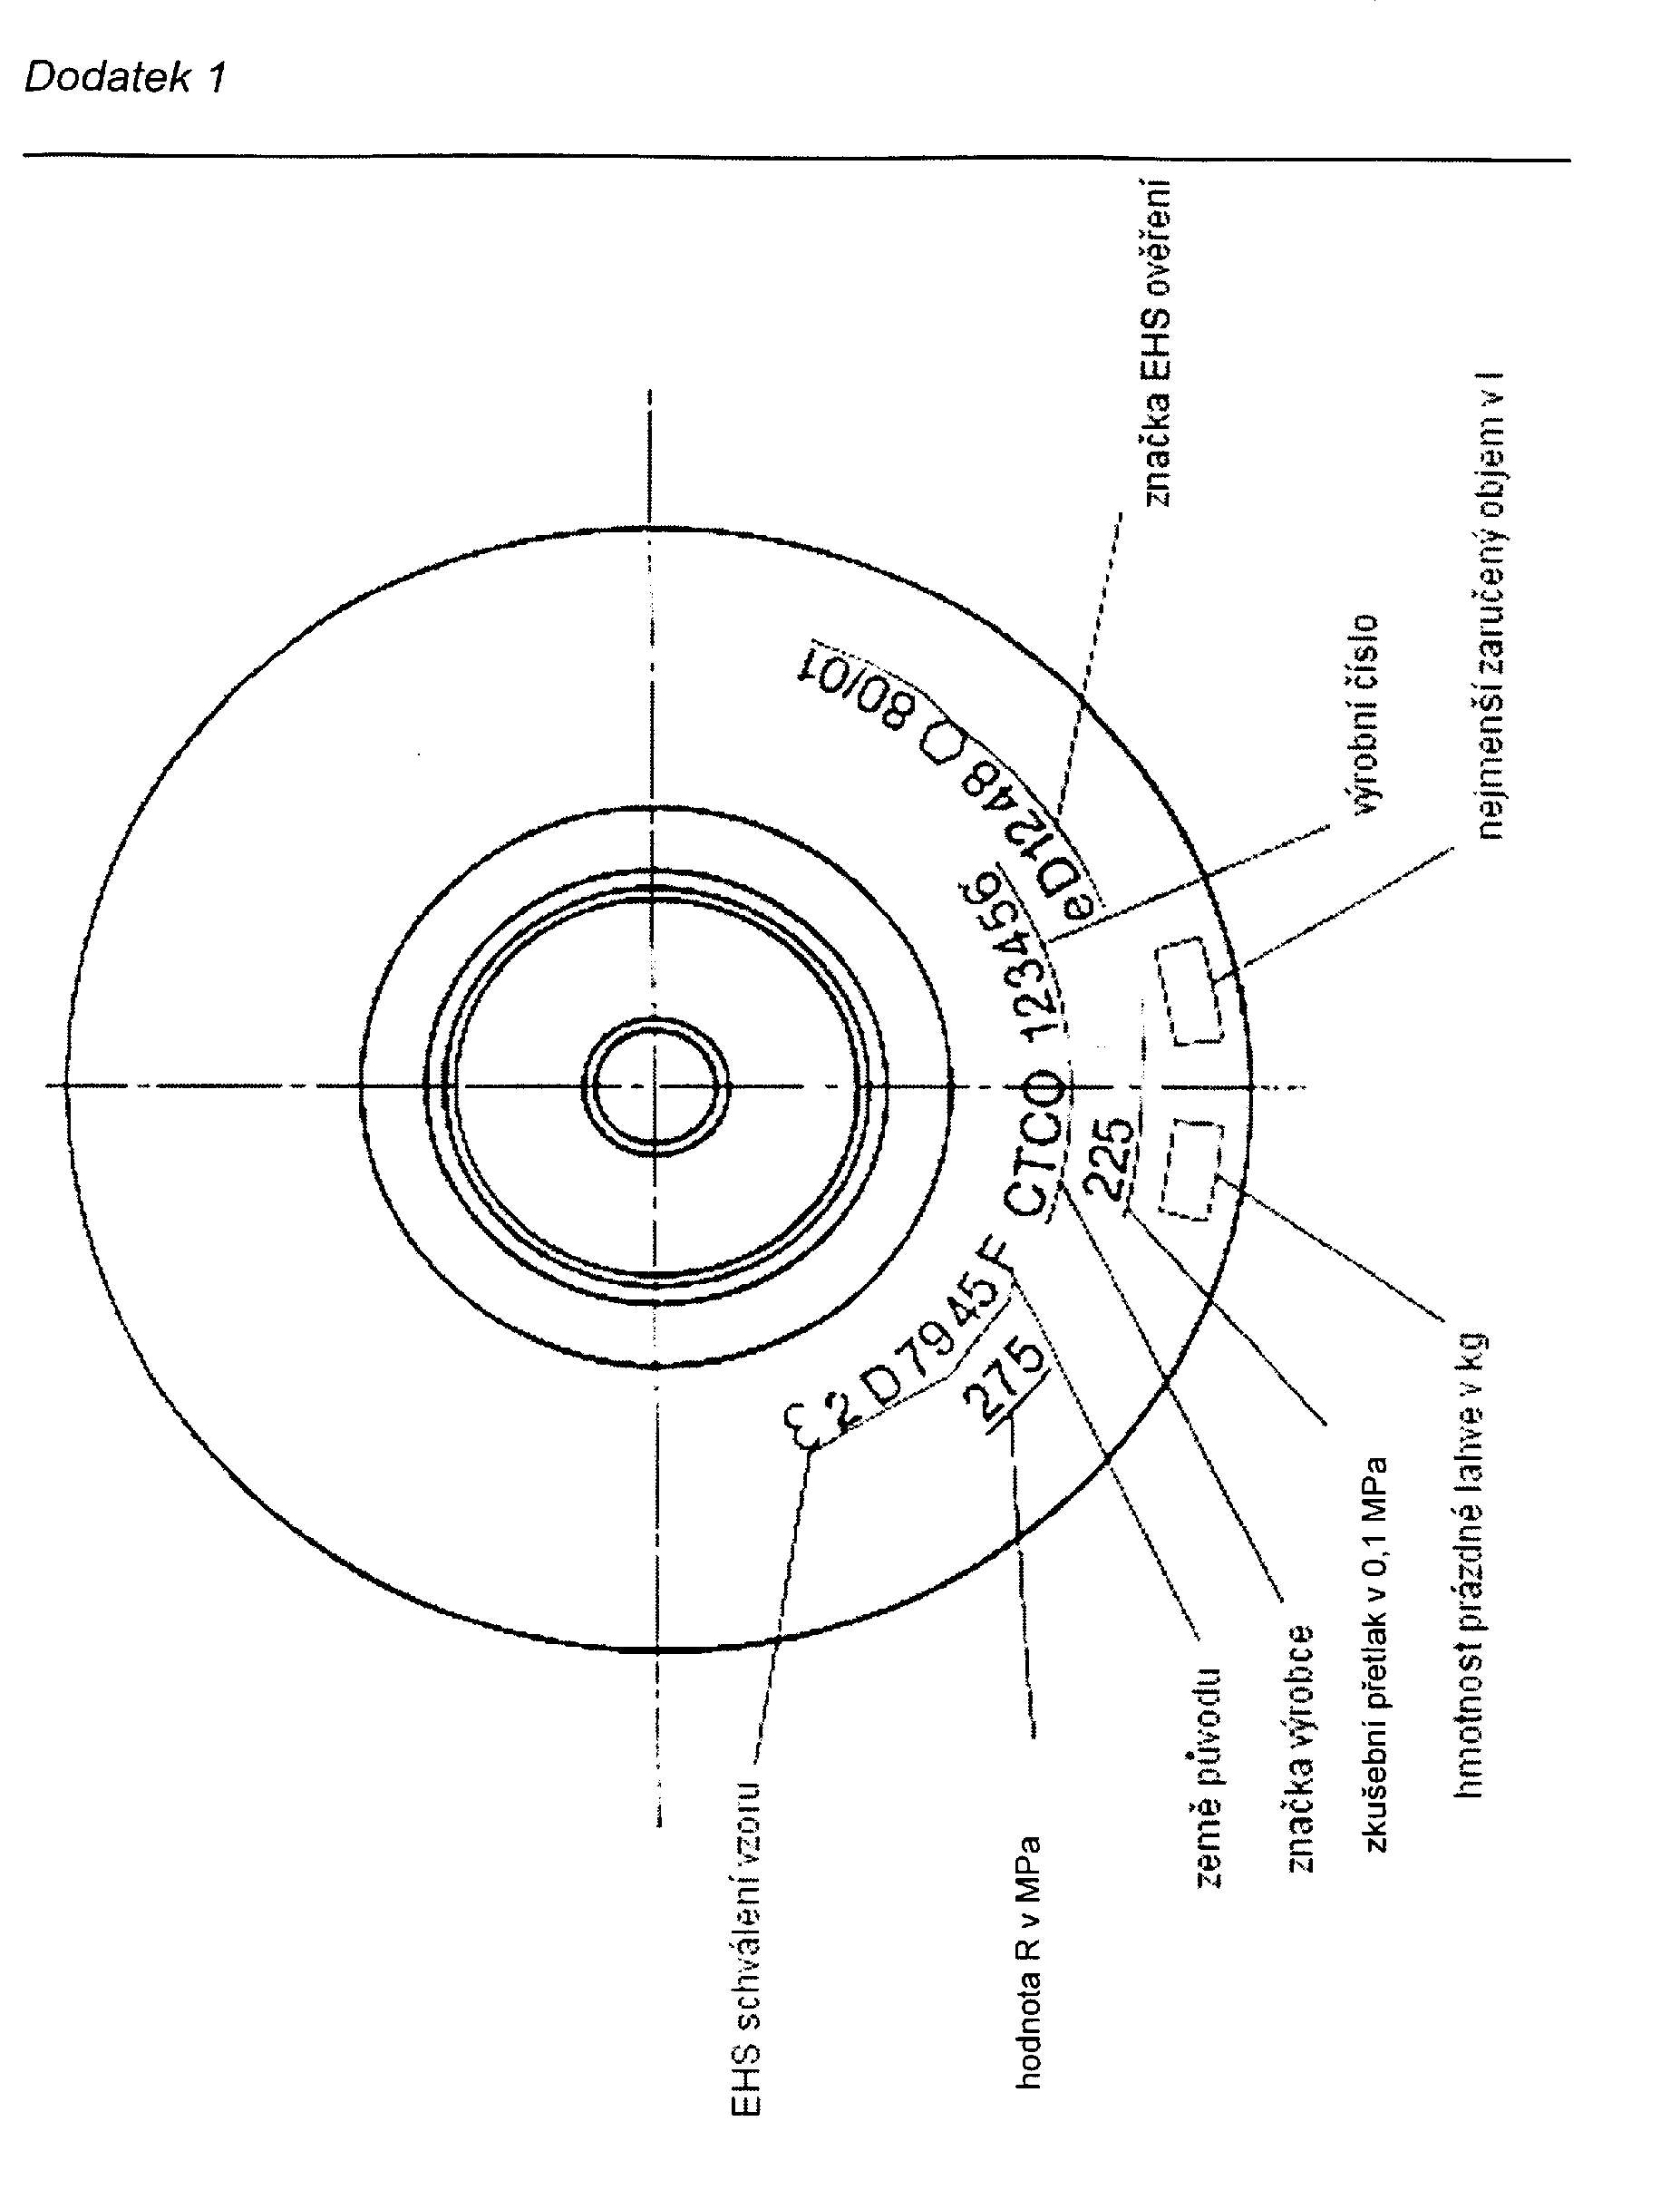
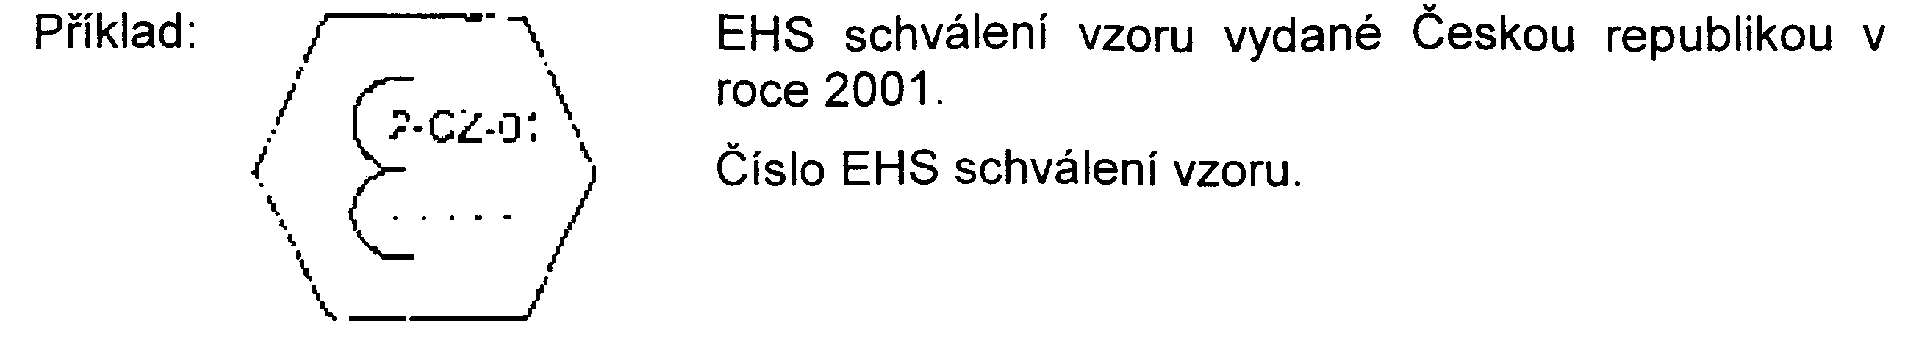
- – číslo EHS schválení vzoru (příklad: 𝜀 2 D 79 45);
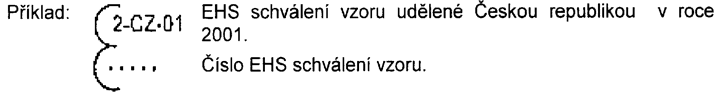
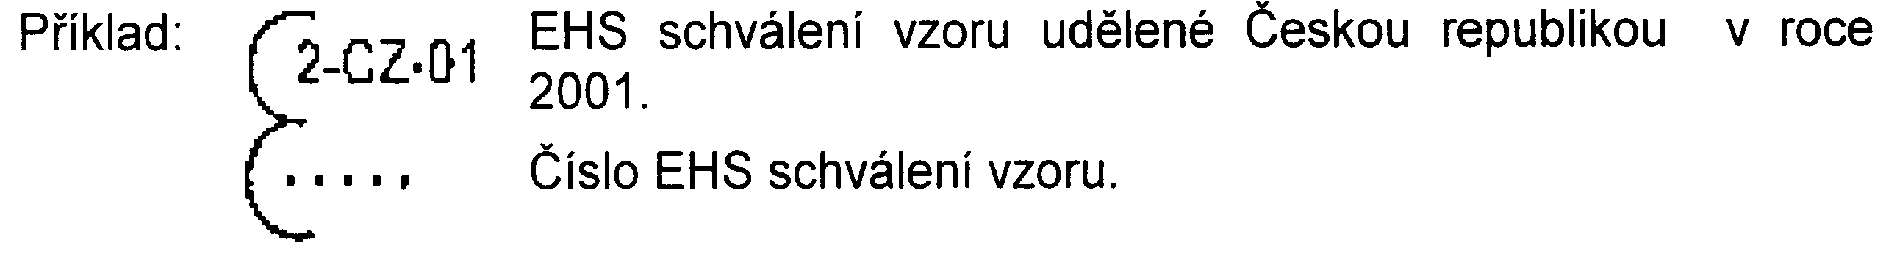
Příklad této značky je uveden v bodě 2.1.
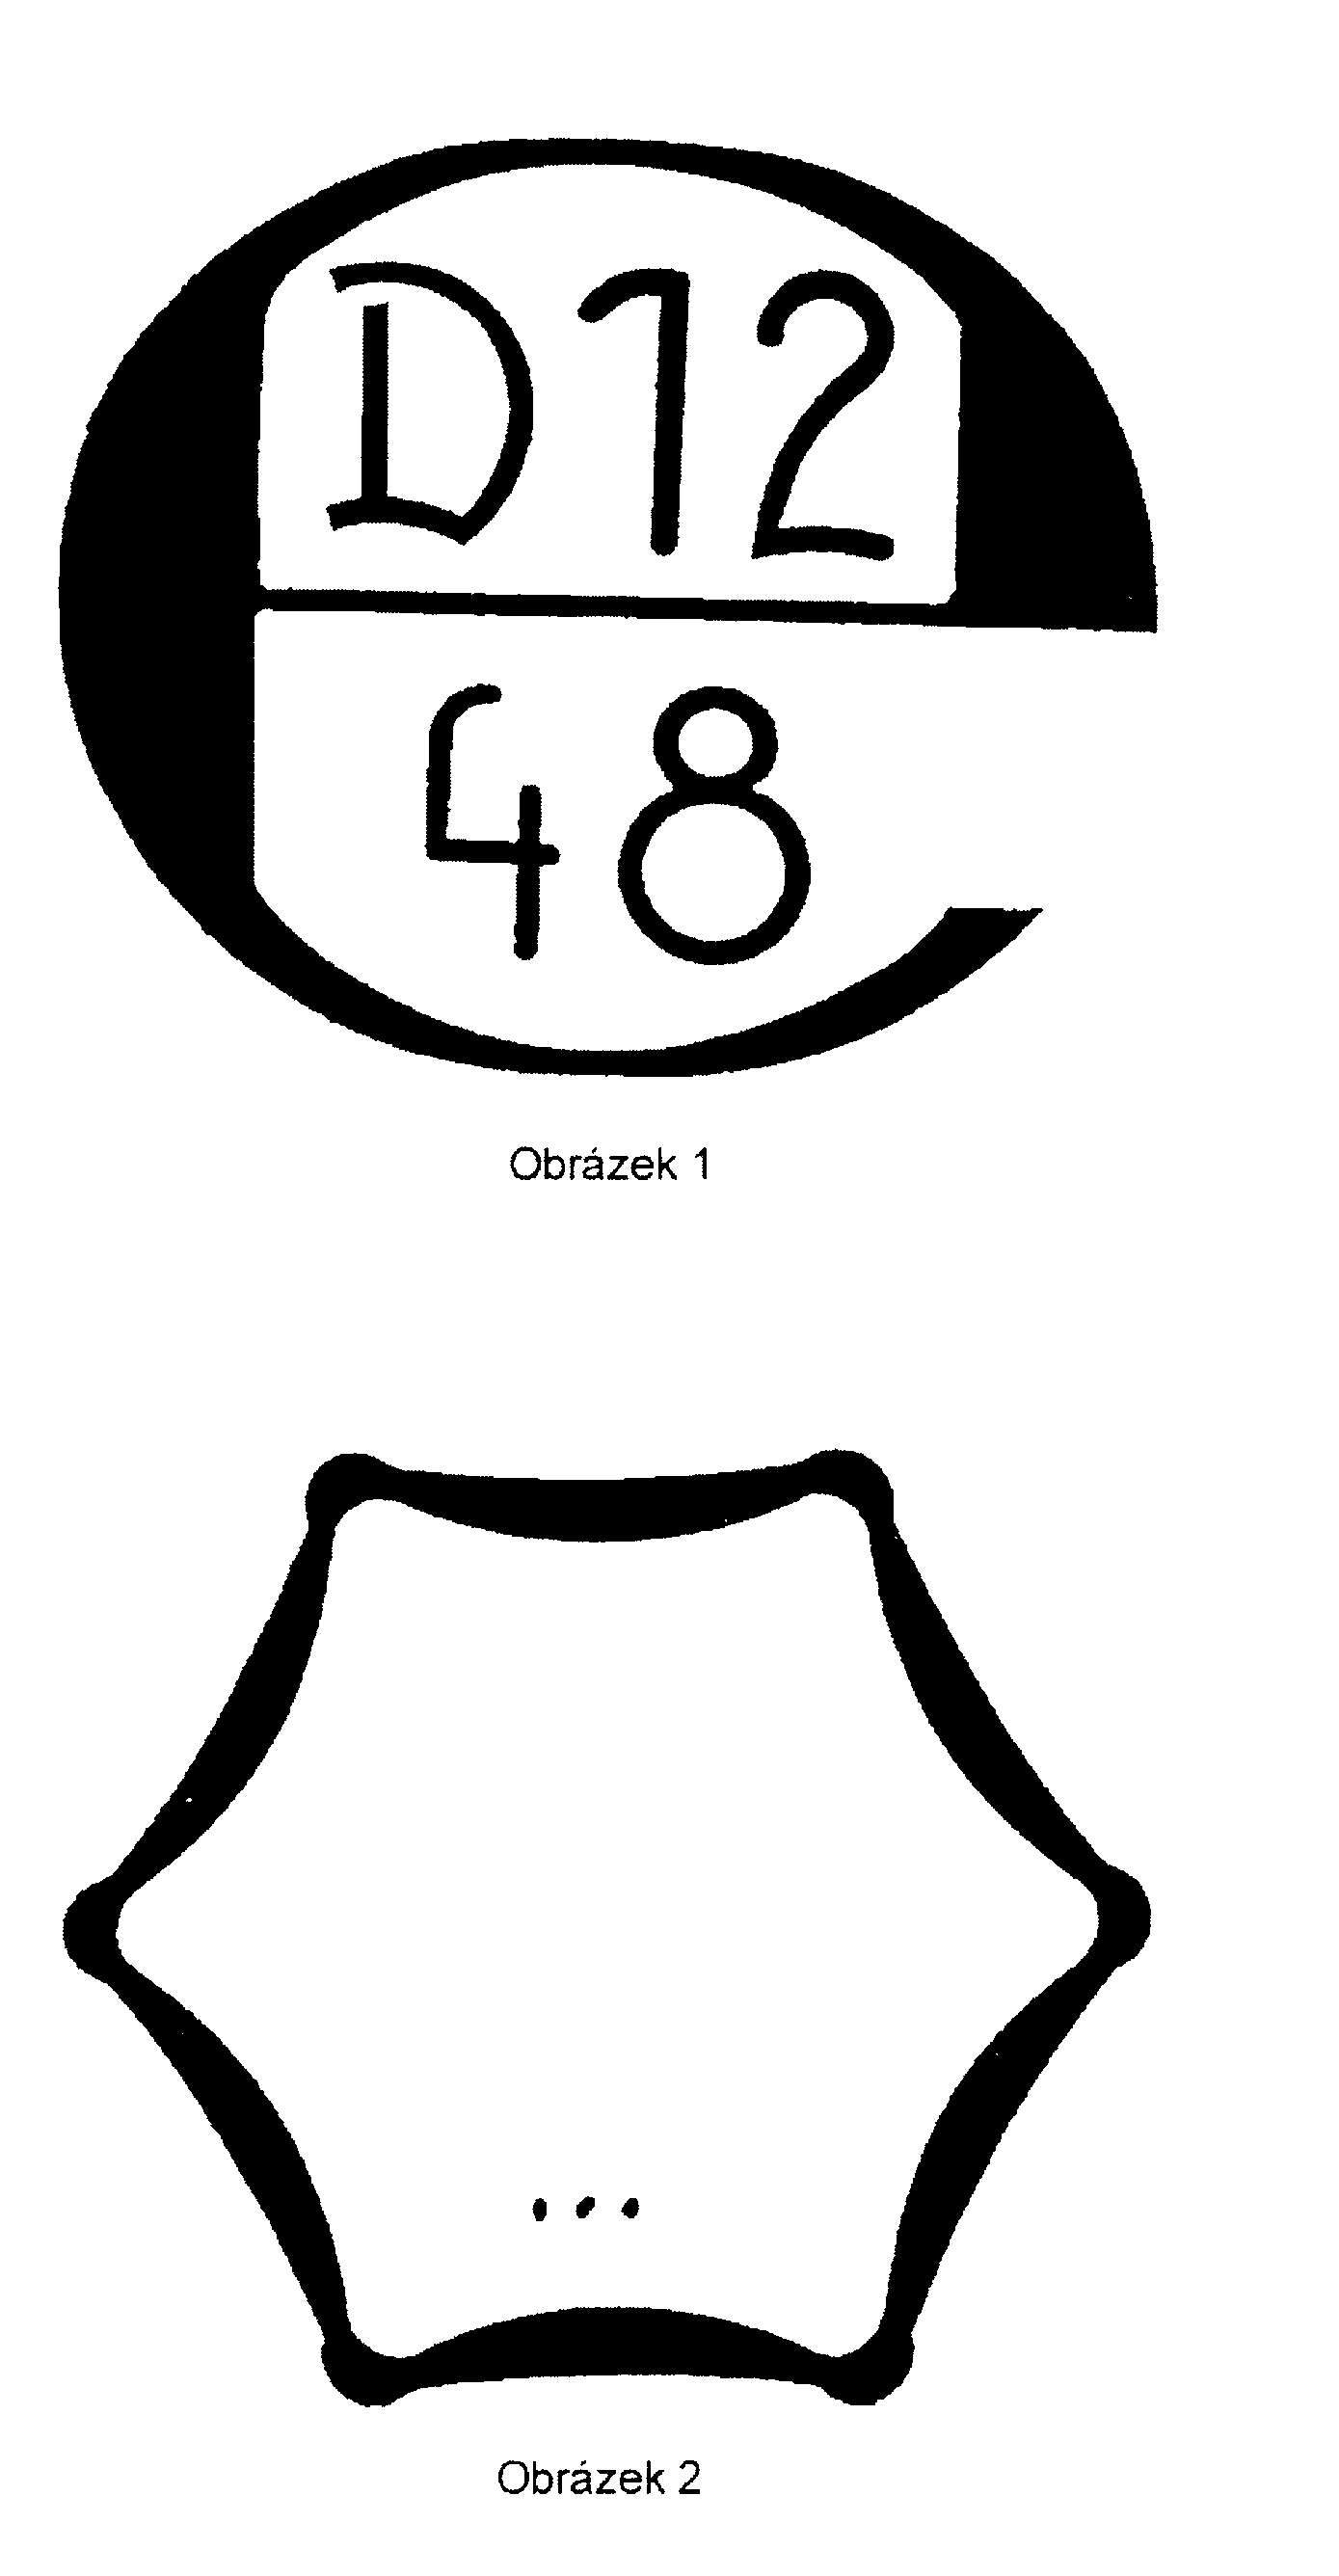
- 1.5 Pro případy kdy není vyžadováno pro určitou kategorii lahví EHS ověření pak po ověření, že každá lahev vyhovuje požadavkům na tuto kategorii, připojí výrobce na lahev na vlastní odpovědnost stejnou značku jako je značka EHS schválení vzoru, ale umístěnou v šestiúhelníku.
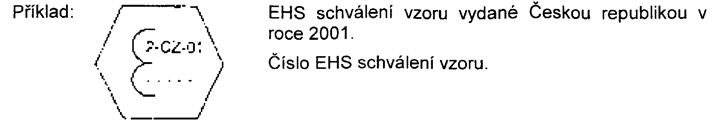
Příklad této značky je uveden v bodě 2.2.
- 1.6 Značka EHS ověření se vyráží v tomto pořadí:
- - malé písmeno "e",
- - velké písmeno (nebo písmena) označující stát, ve kterém bylo ověření provedeno, popřípadě jedno nebo dvě čísla označující územní oblast,
- - značku autorizované osoby připojenou ověřujícím zaměstnancem, popřípadě spolu se značkou tohoto zaměstnance,
- - šestiúhelník,
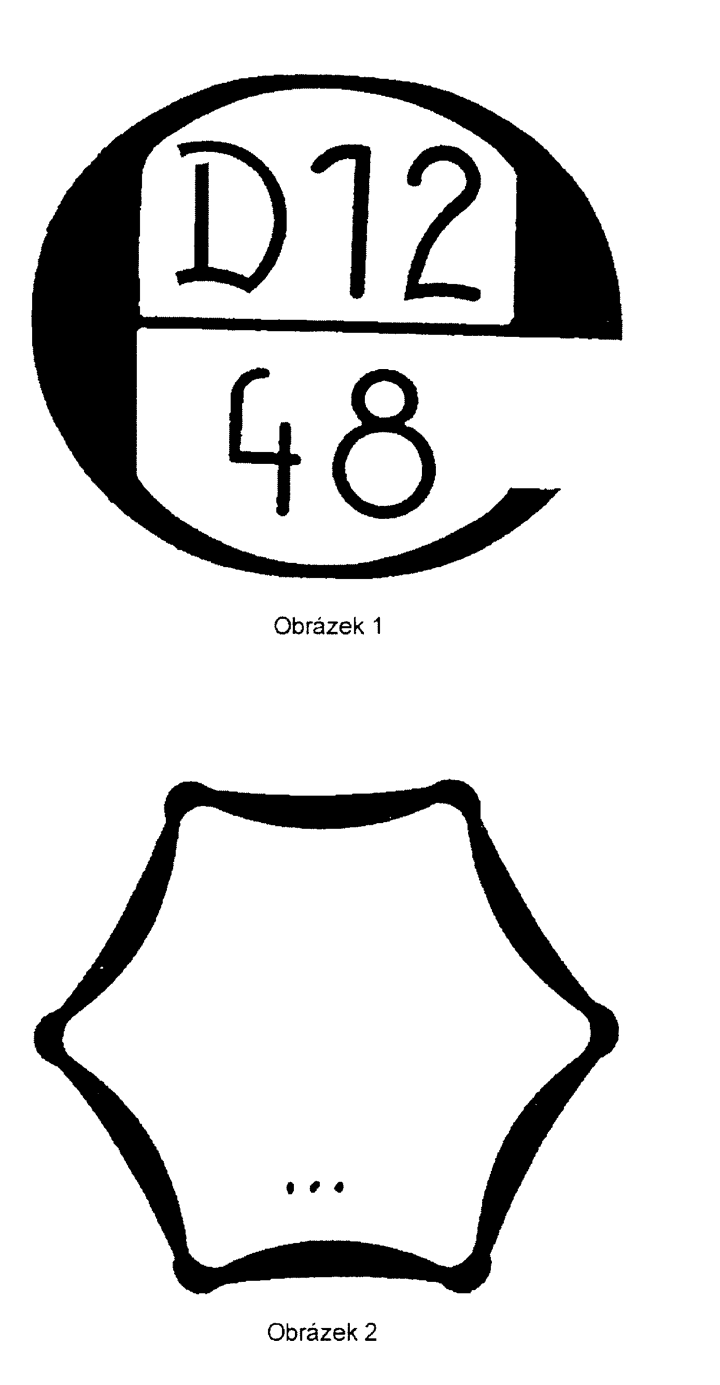
- - datum ověření: rok, měsíc (příklad: e D 12 48 80/01).
- 2. ZNAČKY TÝKAJÍCÍ SE EHS SCHVÁLENÍ VZORU
- 2.1 Značka EHS schválení vzoru (viz bod 1.4)
- 2.2 Značka EHS schválení vzoru a vyjmutí z EHS ověření (viz bod 1.5)
- 2.1 Značka EHS schválení vzoru (viz bod 1.4)
- 3. ZNAČKY EHS OVĚŘENÍ
- 3.1 Popis značek EHS ověření
- 3.1.1 Značky EHS ověření, které se připojují na lahve podle bodu 2.4 jsou tyto:
- 3.1.1.1 Značka konečného EHS ověření se skládá ze dvou značek:, kdy:
- 3.1.1.1.1 první značku tvoří písmeno "e", které obsahuje:
- – v horní polovině velké písmeno (velká písmena) označující stát, kde se ověření provádělo, pokud je to nutné, spolu s jedním nebo dvěma čísly označujícími územní členění,
- – v dolní polovině značku autorizované osoby připojenou ověřujícím technikem, popřípadě spolu s jeho značkou;
- 3.1.1.1.2 druhá značka se skládá z data ověření umístěného uvnitř šestiúhelníku s přesností dle této přílohy.
- 3.1.1.1.1 první značku tvoří písmeno "e", které obsahuje:
- 3.2.2.1 Značku dílčího EHS ověření tvoří pouze první značka.
Jestliže nádoba nemůže být smontována v místě výroby nebo pokud by její doprava mohla ovlivnit její vlastnosti, je nutno provádět EHS ověření tímto způsobem:- - ověření nádoby v místě výroby autorizovanou osobou země původu, která za předpokladu, že nádoba vyhovuje požadavkům EHS, připojí značku "e" popsanou v bodě 3.1.1.1.1.a představující značku dílčího EHS ověření,
- - konečné ověření nádoby v místě instalace autorizovanou osobou země určení, která za předpokladu, že nádoba vyhovuje požadavkům EHS, připojí značku popsanou v bodě 3.1.1.1.2, jež spolu se značkou dílčího EHS ověření tvoří značku konečného EHS ověření.
- 3.1.1.1 Značka konečného EHS ověření se skládá ze dvou značek:, kdy:
- 3.1.1 Značky EHS ověření, které se připojují na lahve podle bodu 2.4 jsou tyto:
- 3.2 Tvar a rozměry značek
- 3.2.1 Příklad značek popsaných v bodech 3.1.1.1.1 a 3.1.1.1.2 je znázorněn na obrázcích 1 a 2.
Pokud se nestanoví jinak, musí být písmena a číslice každé značky vysoké nejméně 5 mm.
- 3.2.2 Autorizovaná osoba informuje příslušné notifikované osoby ostatních států o svém ustavení a předá jim kopie vyobrazení značek EHS ověření, které bude používat.
- 3.2.1 Příklad značek popsaných v bodech 3.1.1.1.1 a 3.1.1.1.2 je znázorněn na obrázcích 1 a 2.
- 3.3 Připojování značek
- 3.3.1 Značka konečného EHS ověření se připojí na požadované místo na lahev po jejím konečném ověření a uznání za vyhovující požadavkům EHS.
- 3.3.2 Jestliže se ověřování provádí ve více etapách, musí být v místě výroby připojena na lahev nebo na její část značka dílčího EHS ověření, která ji označuje za vyhovující požadavkům EHS v dané etapě ověřovacího postupu, a to na místo zvláště určené pro připojení značek nebo na jiné místo stanovené v této příloze.
- 3.1 Popis značek EHS ověření
- 4. NÁPISY TÝKAJÍCÍ SE PROVEDENÍ:
- 4.1 nápisy týkající se materiálu:
číslo označující hodnotu R v MPa, která byla použita jako základ výpočtu; - 4.2 nápisy týkající se hydraulické zkoušky:
zkušební přetlak v 0,1 MPa s připojeným symbolem 0,1 MPa; - 4.3 nápisy týkající se typu lahve:
hmotnost lahve včetně všech částí s lahví pevně spojených, avšak bez ventilu či kohoutu, v kilogramech a nejmenší objem zaručený výrobcem lahve v litrech;Čísla označující hmotnost a objem musí být zaokrouhlena na jedno desetinné místo. Hodnota objemu se zaokrouhluje dolů, hodnota hmotnosti se zaokrouhluje nahoru.
- 4.4 nápisy týkající se místa původu lahve:
velké písmeno (nebo písmena) označující zemi původu, dále pak značka výrobce a výrobní číslo. - 4.5 Příklady značek a nápisů jsou znázorněny v nákresu v dodatku 1.
- 4.1 nápisy týkající se materiálu:
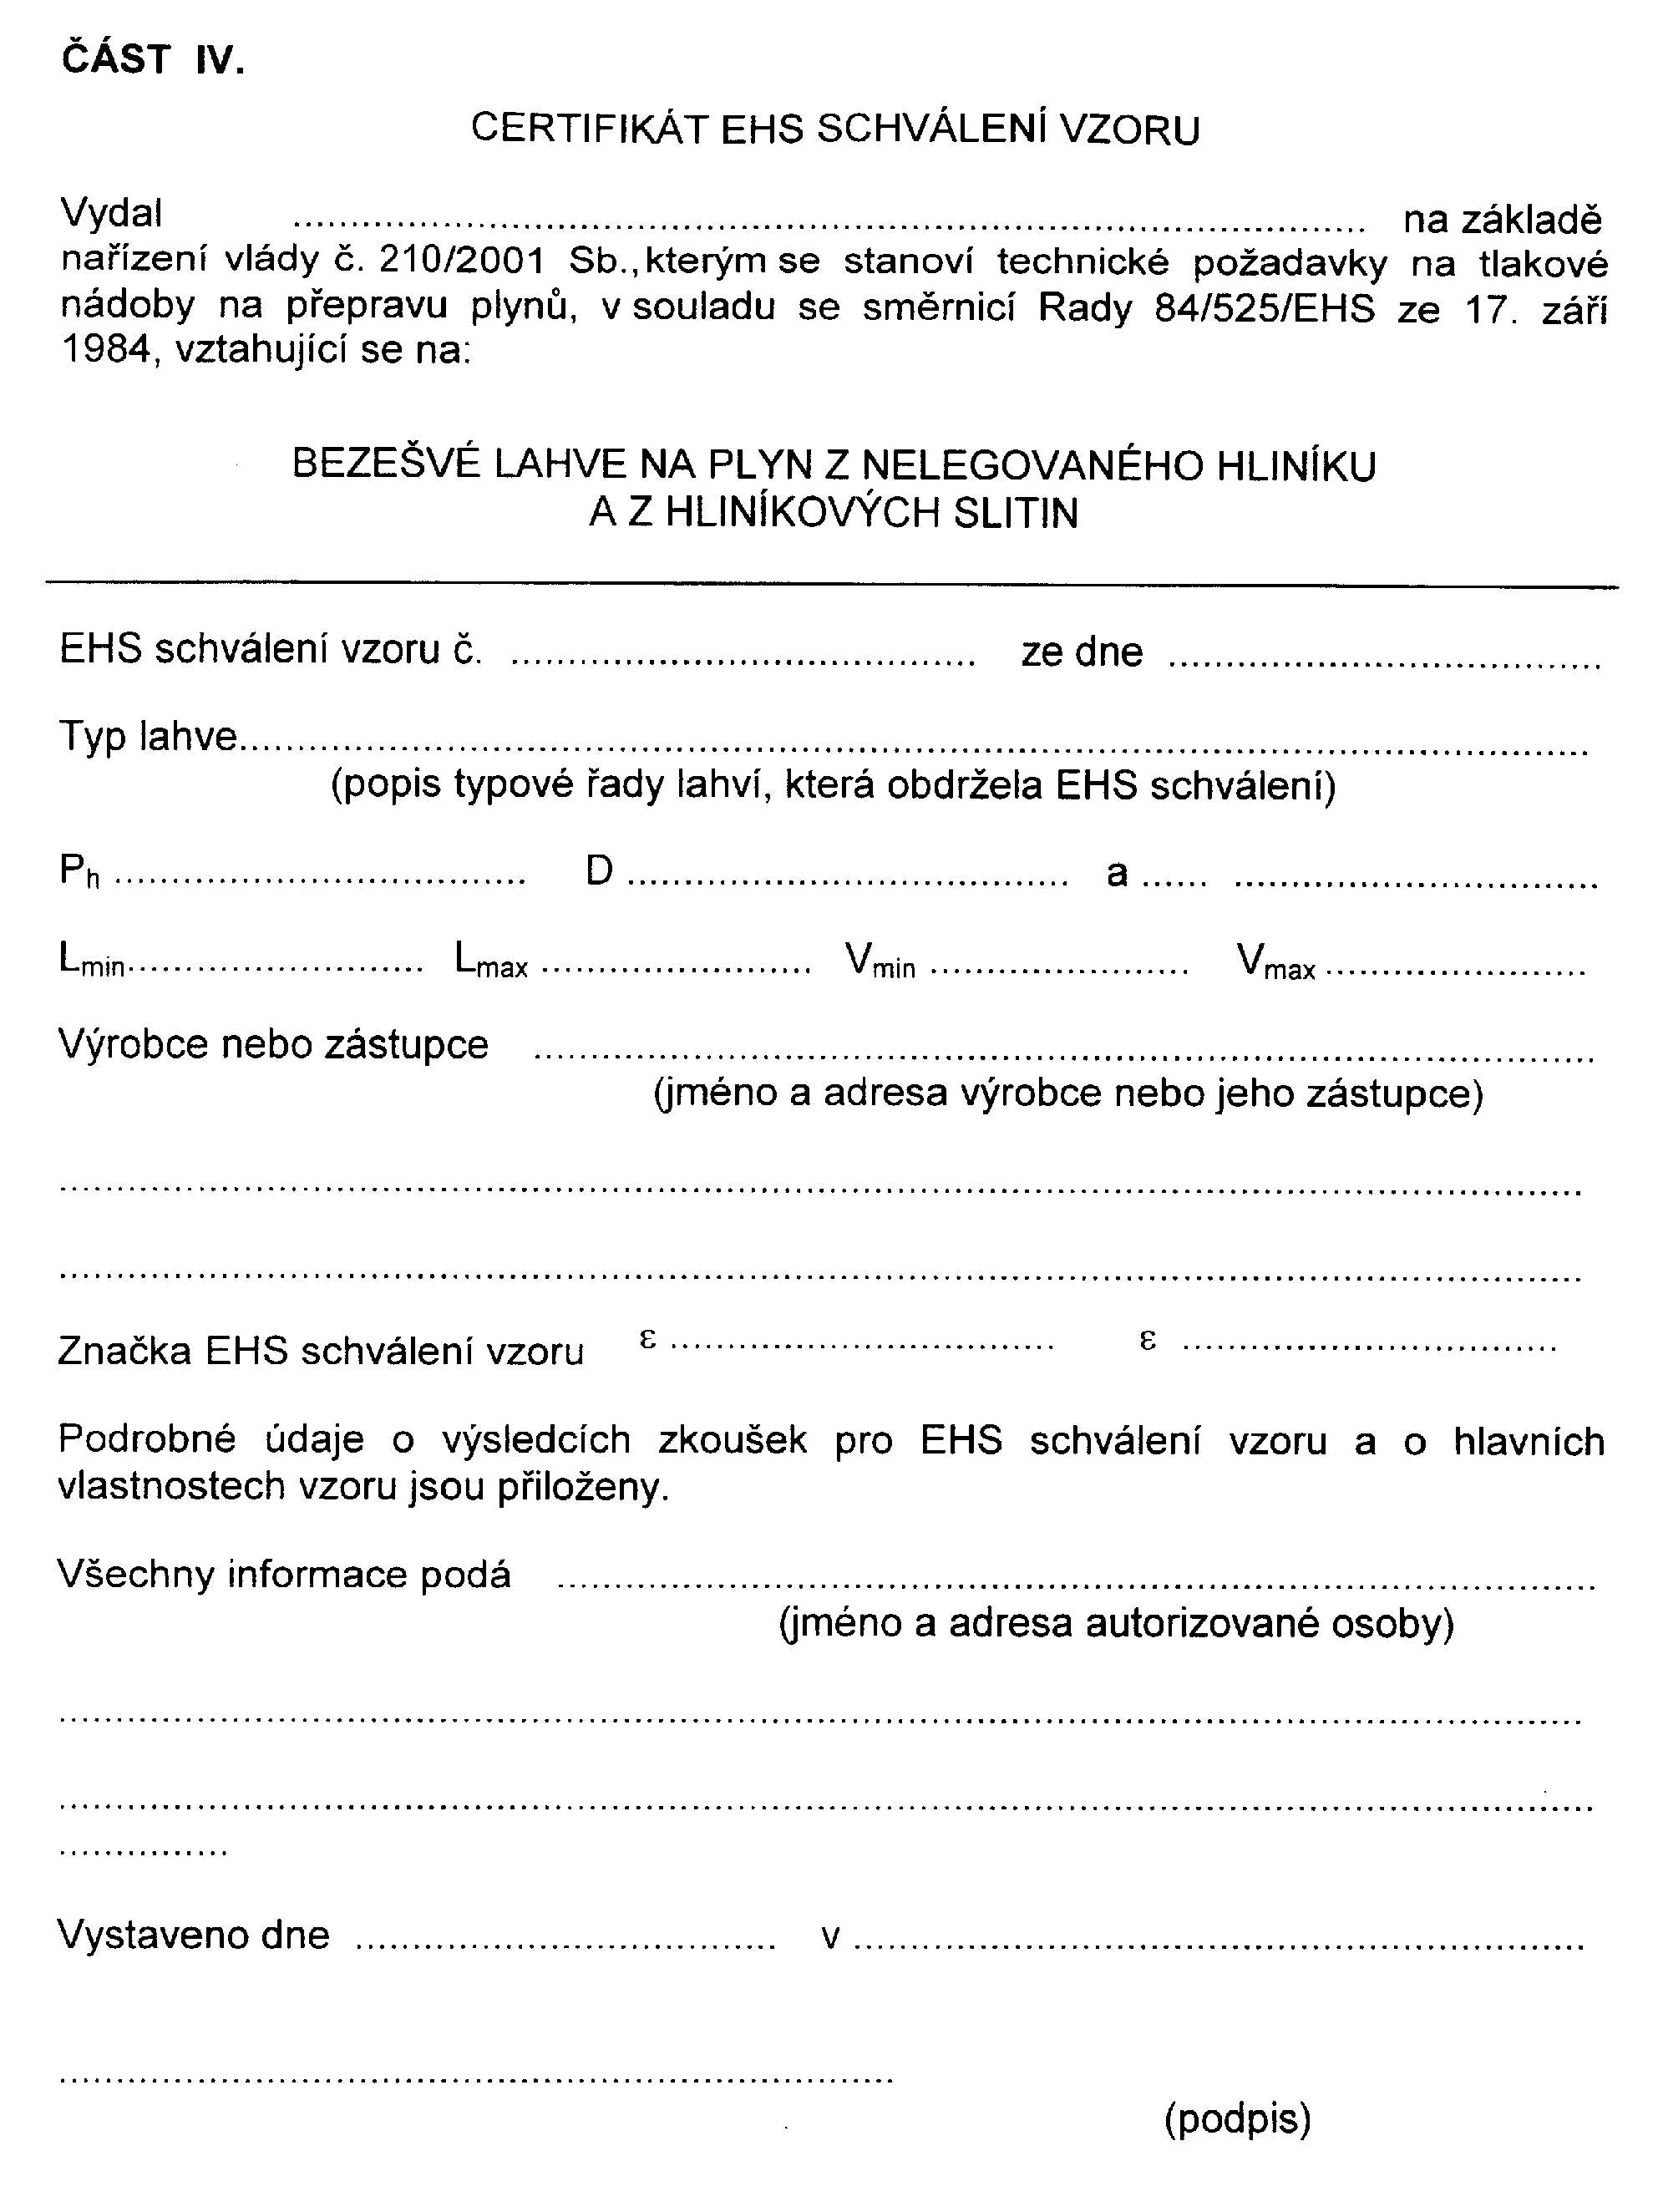
ČÁST IV.
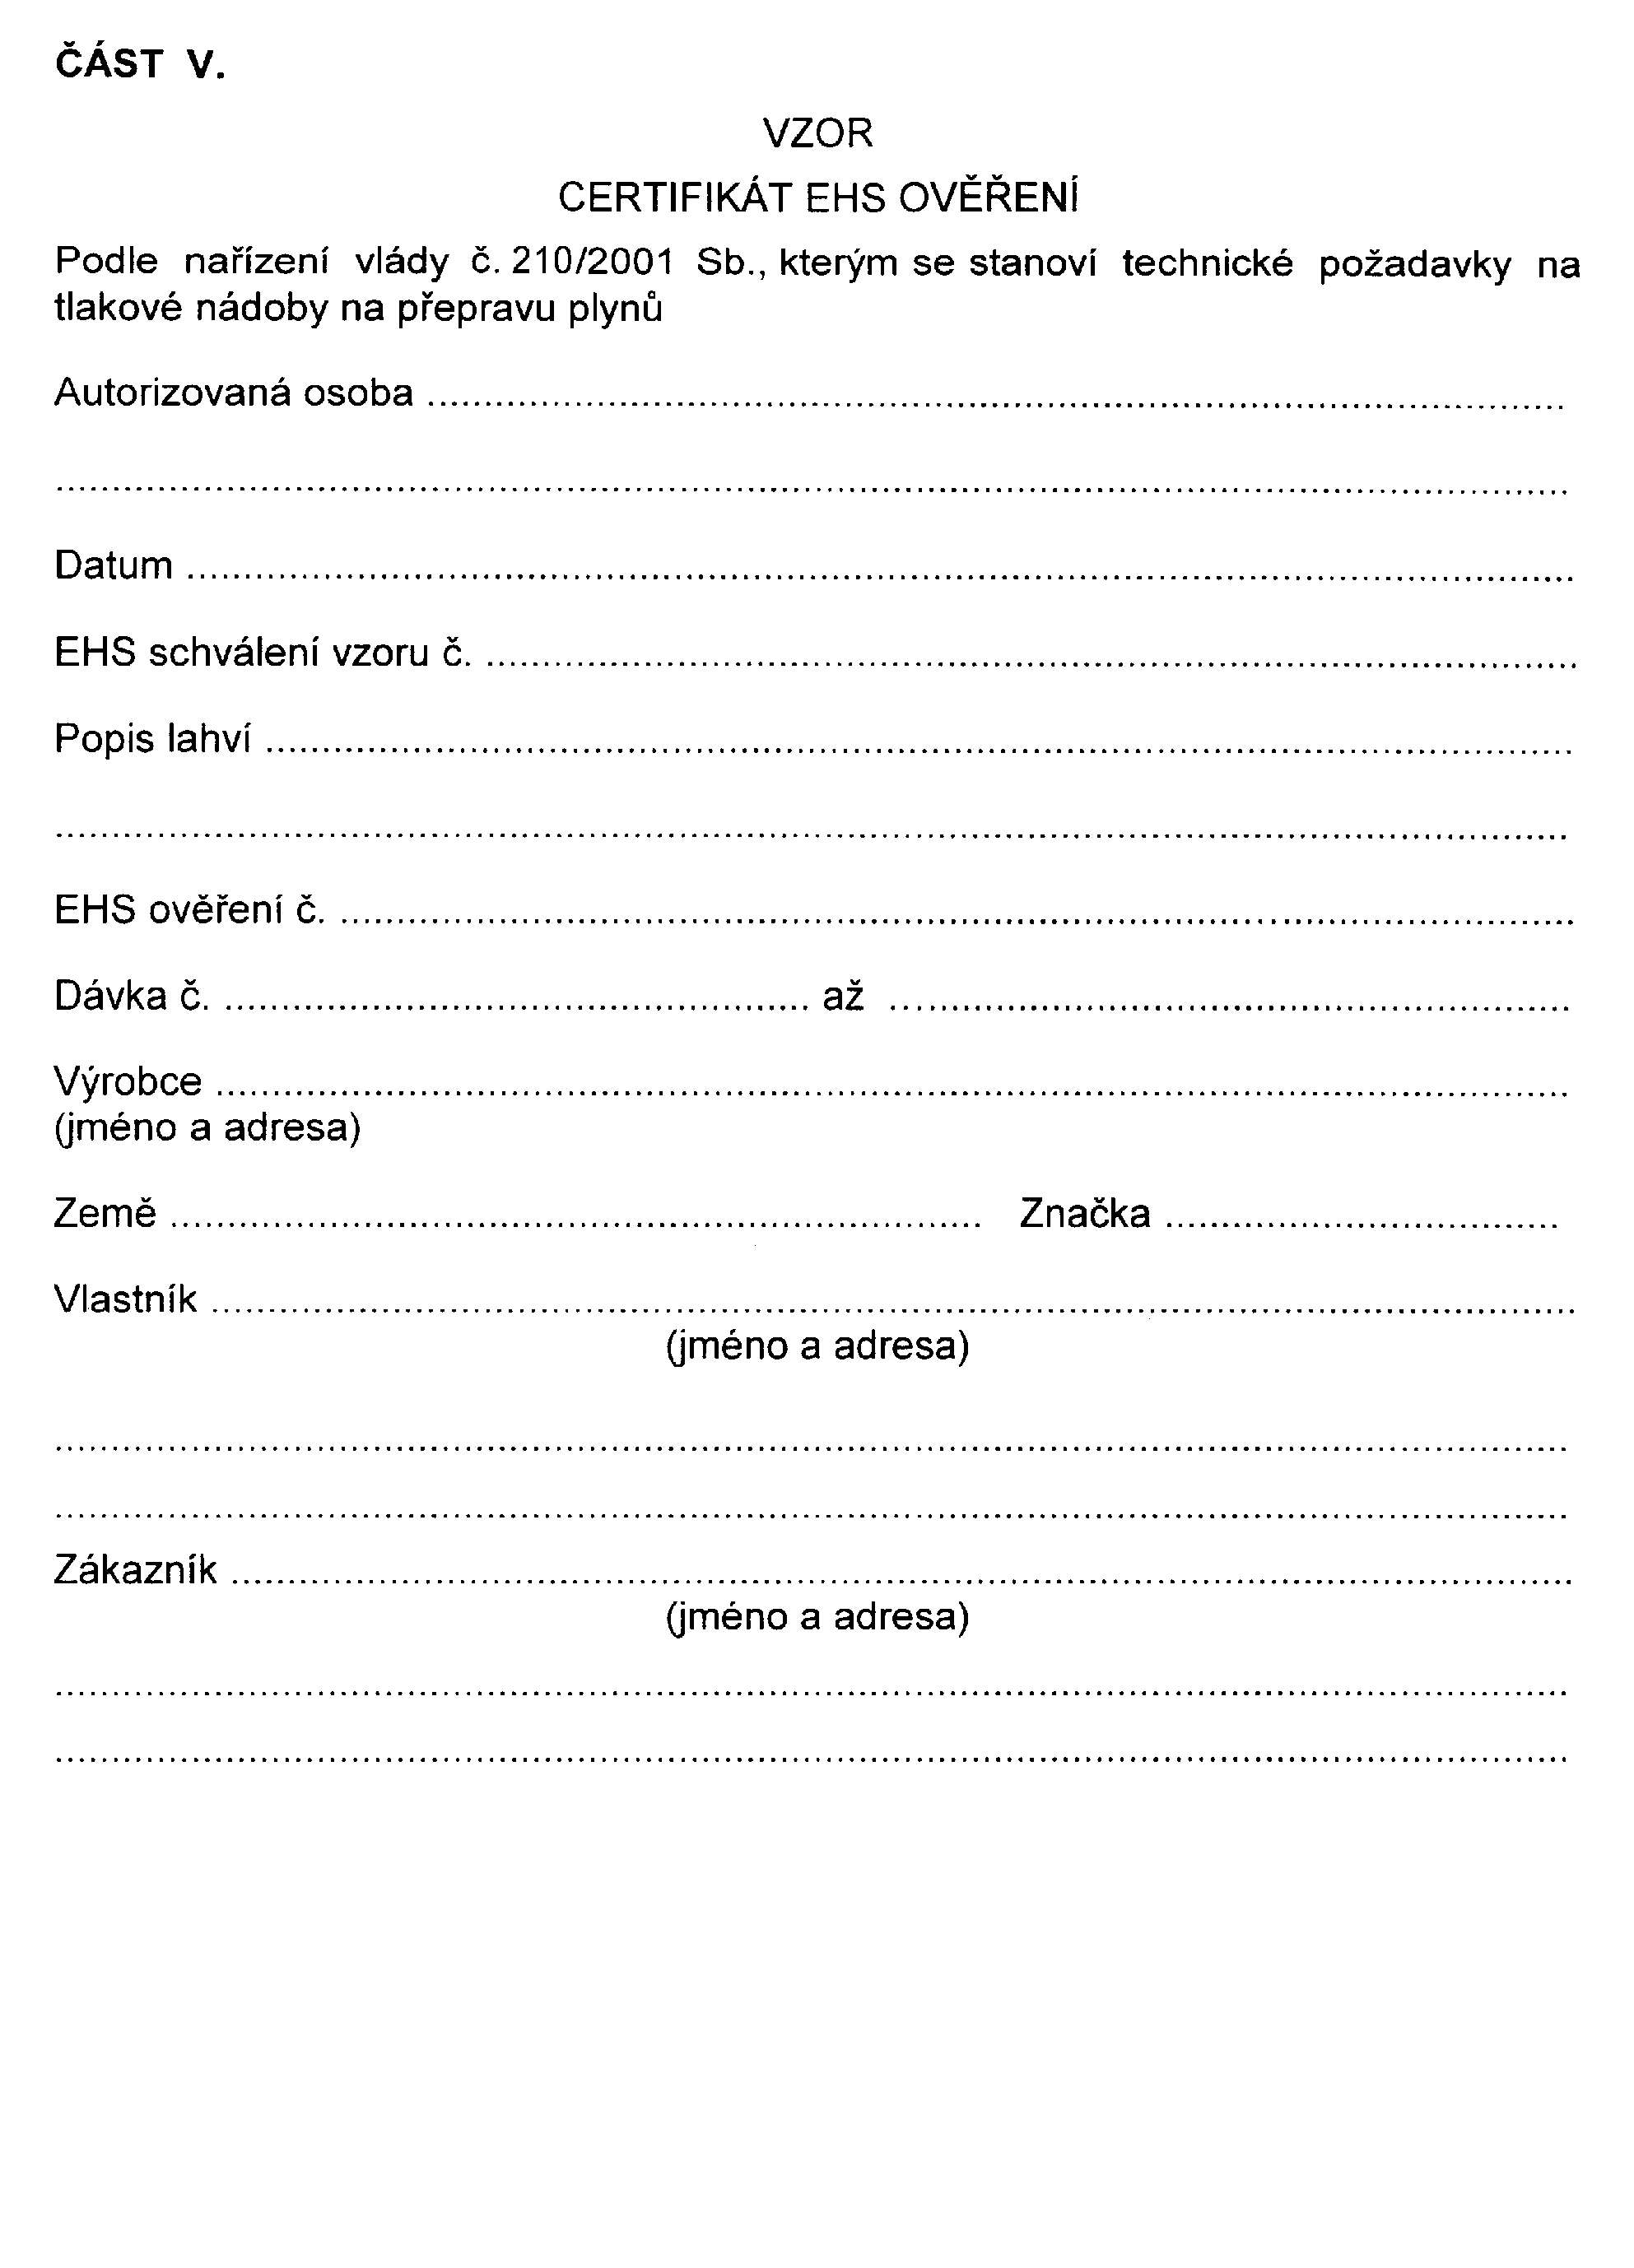
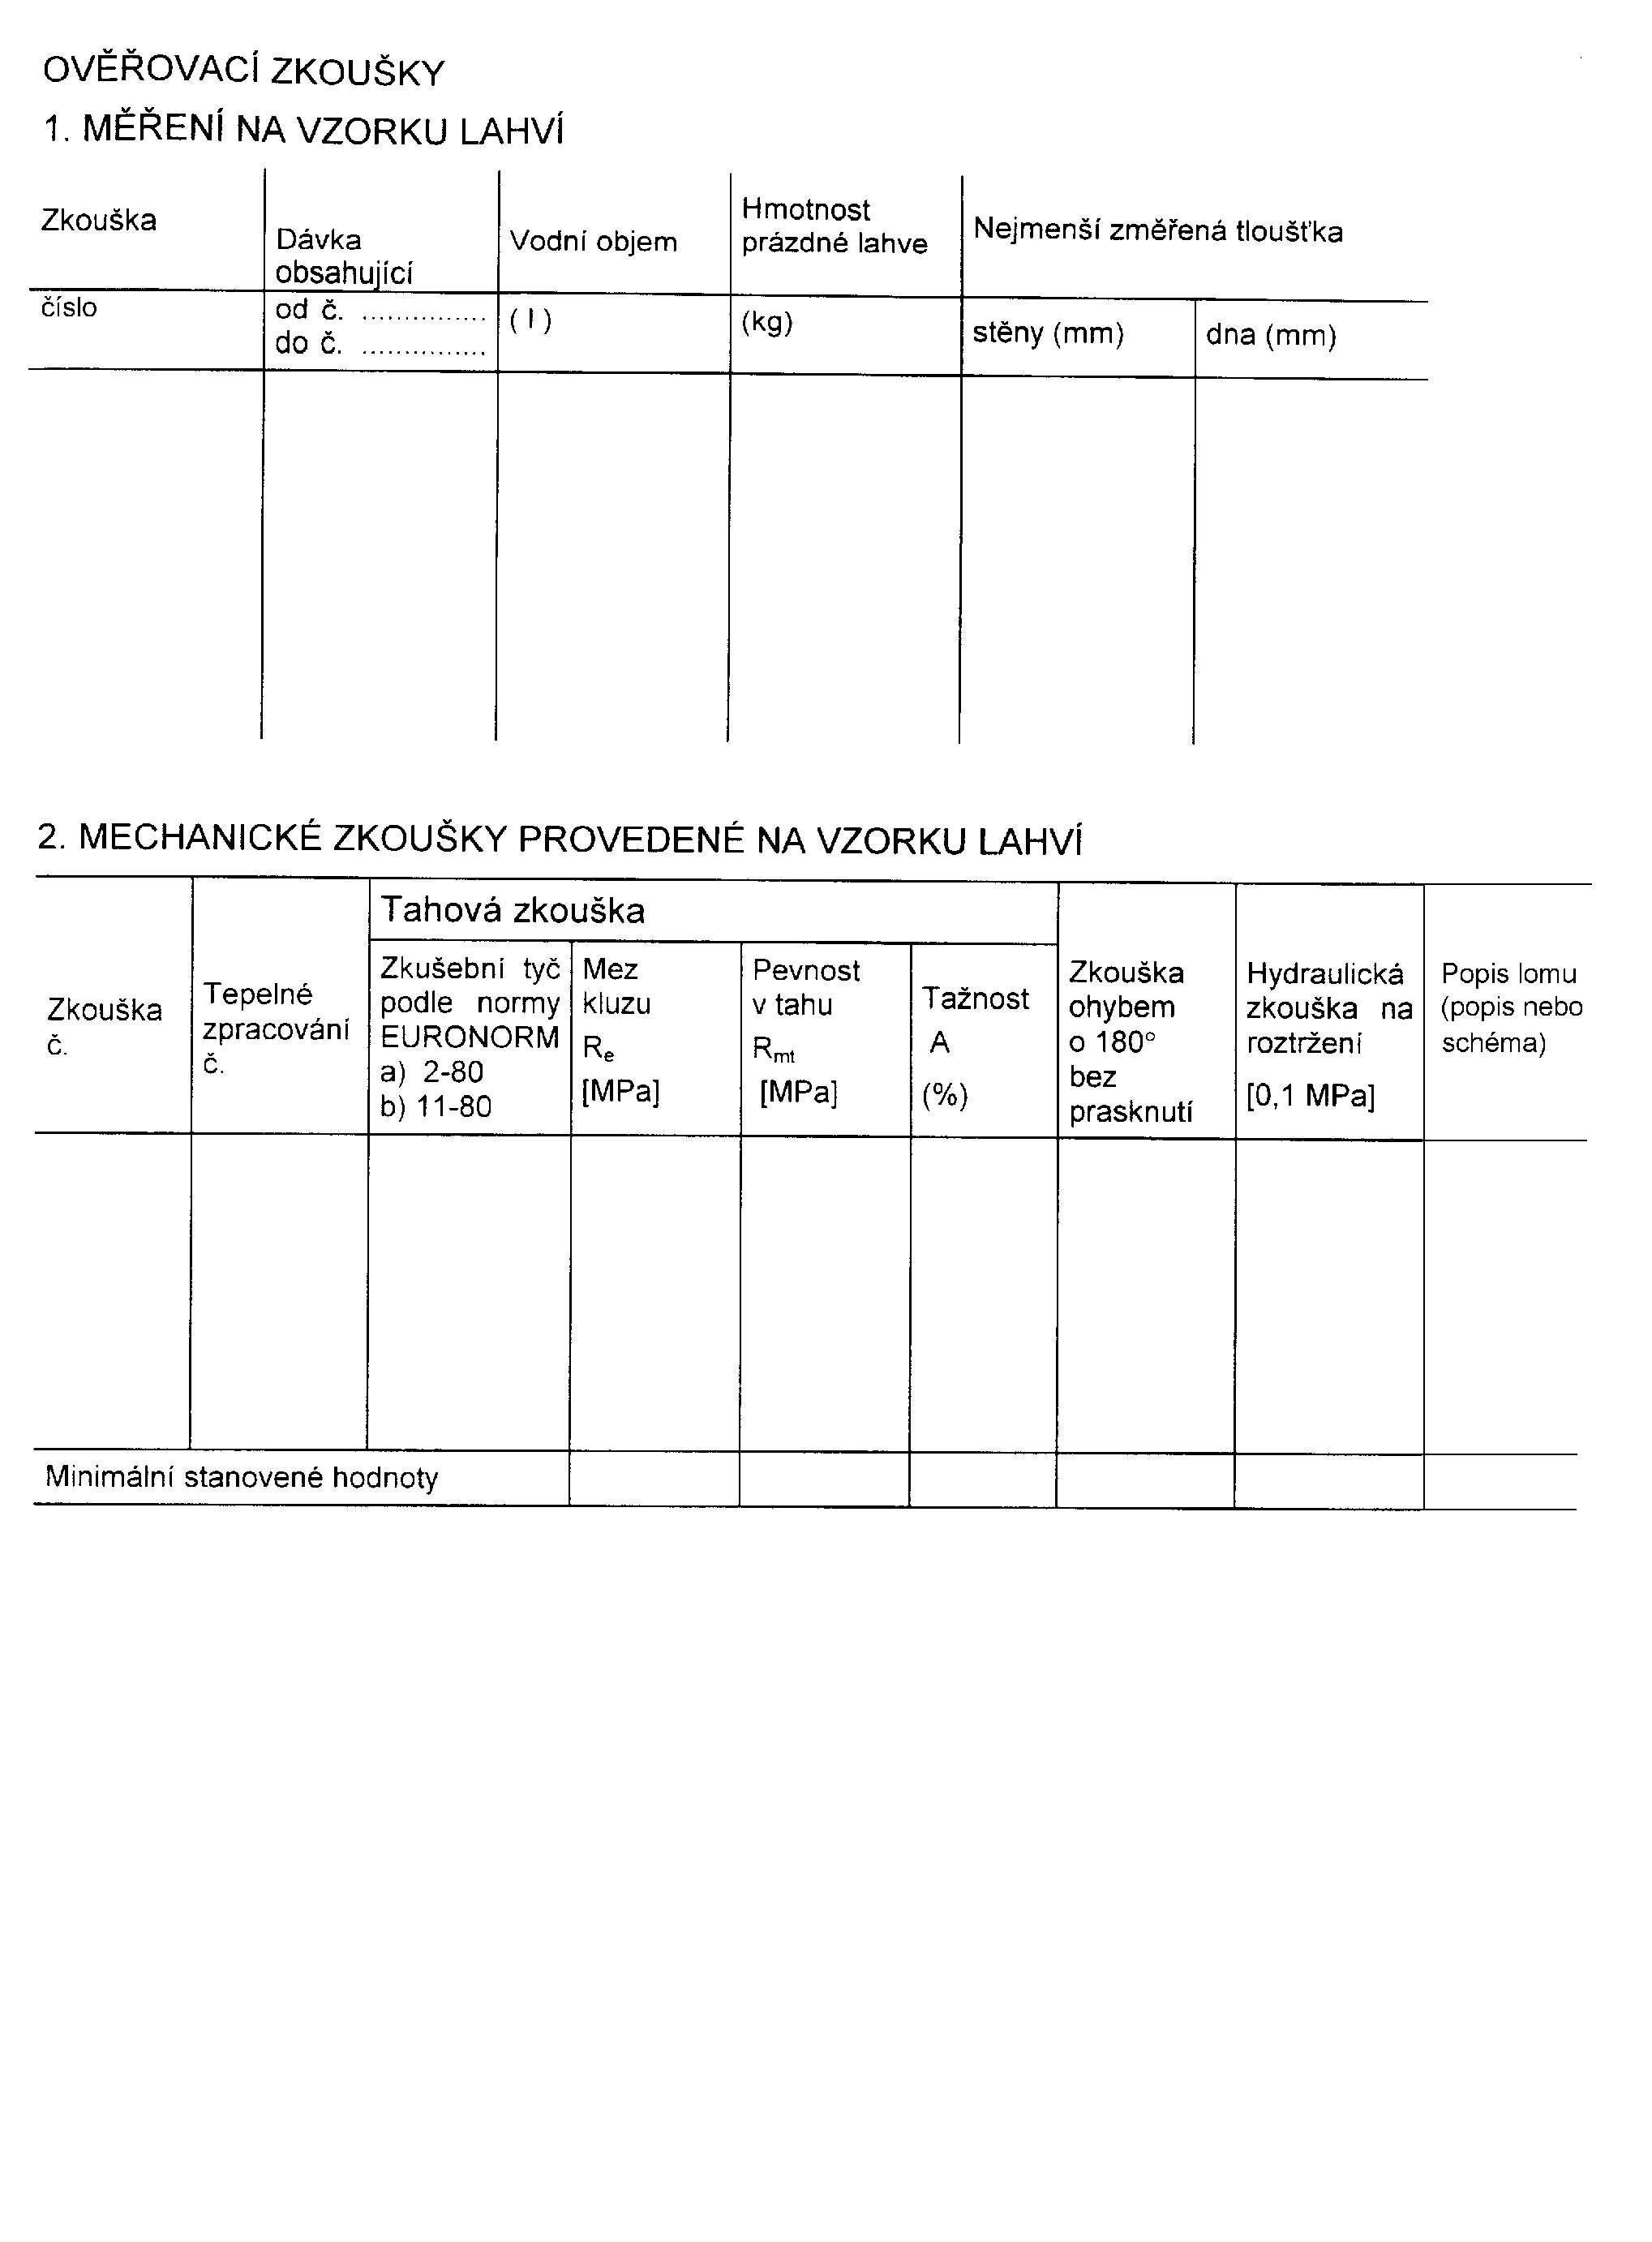
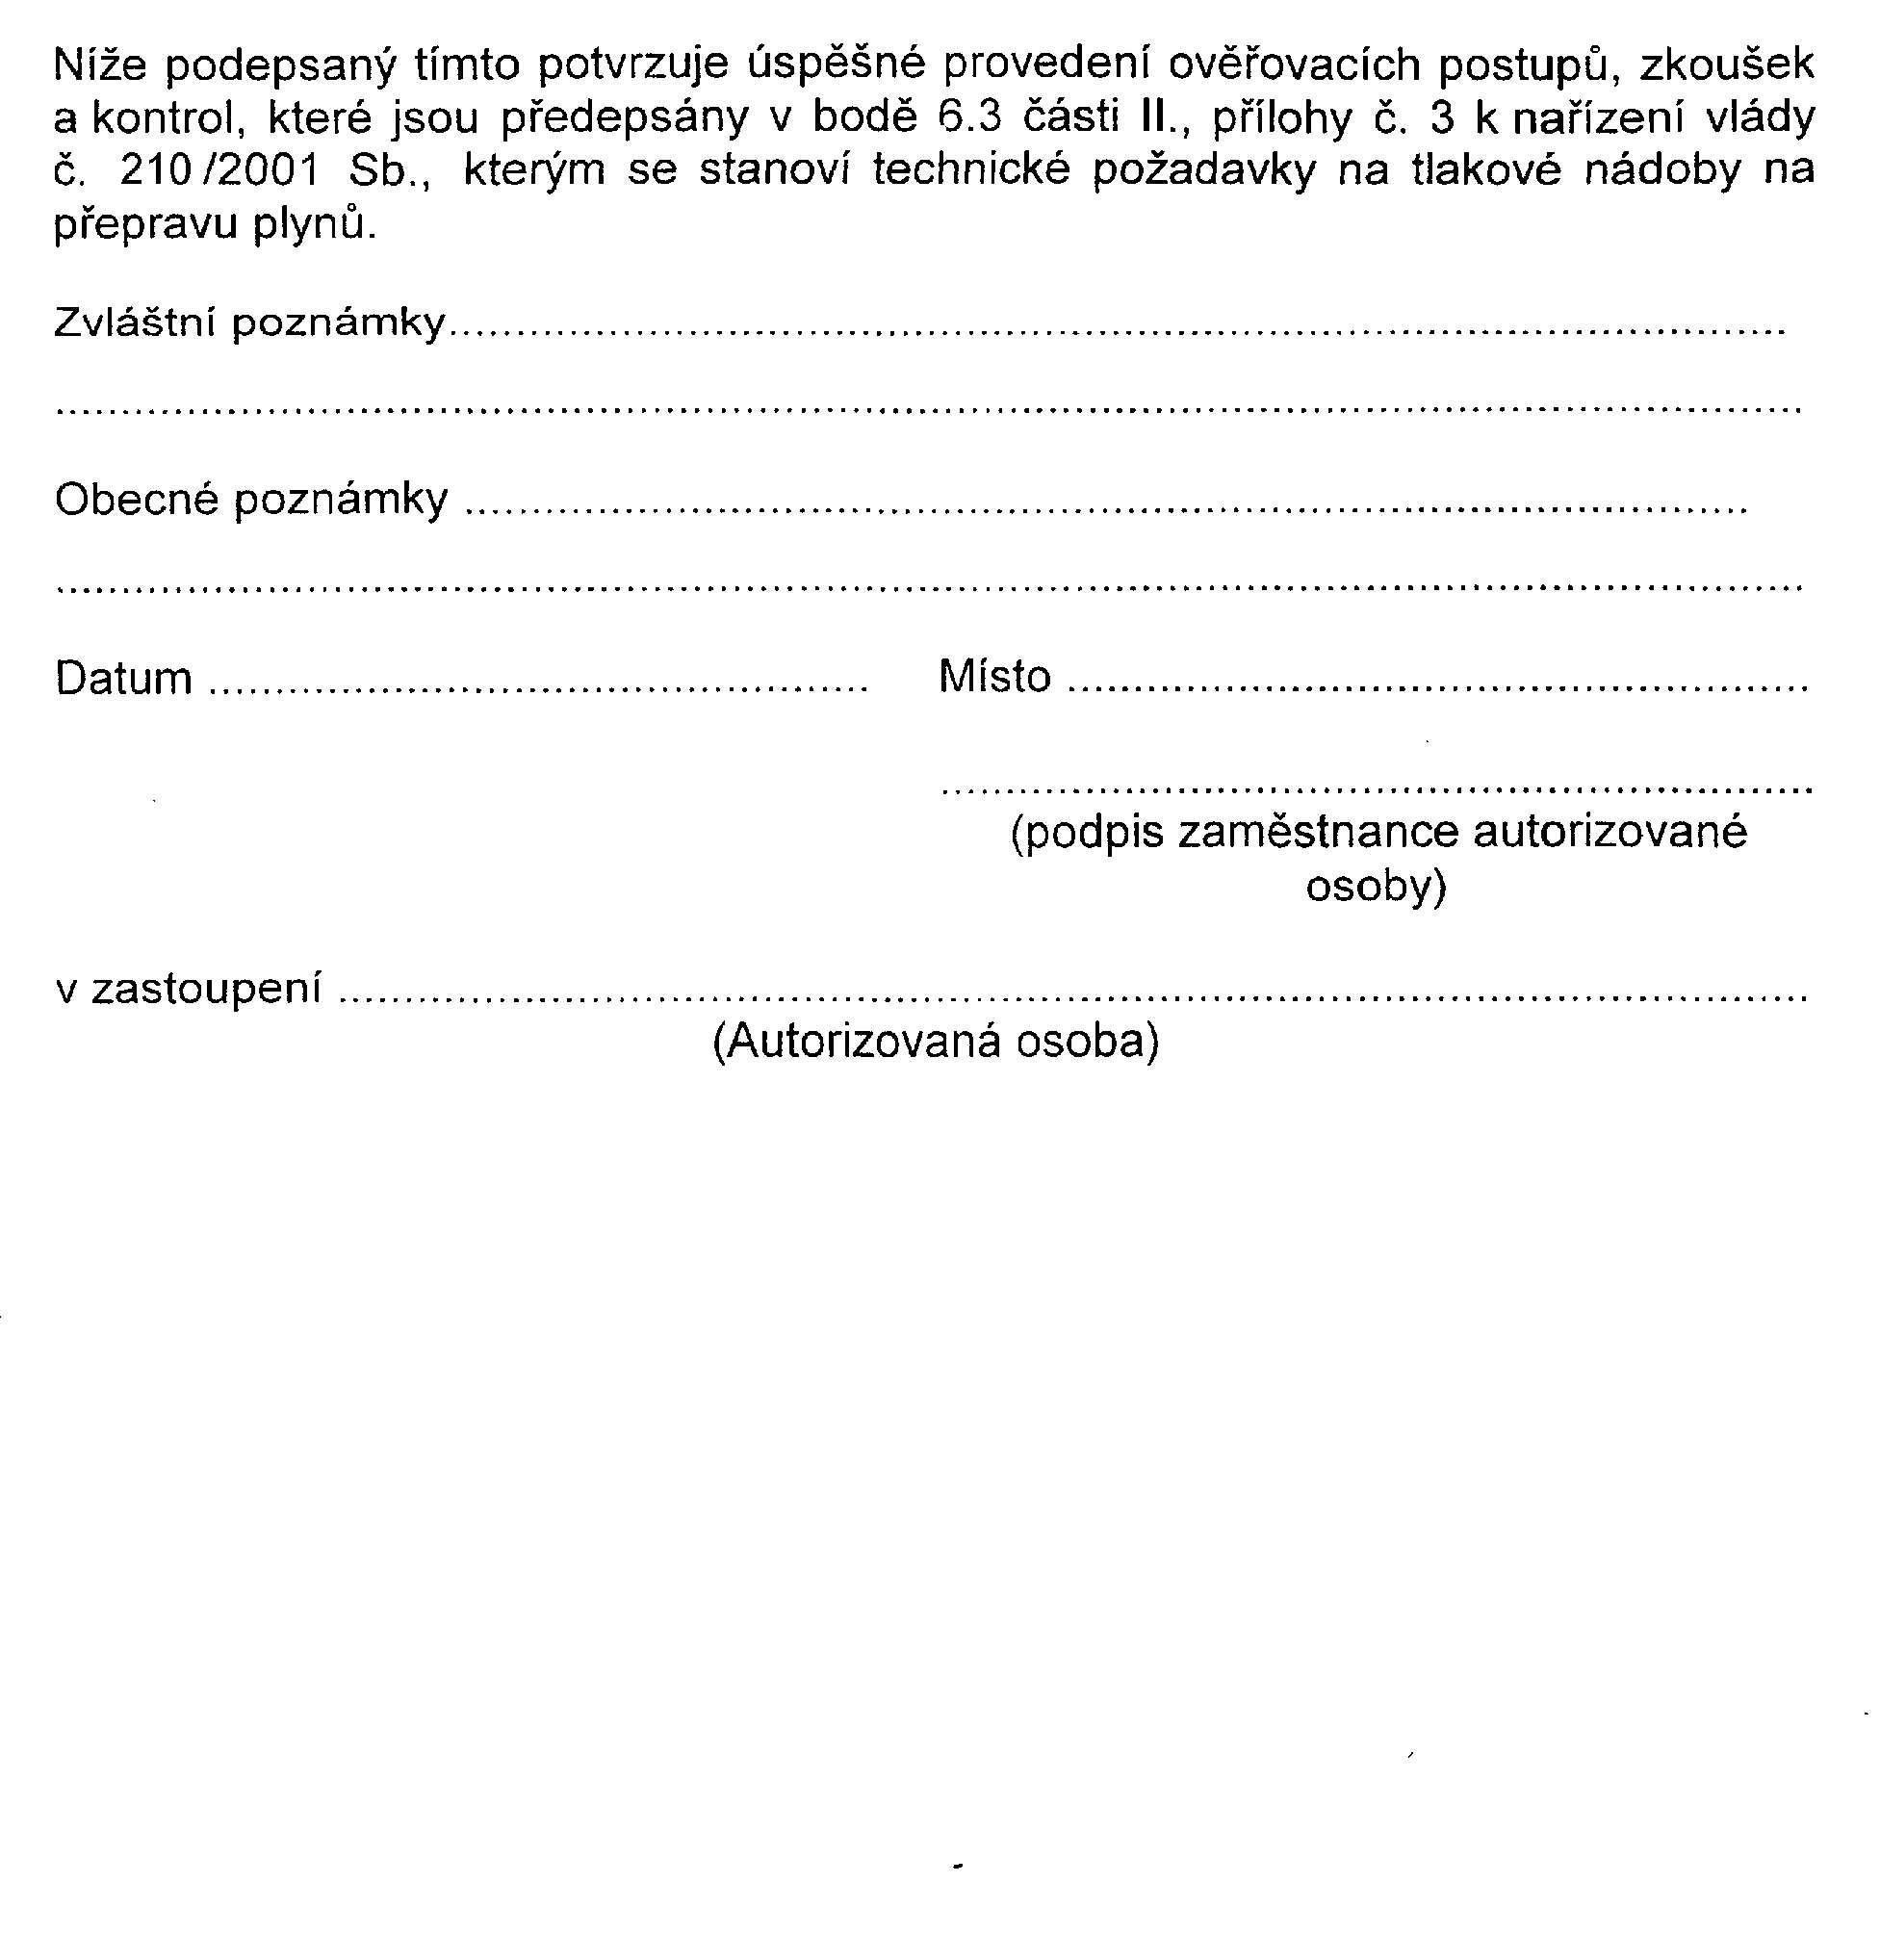
ČÁST V.