| Počet lahví N v dávce | Lahve odebrané jako vzorky | Lahve podrobené | |
|---|---|---|---|
| mechanickým zkouškám | zkouškám na roztržení | ||
| N ≤ 500 | 3 | 1 | 2 |
| 500 < N ≤ 1 500 | 9 | 2 | 7 |
| 1500 < N ≤ 3000 | 18 | 3 | 15 |
Postupy při posuzování shodyČÁST II.:
- 1. EHS SCHVALOVÁNÍ VZORU
- 1.1 EHS schválení vzoru může být vydáno pro typy nebo pro typové řady lahví.
“Typem lahve“ se rozumějí lahve stejné konstrukce a tloušťky, vybavené stejným příslušenstvím, vyráběné ve stejných dílnách z plechu téže technické specifikace, svařované stejným postupem a tepelně zpracované za stejných podmínek.
- “Typovou řadou lahví“ se rozumějí lahve ze tří částí vyrobené v téže továrně, které se liší pouze délkou v těchto mezích:
- - nejmenší délka nesmí být menší než trojnásobek průměru lahve,
- - největší délka nesmí být větší než 1,5-násobek délky zkoušené lahve.
- “Typovou řadou lahví“ se rozumějí lahve ze tří částí vyrobené v téže továrně, které se liší pouze délkou v těchto mezích:
- 1.1 EHS schválení vzoru může být vydáno pro typy nebo pro typové řady lahví.
- 2 ŽÁDOST O EHS SCHVALOVÁNÍ VZORU
- 2.1 K žádosti o EHS schvalování vzoru se předloží pro každý typ lahve nebo pro každou typovou řadu lahví dokumentace potřebná pro níže předepsané ověření a dávka 50 lahví, z nichž se odebere požadovaný počet lahví pro níže uvedené zkoušky, jakož i veškeré požadované doplňkové informace. Uvádí se druh, teploty a doby výdrže tepelného zpracování a použitý svařovací postup. Mimoto se předloží i osvědčení o rozboru taveb oceli dodané pro výrobu lahví.
- 2.2 Žádost a příslušná korespondence se vyhotovuje v českém jazyce. V českém jazyce se vyhotovují i přiložené dokumenty.
- 2.3 Žádost musí obsahovat tyto informace:
- — jméno a adresu výrobce nebo žadatele, jejich zplnomocněného zástupce, jakož i místo nebo místa výroby lahví,
- — kategorii lahve,
- — uvažovaný účel použití nebo zakázané způsoby použití,
- — technické údaje,
- — obchodní název, jestliže existuje, nebo typ.
- 2.4 K žádosti se přikládají dvě vyhotovení požadovaných dokumentů, zejména:
- 2.4.1 Popis obsahující:
- — materiálové specifikace, konstrukční metody a pevnostní výpočty lahve,
- — namontovaná bezpečnostní zařízení,
- — místa, kde mají být umístěny značky schválení a ověření dle této přílohy, jakož i další značky stanovené zvláštními předpisy.
- 2.4.2 Výkresy celkového uspořádání, a kde je to vhodné, detailní výkresy důležitých konstrukčních dílů.
- 2.4.3 Další informace stanovené v této příloze.
- 2.4.4 Prohlášení, že pro tentýž vzor lahve nebyla podána jiná žádost o EHS schvalování vzoru.
- 2.4.1 Popis obsahující:
- 3. PŘEZKOUŠENÍ PRO EHS SCHVALOVÁNÍ VZORU
- 3.1 Přezkoušení pro EHS schvalování vzoru se provádí na základě výkresů, a kde je to vhodné, na vzorku lahve.
- Přezkoušení musí obsahovat:
- a) prověření konstrukčních výpočtů, výrobních metod, jakosti provedení a materiálů;
- b) kde je to vhodné, prověření bezpečnostních zařízení a měřících přístrojů a způsobů instalace.
- Přezkoušení musí obsahovat:
- 3.2 V průběhu postupu pro EHS schvalování vzoru se ověří, zda:
- - jsou správné výpočty předepsané v bodu 2.3, části I
- - jsou splněny podmínky stanovené v bodech 2.1, 2.2, 2.4 části I a 7.5 části II.
- Na lahvích předložených jako prototyp se provedou tyto zkoušky:
- - zkouška podle bodu 7.1 části II. na jedné lahvi,
- - zkouška podle bodu 7.2 části II. na jedné lahvi,
- - zkouška podle bodu 7.4 části II. na jedné lahvi.
- 3.1 Přezkoušení pro EHS schvalování vzoru se provádí na základě výkresů, a kde je to vhodné, na vzorku lahve.
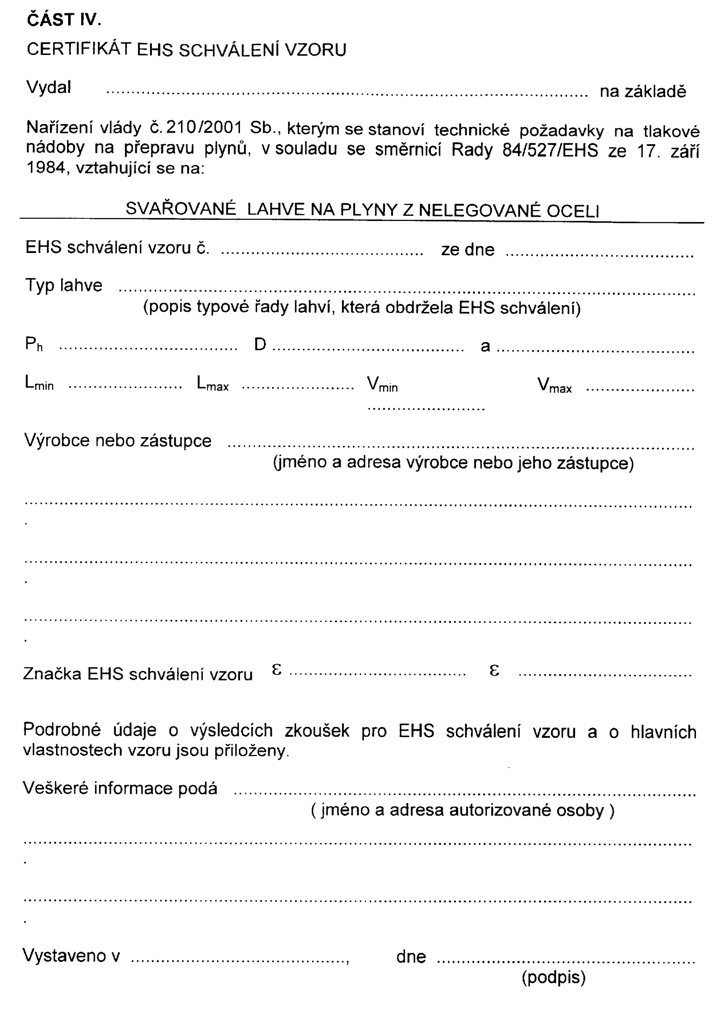
- 4. CERTIFIKÁT EHS SCHVÁLENÍ VZORU
- 4.1 Certifikát schválení vzoru obsahuje závěry přezkoušení vzoru a uvádí všechny podmínky, jimiž může být schválení vázáno. Doplňují jej popisy a výkresy nutné pro identifikaci vzoru, popřípadě pro vysvětlení jeho funkce. Vzor certifikátu je uveden v části IV. této přílohy.
- 5. ZVEŘEJNĚNÍ EHS SCHVÁLENÍ VZORU
- 5.1 Současně s oznámením zainteresované straně se zasílá kopie certifikátu EHS schválení vzoru Komisi a ostatním státům, které mohou rovněž obdržet kopie definitivní technické dokumentace lahve a protokoly o provedených přezkoušeních a zkouškách.
- 5.2 Odejmutí EHS schválení vzoru se zveřejňuje v souladu s postupem stanoveným v bodě 5.1.
- 5.3 O odmítnutí EHS schválení vzoru, se uvědomí ostatní státy a Komisi.
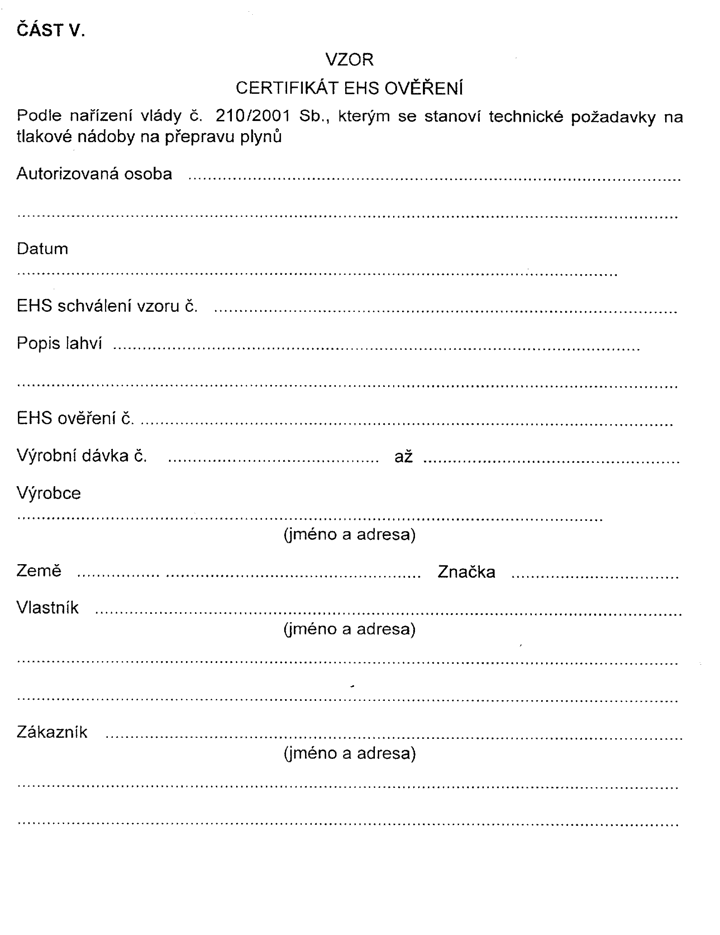
- 6. EHS OVĚŘENÍ
- 6.1 Pro účely EHS ověření se předloží autorizované osobě:
- 6.1.1 certifikát EHS schválení vzoru;
- 6.1.2 osvědčení o rozboru tavby oceli dodané pro výrobu lahví;
- 6.1.3 prostředky k identifikaci tavby oceli, z níž je kterákoli lahev vyrobena;
- 6.1.4 dokumentaci jím dodaných lahví - zvláště dokumenty týkající se tepelného zpracování - s uvedením postupu použitého podle bodu 2.2 části I;
- 6.1.5 seznam lahví s uvedením čísel a nápisů předepsaných v části III;
- 6.1.6 výsledky nedestruktivních zkoušek provedených během výroby a svařovací metody použité k zajištění dobré reprodukovatelnosti vyráběných lahví. Výrobce je rovněž předloží prohlášení, kterým se zavazuje používat při sériové výrobě stejné svařovací metody, jaké použil při svařování lahví předložených pro EHS schválení vzoru;
- 6.1.7 EHS ověření se může provádět v jedné nebo více etapách.
- 6.1.8 Podle požadavků uvedených v této příloze se:
- 6.1.8.1 EHS ověření provádí pouze v jedné etapě u lahví, které při výstupu z výrobního závodu tvoří jeden celek, to jsou lahve, které mohou být dopraveny na místo instalace bez rozebrání,
- 6.1.8.2 lahve, které nejsou odesílány jako jeden kus, ověřují ve dvou nebo více etapách,
- 6.1.8.3 ověřováním musí zejména zabezpečit, aby lahev vyhovovala schválenému vzoru, nebo, v případě lahví vyjmutých z EHS schvalování vzoru, aby vyhovovala požadavkům uvedeným v této příloze.
- 6.2 Podstata EHS ověření
- 6.2.1 ověření obsahuje:
- — přezkoušení jakosti materiálů,
- — prověření konstrukčních výpočtů, výrobních metod, jakosti provedení a použitých materiálů,
- — vnitřní prohlídku skládající se z kontroly vnitřních částí a svarů,
- — tlakovou zkoušku,
- — kontrolu všech bezpečnostních zařízení a namontovaných měřicích přístrojů,
- — vnější prohlídku různých částí lahve,
- — provozní zkoušku, je-li požadována.
- 6.2.1 ověření obsahuje:
- 6.3 Průběh EHS ověření
- 6.3.1 Autorizovaná osoba:
- — zjišťuje, zda byl dodán certifikát EHS schválení vzoru a zda lahve jsou s ním ve shodě;
- — kontroluje dokumenty obsahující údaje o materiálech a výrobních postupech, zejména ty, které jsou uvedeny v bodě 2.1.6 části I;
- — kontroluje, zda byly splněny technické požadavky uvedené v bodě 2 části I. a provede vnější a vnitřní vizuální prohlídku každé lahve z namátkově vybraného vzorku;
- — je přítomna u zkoušek předepsaných v bodech 7.1 a 7.2 části II. a kontroluje jejich průběh;
- — kontroluje, zda informace dodané výrobcem podle bodu 6.1.6 části II. jsou správné a zda ověření, která výrobce provedl, jsou dostatečná;
- — vydává certifikát EHS ověření podle předlohy v části V. této přílohy.
- 6.3.2 Za účelem provedení zkoušek se z každé dávky namátkově vybere vzorek lahví v níže uvedeném počtu. Dávka se skládá maximálně ze 3000 lahví stejného typu odpovídajícího definici uvedené ve druhém odstavci bodu 2.1 části II., které byly vyrobeny ve stejný den nebo ve dnech po sobě následujících.
V závislosti na velikosti dávky se lahve ze vzorku podrobí mechanickým zkouškám podle bodu 7.1 části II. a hydraulické tlakové zkoušce na roztržení podle bodu 7.2 části II. podle rozdělení uvedeného v tabulce 1.
Tabulka 1
Jestliže dvě nebo více lahví při těchto zkouškách nevyhoví, nevyhovuje celá dávka.
Pokud pouze jedna z lahví nevyhoví buď při mechanické zkoušce nebo při zkoušce na roztržení, vyberou se z téže dávky namátkově lahve v počtu uvedeném v tabulce 2 a provedou se zkoušky podle rozdělení uvedeného v tabulce 1.
Tabulka 2
Postupy při posuzování shody Počet lahví N v dávce Lahve odebrané jako vzorky Nevyhovující zkoušky Lahve podrobené mechanický m zkouškám zkoušce na roztržení 250 < N ≤ 500 3 mechanické 2 1 na roztržení 1 2 500 < N ≤ 1500 9 mechanické 5 4 na roztržení 2 7 1500 < N ≤ 3000 18 mechanické 9 9 na roztržení 3 15 Jestliže jedna nebo více z těchto lahví nevyhoví, nevyhovuje celá dávka.
- 6.3.3 Výběr vzorků a všechny zkoušky se provádějí za přítomnosti zástupce autorizované osoby.
- 6.3.4 Všechny lahve v dávce se musí podrobit hydraulické zkoušce podle bodu 7.3 za přítomnosti a pod dozorem zástupce autorizované osoby.
- 6.3.1 Autorizovaná osoba:
- 6.1 Pro účely EHS ověření se předloží autorizované osobě:
- 7. ZKOUŠKY
- 7.1 Mechanické zkoušky
- 7.1.1 Všeobecné požadavky
- 7.1.1.1 Pokud není v této příloze stanoveno jinak, provádějí se mechanické zkoušky podle těchto norem:
(a) zkouška tahem: EURONORM 2-80, je-li tloušťka zkušebních tyčí 3 mm a více, nebo EURONORM 11-80, je-li tloušťka zkušebních tyčí menší než 3 mm;
(b) zkouška ohybem: EURONORM 6-66, je-li tloušťka zkušebních tyčí 3 mm a více, nebo EURONORM 12-55, je-li tloušťka zkušebních tyčí menší než 3 mm.
- 7.1.1.2 Všechny mechanické zkoušky pro ověření jakosti základního materiálu a svarů přetlakem namáhaných plášťů lahví na plyny se provádějí na zkušebních tyčích odebraných ze zhotovených lahví.
- 7.1.1.1 Pokud není v této příloze stanoveno jinak, provádějí se mechanické zkoušky podle těchto norem:
- 7.1.2 Druhy zkoušek a vyhodnocení výsledků zkoušek
- 7.1.2.1 Každá lahev odebraná jako vzorek se podrobí těmto zkouškám:
(A) V případě lahví, které mají pouze obvodové svary (lahve ze dvou částí), na zkušebních tyčích odebraných z míst podle obrázku 1 dodatku 3 této přílohy:
Postupy při posuzování shody 1 zkouška tahem základní materiál v podélném směru lahve (a); nebo, pokud to není možné, v obvodovém směru; 1 zkouška tahem kolmo k obvodovému svaru (b); 1 zkouška ohybem na rubu obvodového svaru (c); 1 zkouška ohybem na líci obvodového svaru (d); 1 makrostrukturní zkouška na řezu svarem. (B) V případě lahví s podélnými a obvodovými svary (lahve ze tří částí) na zkušebních tyčích odebraných z míst podle obrázku 2 dodatku 3 této přílohy:
Postupy při posuzování shody 1 zkouška tahem základní materiál válcové části v podélném směru (a); nebo, pokud to není možné, v obvodovém směru; 1 zkouška tahem základní materiál ze dna (b); 1 zkouška tahem kolmo k podélnému svaru (c); 1 zkouška tahem kolmo k obvodovému svaru (d); 1 zkouška ohybem na rubu podélného svaru (e); 1 zkouška ohybem na líci podélného svaru (f); 1 zkouška ohybem na rubu obvodového svaru (g); 1 zkouška ohybem na líci obvodového svaru (h); 1 makrostrukturní zkouška na řezu svarem. - 7.1.2.1.1 Zkušební tyče, které nejsou dostatečně rovné, musí být narovnány lisováním za studena.
- 7.1.2.1.2 Na všech zkušebních tyčích, které obsahují svar, musí být svar zarovnán k odstranění jeho převýšení.
- 7.1.2.2 Zkouška tahem
- 7.1.2.2.1 Zkouška tahem na základním materiálu
- 7.1.2.2.1.1 Postup provedení zkoušky tahem je určen příslušnou normou podle bodu 7.1.1.1.
Obě strany zkušební tyče, které odpovídají vnitřnímu a vnějšímu povrch stěny lahve, nesmějí být obrobeny. - 7.1.2.2.1.2 Zjištěné hodnoty meze kluzu se musí přinejmenším rovnat nejmenším hodnotám zaručeným výrobcem lahví.
Zjištěné hodnoty pevnosti v tahu a tažnosti základního materiálu musí být v souladu s normou EURONORM 120 - 83 (tabulka III).
- 7.1.2.2.1.1 Postup provedení zkoušky tahem je určen příslušnou normou podle bodu 7.1.1.1.
- 7.1.2.2.2 Zkoušky tahem na svarech
- 7.1.2.2.2.1 Zkouška tahem ve směru kolmém na svar se musí provádět na zkušební tyči se zúženým průřezem šířky 25 mm a délky sahající 15 mm za okraje svaru, jak je znázorněno na obrázku v dodatku 4. Za touto středovou částí se šířka zkušební tyče musí postupně zvětšovat.
- 7.1.2.2.2.2 Zjištěná hodnota pevnosti v tahu se musí přinejmenším rovnat hodnotě zaručené pro základní materiál, bez ohledu na to, ve kterém místě středové části se zkušební tyč přetrhne.
- 7.1.2.2.1 Zkouška tahem na základním materiálu
- 7.1.2.3 Zkouška ohybem
- 7.1.2.3.1 Postup provedení zkoušky ohybem je určen příslušnou normou EURONORM podle bodu 7.1.1.1. Zkouška ohybem se však musí provádět na zkušební tyči šířky 25 mm orientované ve směru kolmém na svar. Při zkoušce musí být trn umístěn v ose svaru.
- 7.1.2.3.2 Na zkušební tyči se nesmějí objevit praskliny, je-li ohnuta okolo trnu tak, že vnitřní okraje nejsou od sebe vzdáleny více než činí průměr trnu (viz obrázek 2 dodatku 5).
- 7.1.2.3.3 Poměr (n) mezi průměrem trnu a tloušťkou zkušební tyče nesmí překročit hodnoty uvedené v tabulce 3.
Tabulka 3
Postupy při posuzování shody skutečná pevnost v tahu Rmt v MPa hodnota n do 440 včetně 2 nad 440 do 520 včetně 3 nad 520 4
- 7.1.2.1 Každá lahev odebraná jako vzorek se podrobí těmto zkouškám:
- 7.1.1 Všeobecné požadavky
- 7.2 Hydraulická zkouška na roztržení
- 7.2.1 Zkušební podmínky
Lahve podrobované této zkoušce musí být opatřeny nápisy, jejichž umístění se předpokládá na přetlakem namáhaném plášti lahve.
- 7.2.1.1 Hydraulická zkouška na roztržení musí být provedena na zařízení, které umožňuje rovnoměrně zvětšovat přetlak v lahvi až do jejího roztržení a zaznamenávat změnu přetlaku v závislosti na čase.
- 7.2.2 Vyhodnocení zkoušky
- 7.2.2.1 Zkouška na roztržení se vyhodnocuje podle těchto přijatých kritérií:
- 7.2.2.1.1 Vzrůst objemu lahve, který se rovná:
- - u lahví o objemu od 6,5 I objemu vody spotřebované od počátku zvyšování přetlaku do okamžiku roztržení lahve,
- - u lahví o objemu do 6,5 I rozdílu mezi objemem lahve na začátku a na konci zkoušky.
- 7.2.2.1.2 Vyhodnocení trhliny a tvaru jejích okrajů.
- 7.2 3 Minimální zkušební požadavky
- 7.2.3.1 Naměřený přetlak při roztržení (Pr) nesmí být za žádných okolností menší než 9/4 zkušebního přetlaku (Ph).
- 7.2.3.2 Poměr vzrůstu objemu lahve k původnímu objemu:
- - 20 %, je-li délka lahve větší než její průměr,
- - 17 %, je-li délka lahve rovná jejímu průměru nebo menší.
- 7.2.3.3 Zkouška na roztržení nesmí způsobit rozpad lahve na zlomky.
- 7.2.3.3.1 Hlavní trhlina nesmí mít charakter křehkého lomu, to znamená, že okrajové hrany lomu nesmí být radiální, ale musí být pod určitým úhlem skloněny vůči rovině průměru a po celé své tloušťce musí vykazovat kontrakci.
- 7.2.3.3.2 Trhlina nesmí odhalit zřetelnou vadu materiálu.
- 7.2.1 Zkušební podmínky
- 7.3 Hydraulická zkouška
- 7.3.1 Přetlak vody v lahvi se musí zvětšovat rovnoměrnou rychlostí až do dosažení zkušebního přetlaku.
- 7.3.2 Lahev musí zůstat pod zkušebním přetlakem dostatečně dlouho, aby se prokázalo, že přetlak neklesá a že lze zaručit těsnost lahve.
- 7.3.3 Po zkoušce nesmí lahev vykazovat známky trvalé deformace.
- 7.3.4 Lahve, které při zkoušce nevyhoví, musí být vyřazeny.
- 7.4 Nedestruktivní kontrola
- 7.4.1 Kontrola prozářením (rentgenovými paprsky)
- 7.4.1.1 Svary se podrobují rentgenografické kontrole podle specifikace ISO R 1106 -1969, třída B.
- 7.4.1.2 Při použití drátkového indikátoru nesmí být nejmenší průměr viditelného drátku větší než 0,10 mm.
Při použití stupňovitého a dírkového indikátoru nesmí být průměr nejmenšího viditelného otvoru větší než 0,25 mm.
- 7.4.1.3 Vyhodnocování rentgenogramů svarů se musí provádět na originálních filmech postupem doporučeným v normě ISO 2504-1973, odstavci 6.
- 7.4.1.4 Nejsou přípustné tyto vady:
- - trhliny, vadné svary nebo nedostatečně provařené svary.
- Za nepřípustné se považují tyto vměstky:
- - podlouhlý vměstek nebo skupina okrouhlých vměstků v řadě, je-li jejich délka (po délce svaru rovné 12.a) větší než 6 mm,
- - plynový vměstek o rozměru větším než a/3 mm, který je od kteréhokoli jiného plynového vměstku vzdálený více než 25 mm,
- - kterýkoli jiný plynový vměstek o rozměru větším než a/4 mm,
- - plynové vměstky ležící po délce svaru 100 mm, je-li jejich celková plocha na všech snímcích větší než 2·a mm2.
- 7.4.2 Makrostrukturní kontrola
Makrostrukturní kontrola celého příčného řezu svaru provedená na kysele leptaném výbrusu musí vykázat úplné protavení a nesmí odhalit jakékoli chyby ve spojení nebo podstatné vměstky či jiné vady.
V případě pochybností se podezřelá oblast podrobí mikrostrukturní kontrole.
- 7.4.1 Kontrola prozářením (rentgenovými paprsky)
- 7.5 Kontrola vnějšího povrchu svaru
- 7.5.1 Tato kontrola se provádí po dokončení svaru. Kontrolovaný povrch svaru musí být dobře osvětlen a musí být očištěn od mastnoty, prachu, zbytku okují a jakýchkoli ochranných povlaků.
- 7.5.2 Přechod svarového kovu do základního materiálu musí být hladký, bez vrubů. Na povrchu svaru a na sousedních površích materiálu nesmí být trhliny, vruby nebo porézní místa. Povrch svaru musí být pravidelný a hladký. V případě tupého svaru nesmí být převýšení větší než 1/4 šířky svaru.
- 7.1 Mechanické zkoušky
Značky a nápisyČÁST III.:
- 1. OBECNĚ
- 1.1 Jestliže autorizovaná osoba provedla všechny předepsané kontroly a jsou-li jejich výsledky vyhovující, vydá certifikát potvrzující provedené zkoušky.
- 1.2 V případě lahví o objemu do 6,5 I lze značky a (nápisy) umístit na patku lahve; u ostatních lahví se umísťují na horní zaoblenou část nebo na zesílenou část lahve nebo na identifikační štítek. Některé nápisy však mohou být provedeny na zaobleném dně během tváření, pokud to neoslabí celistvost lahve.
- 2. ZNAČKA EHS SCHVÁLENÍ VZORU
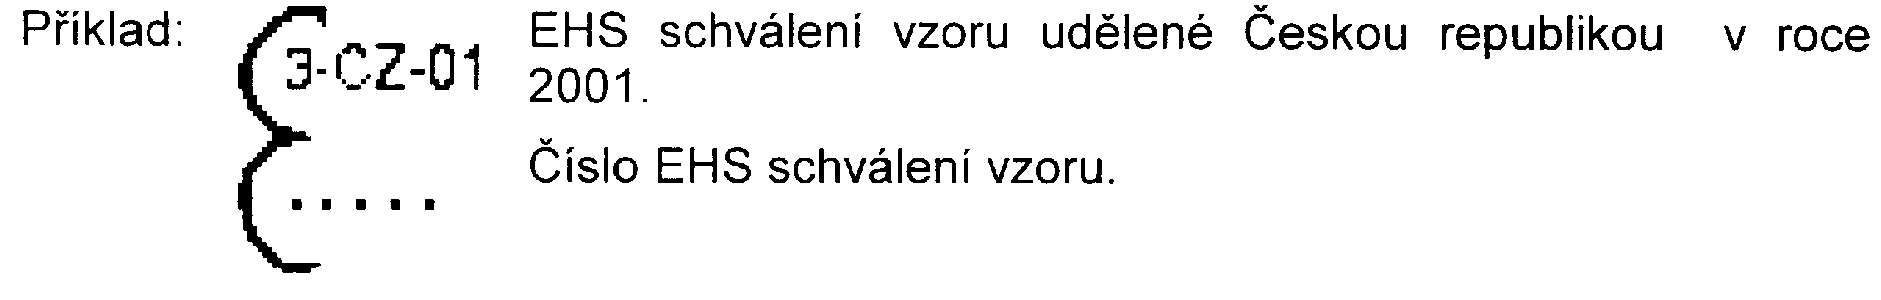
- Značka EHS schválení vzoru se vyrazí v tomto pořadí:
- - stylizované písmeno ε,
- - pořadové číslo 3 označující skupinu svařovaných lahví z nelegované oceli,
- - velké písmeno (nebo písmena) označující stát, který udělil EHS schválení vzoru, a poslední dvě číslice roku, kdy bylo schválení vzoru uděleno,
- - číslo EHS schválení vzoru (příklad: ε 3 D 79 45 ).
- 2.1 Příklad této značky pro ČR je uveden v bodě 2.4.1.
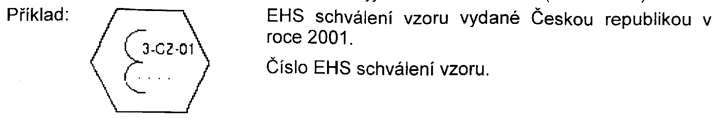
- 2.2 Pro případy kdy není vyžadováno pro určitou kategorii lahví EHS ověření pak po ověření, že každá lahev vyhovuje požadavkům na tuto kategorii, připojí výrobce na lahev na vlastní odpovědnost stejnou značku jako je značka EHS schválení vzoru, ale umístěnou v šestiúhelníku.
- 2.3 Příklad této značky pro ČR je uveden v bodě 2.4.2.
- 2.4 Značky týkající se EHS schválení vzoru
- 2.4.1 Značka EHS schválení vzoru (viz bod 2.1)
Příklad:
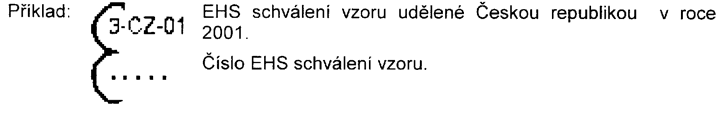
- 2.4.2 Značka EHS schválení vzoru a vyjmutí z EHS ověření (viz bod 2.3)
- 2.4.1 Značka EHS schválení vzoru (viz bod 2.1)
- Značka EHS schválení vzoru se vyrazí v tomto pořadí:
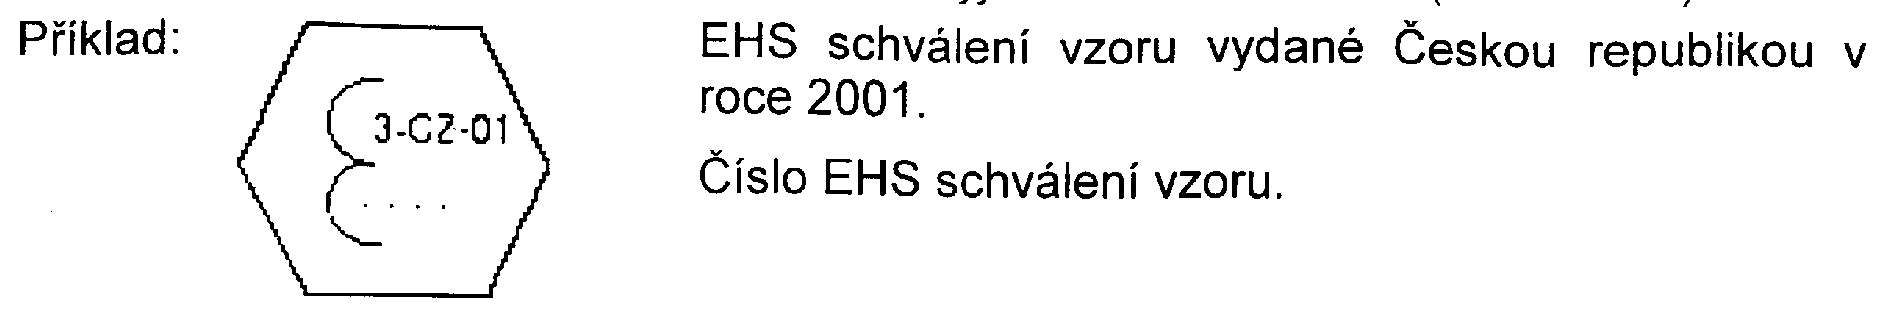
- 3. ZNAČKA EHS OVĚŘENÍ
- 3.1 Značka EHS ověření se vyrazí v tomto uspořádání:
- - malé písmeno “e“,
- - velké písmeno (nebo písmena) označující stát, ve kterém bylo ověření provedeno, popřípadě jedno nebo dvě čísla označující územní oblast,
- - značku autorizované osoby připojenou ověřovacím zaměstnancem, popřípadě spolu se značkou tohoto zaměstnance,
- - šestiúhelník,
- - datum ověření: rok, měsíc (například e D 12 48 80/01).
- 3.2 Popis značek EHS ověření
- 3.2.1 Značky EHS ověření, které se připojují k lahvi podle bodu 3.4 jsou tyto:
- 3.2.1.1 Značka konečného EHS ověření se skládá ze dvou značek:, kdy:
- 3.2.1.1.1 první značku tvoří písmeno “e“, které obsahuje:
- — v horní polovině velké písmeno (velká písmena) označující stát, kde se ověření provádělo, pokud je to nutné, spolu s jedním nebo dvěma čísly označujícími územní členění,
- — v dolní polovině značku autorizované osoby orgánu připojenou ověřujícím technikem, popřípadě spolu s jeho značkou;
- 3.2.1.1.2 druhá značka se skládá z data ověření umístěného uvnitř šestiúhelníku.
- 3.2.1.1.1 první značku tvoří písmeno “e“, které obsahuje:
- 3.2.1.2 Značku dílčího EHS ověření tvoří pouze první značka.
- Jestliže nádoba nemůže být smontována v místě výroby nebo pokud by její doprava mohla ovlivnit její vlastnosti, je nutno provádět EHS ověření tímto způsobem:
- - ověření nádoby v místě výroby autorizovanou osobou země původu, která za předpokladu, že nádoba vyhovuje požadavkům EHS, připojí značku “e“ popsanou v bodě 3.2.1.1.1 a představující značku dílčího EHS ověření,
- - konečné ověření nádoby v místě instalace autorizovanou osobou země určení, která za předpokladu, že nádoba vyhovuje požadavkům EHS, připojí značku popsanou v bodě 3.2.1.2, jež spolu se značkou dílčího EHS ověření tvoří značku konečného EHS ověření.
- Jestliže nádoba nemůže být smontována v místě výroby nebo pokud by její doprava mohla ovlivnit její vlastnosti, je nutno provádět EHS ověření tímto způsobem:
- 3.2.1.1 Značka konečného EHS ověření se skládá ze dvou značek:, kdy:
- 3.2.1 Značky EHS ověření, které se připojují k lahvi podle bodu 3.4 jsou tyto:
- 3.3 Tvar a rozměry značek
- 3.3.1 Příklad značek popsaných v bodech 3.2.1.1.1 a 3.2.1.1.2 je znázorněn na níže uvedených obrázcích 1 a 2.
Pokud se nestanoví jinak, musí být písmena a číslice každé značky vysoké nejméně 5 mm.
- 3.3.2 Autorizovaná osoba informuje příslušné notifikované osoby ostatních států o svém ustavení a předá jim kopie vyobrazení značek EHS ověření, které bude používat.
- 3.3.1 Příklad značek popsaných v bodech 3.2.1.1.1 a 3.2.1.1.2 je znázorněn na níže uvedených obrázcích 1 a 2.
- 3.4 Připojování značek
- 3.4.1 Značka konečného EHS ověření se připojí na požadované místo na lahev po jejím konečném ověření a uznání za vyhovující požadavkům EHS.
- 3.4.2 Jestliže se ověřování provádí ve více etapách, musí být v místě výroby připojena na lahev nebo na její část značka dílčího EHS ověření, která ji označuje za vyhovující požadavkům EHS v dané etapě ověřovacího postupu, a to na místo zvláště určené pro připojení značek nebo na jiné místo stanovené jestliže je touto přílohou stanoveno.
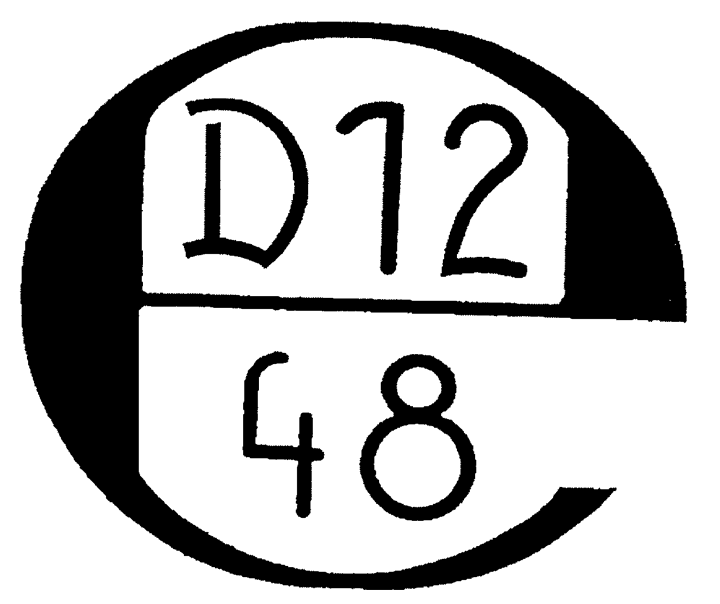
- Obrázek 1
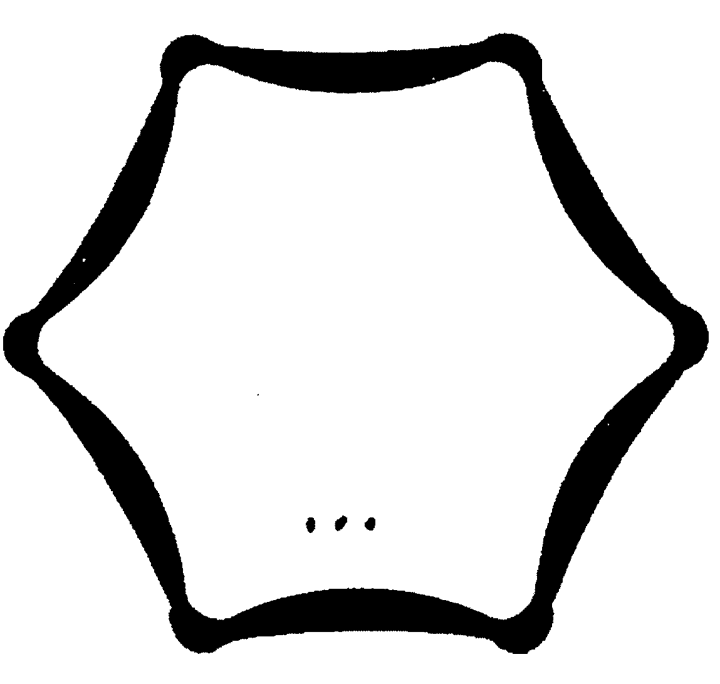
- Obrázek 2
- 4. NÁPISY TÝKAJÍCÍ SE PROVEDENÍ
- 4.1 Nápisy týkající se oceli
- - číslo označující hodnotu Re v MPa, která byla použita jako základ výpočtu,
- - symbol N (lahev ve stavu normalizačně žíhaném) nebo symbol S (lahev ve stavu po odstranění vnitřního pnutí).
- 4.2 Nápisy týkající se hydraulické zkoušky
Hodnota zkušebního přetlaku v 0,1 MPa.
- 4.3 Nápisy týkající se typu lahve
Nejmenší objem lahve v litrech zaručený výrobcem lahve.
Objem lahve se udává na jedno desetinné místo a zaokrouhluje dolů.
- 4.4 Nápisy týkající se místa původu lahve
Velké písmeno (písmena) označující zemi původu, dále pak značka výrobce a výrobní číslo.
- 4.1 Nápisy týkající se oceli
- 5. JINÉ NÁPISY
Jsou-li podle národních předpisů požadovány další nápisy, které nemají vztah ke konstrukci ani ke kontrole, musí být na lahvích provedeny podle bodu 1.2.
ČÁST IV.
ČÁST V.
Dodatek 1
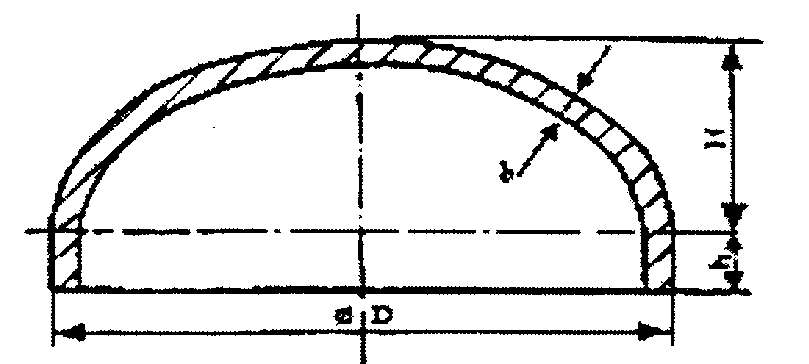
- Elipsoidní dna
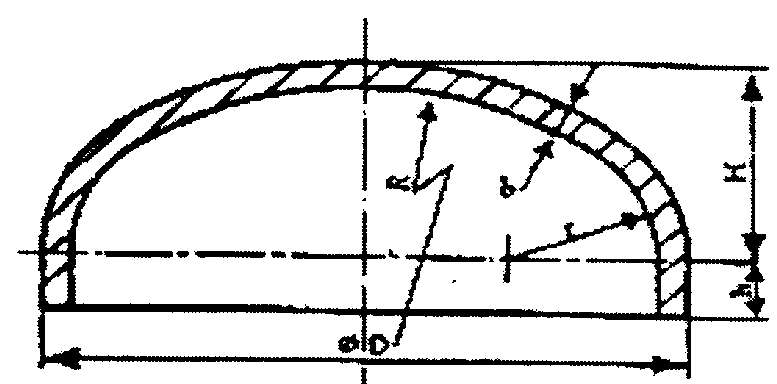
- Torosférická dna
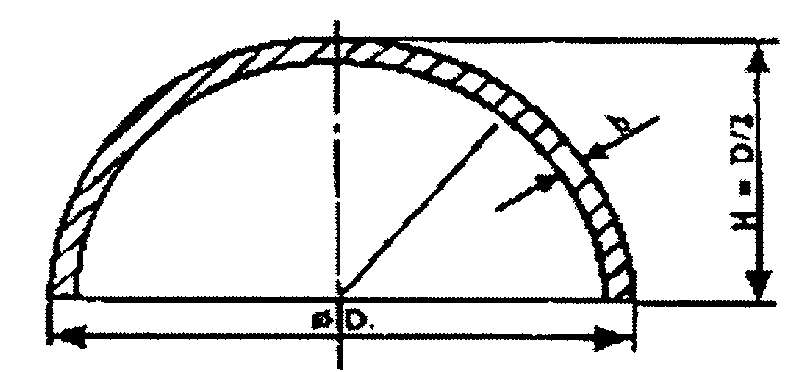
- Polokulová dna
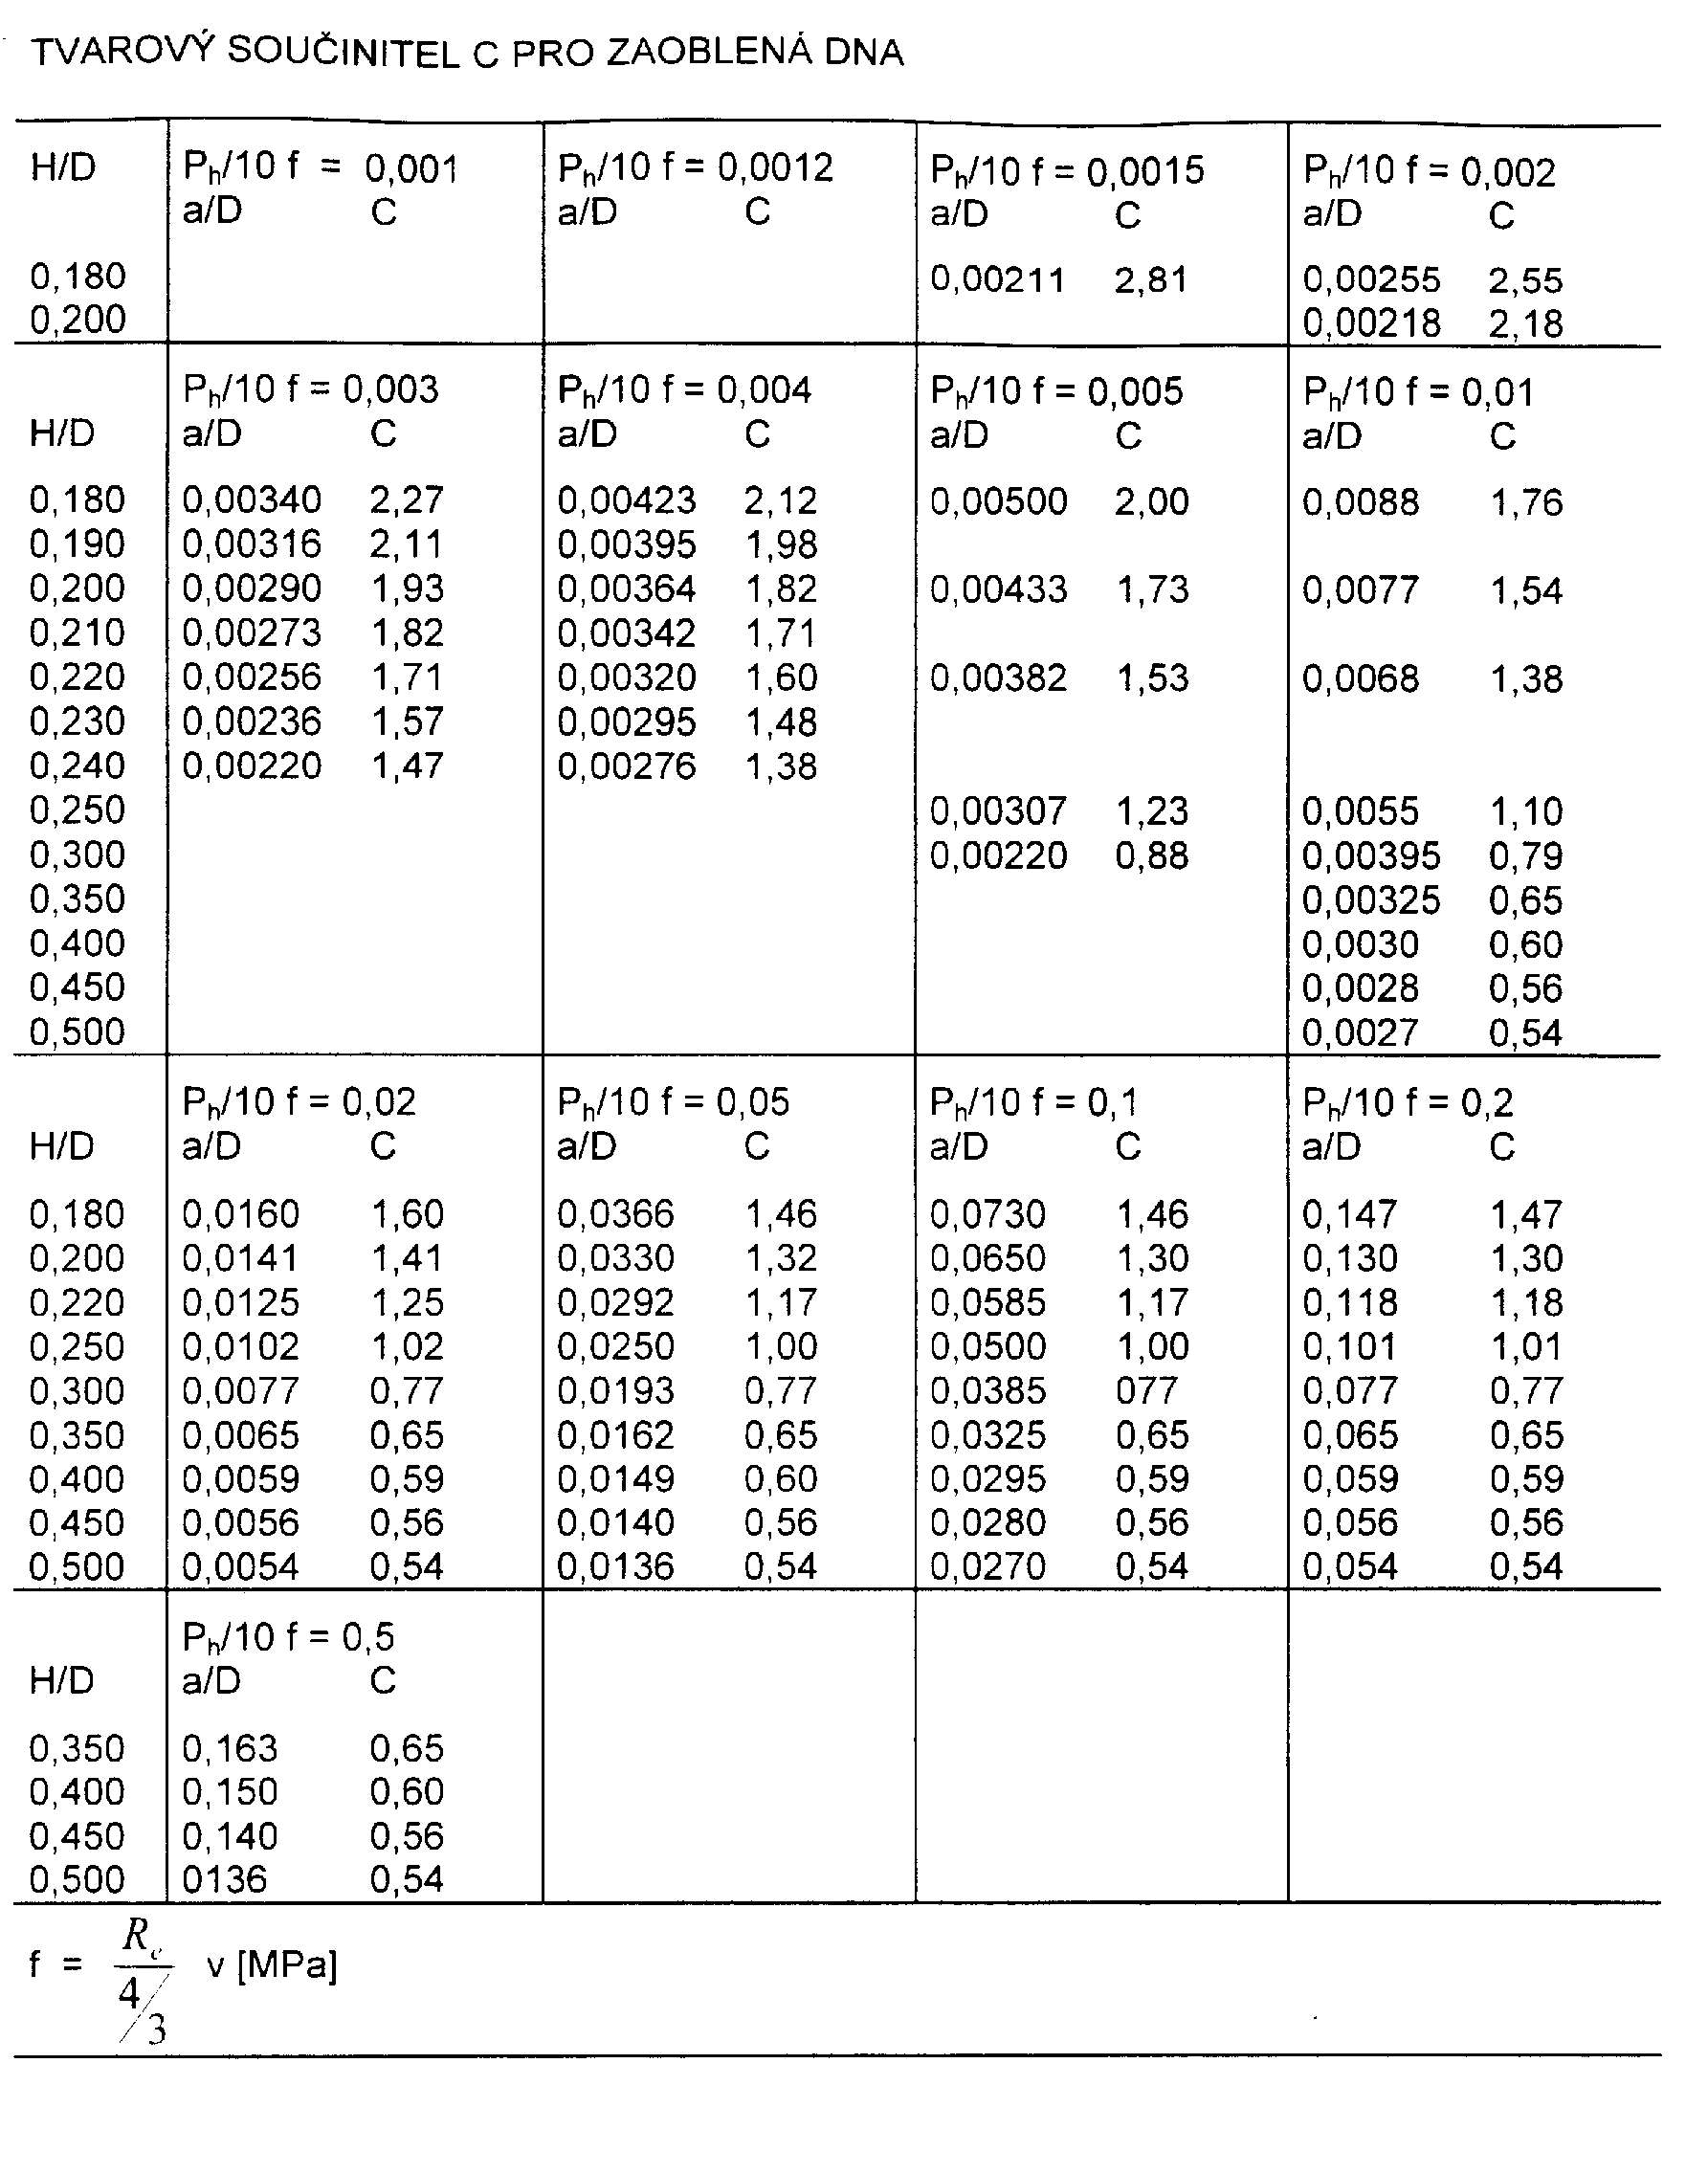
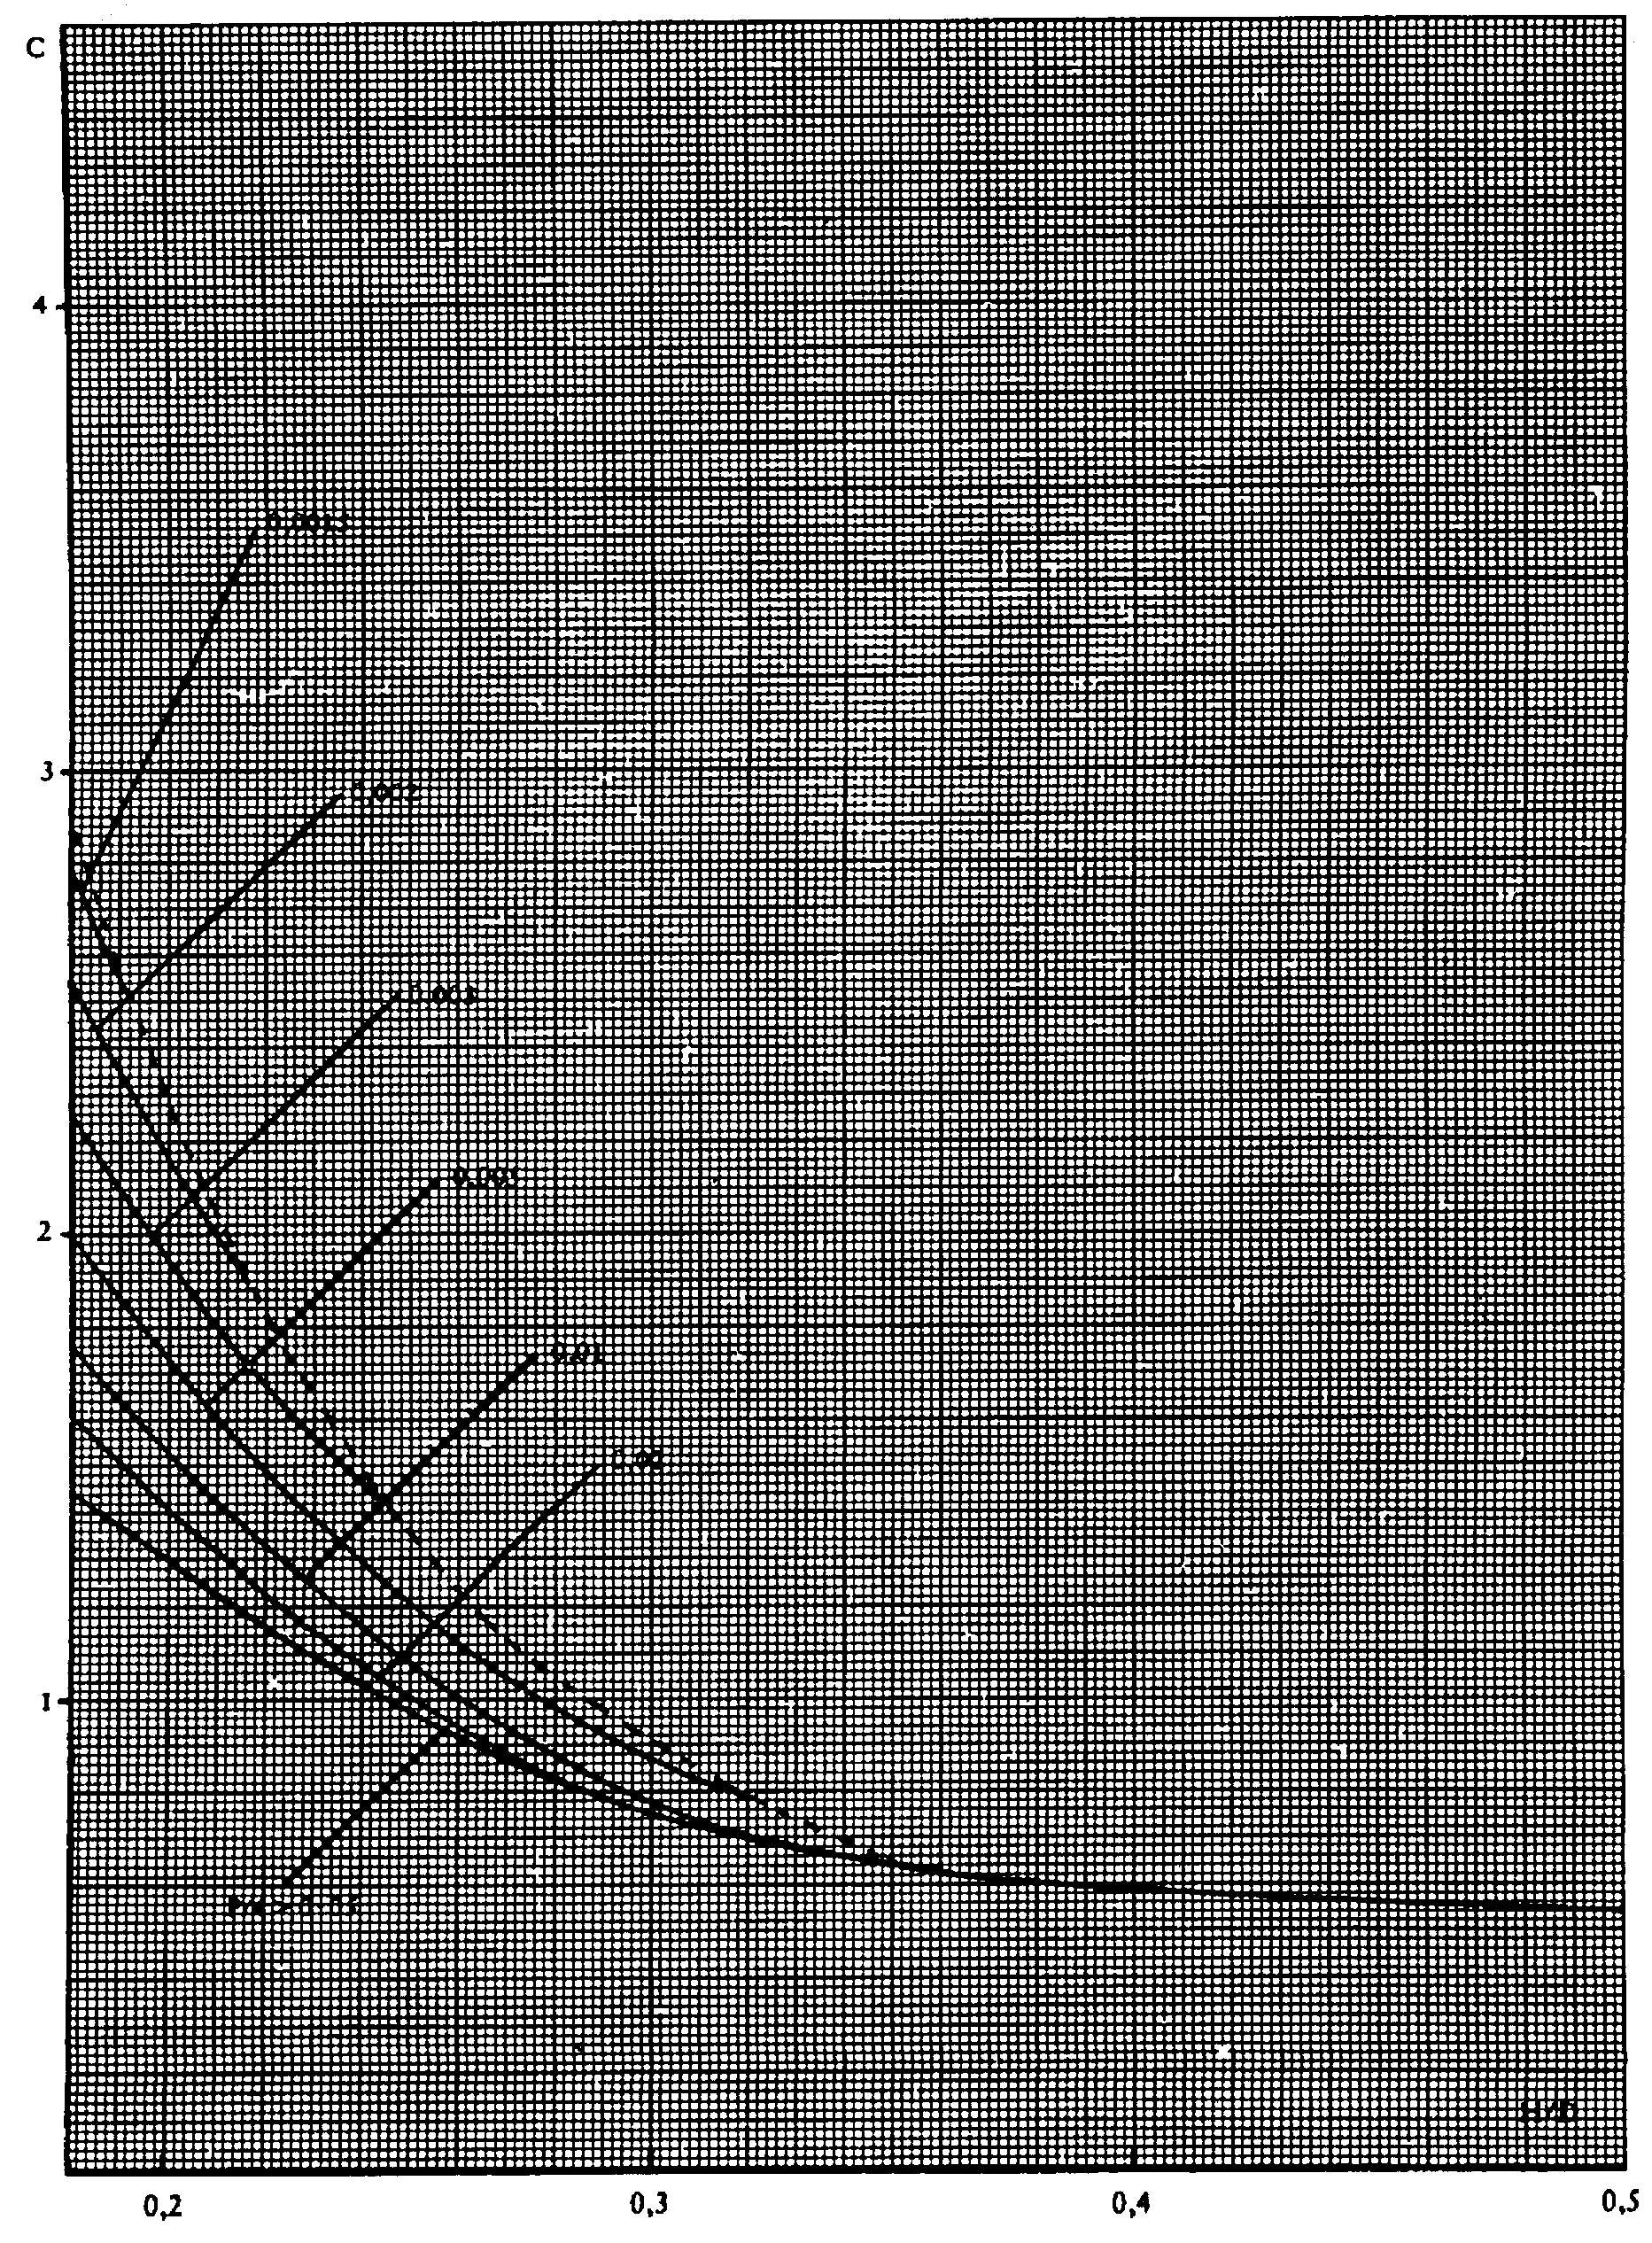
- (Grafické znázornění)
Dodatek 2
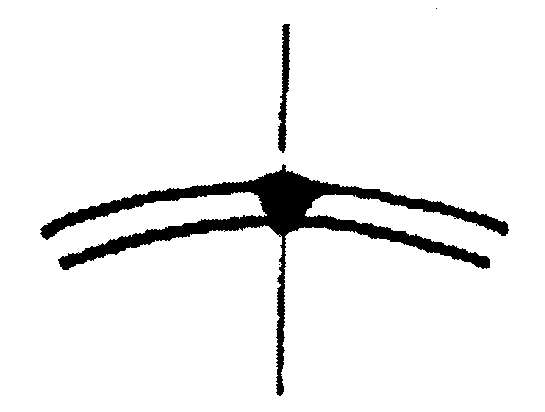
- Obrázek 1
- Podélný svar
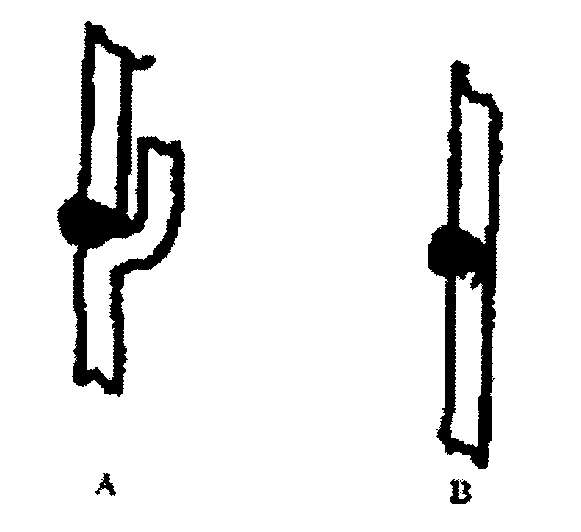
- Obrázek 2
- Obvodový svar
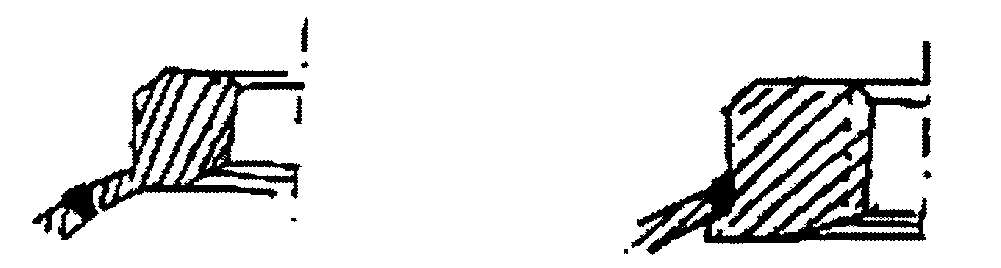
- Obrázek 3
- Svar návarku
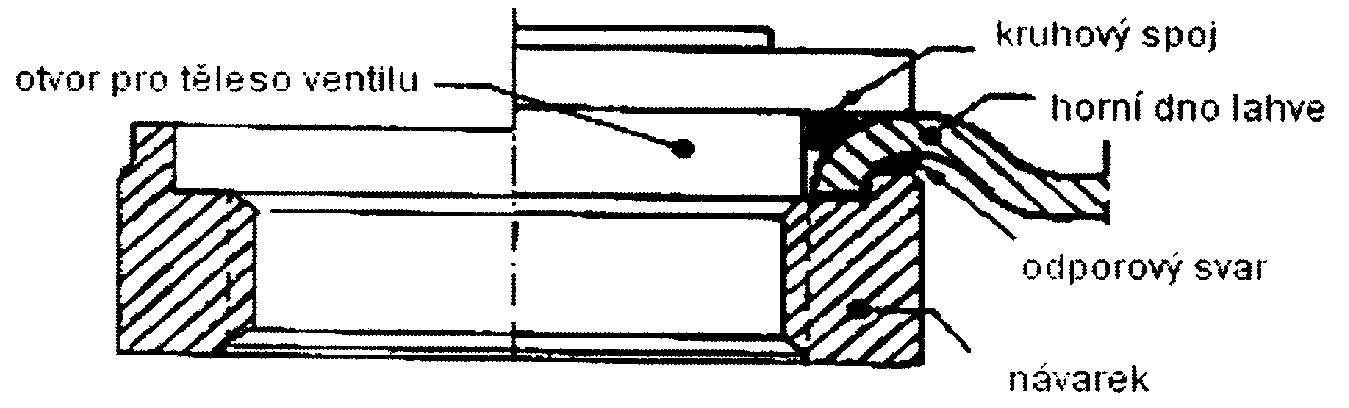
- Obrázek 4
- Návarek pro ventil
Dodatek 3
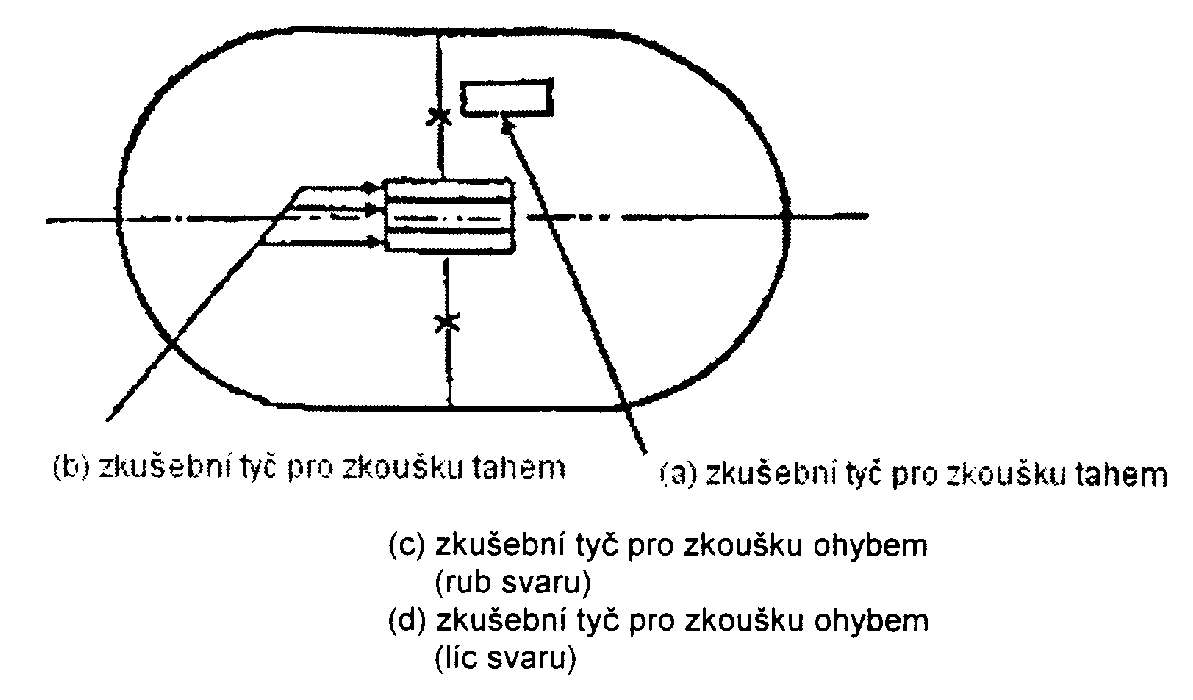
- Obrázek 1
- Zkušební tyče odebírané z lahve vyrobené ze dvou částí
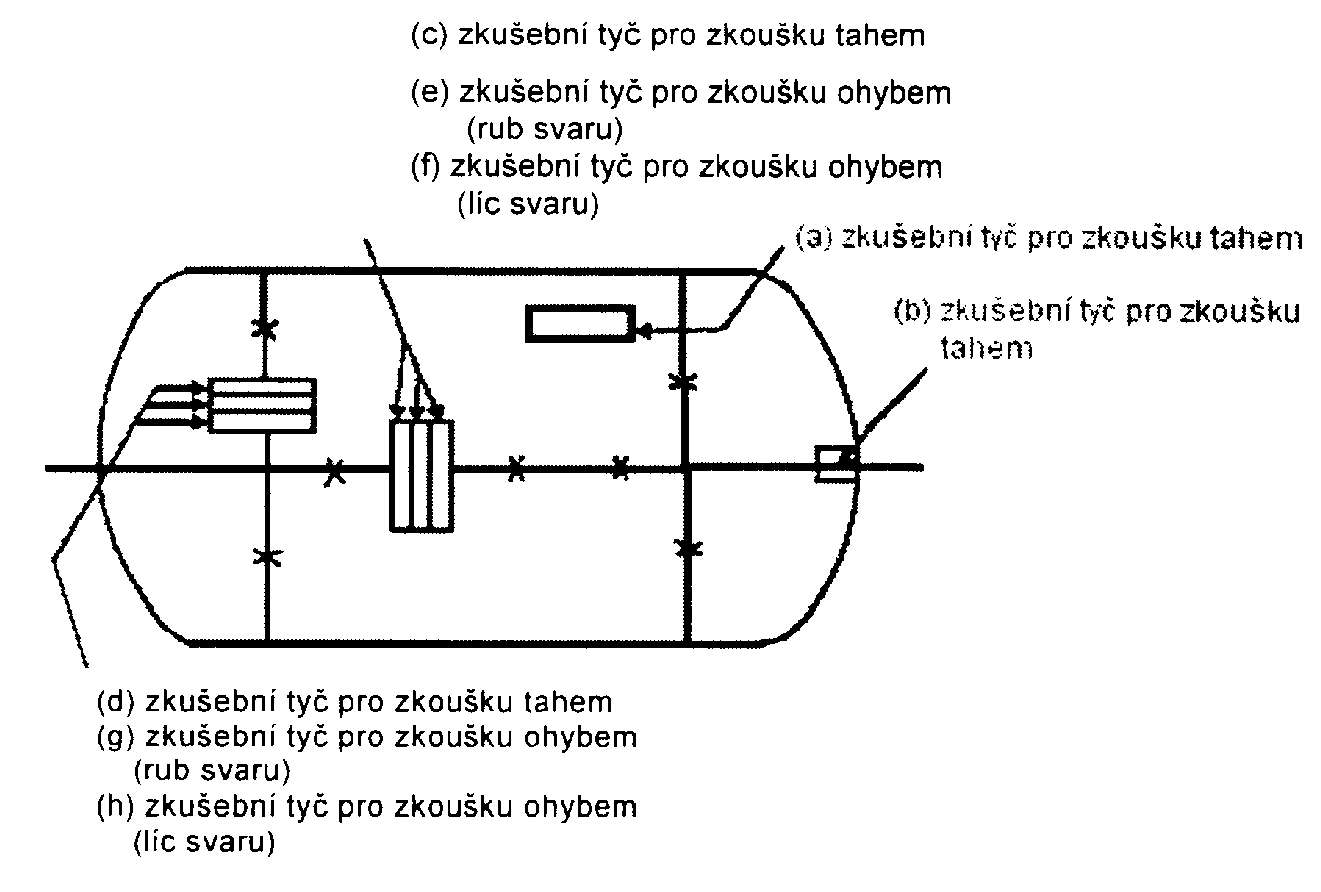
- Obrázek 2 - Zkušební tyče odebírané z lahve vyrobené ze tří částí
Dodatek 4
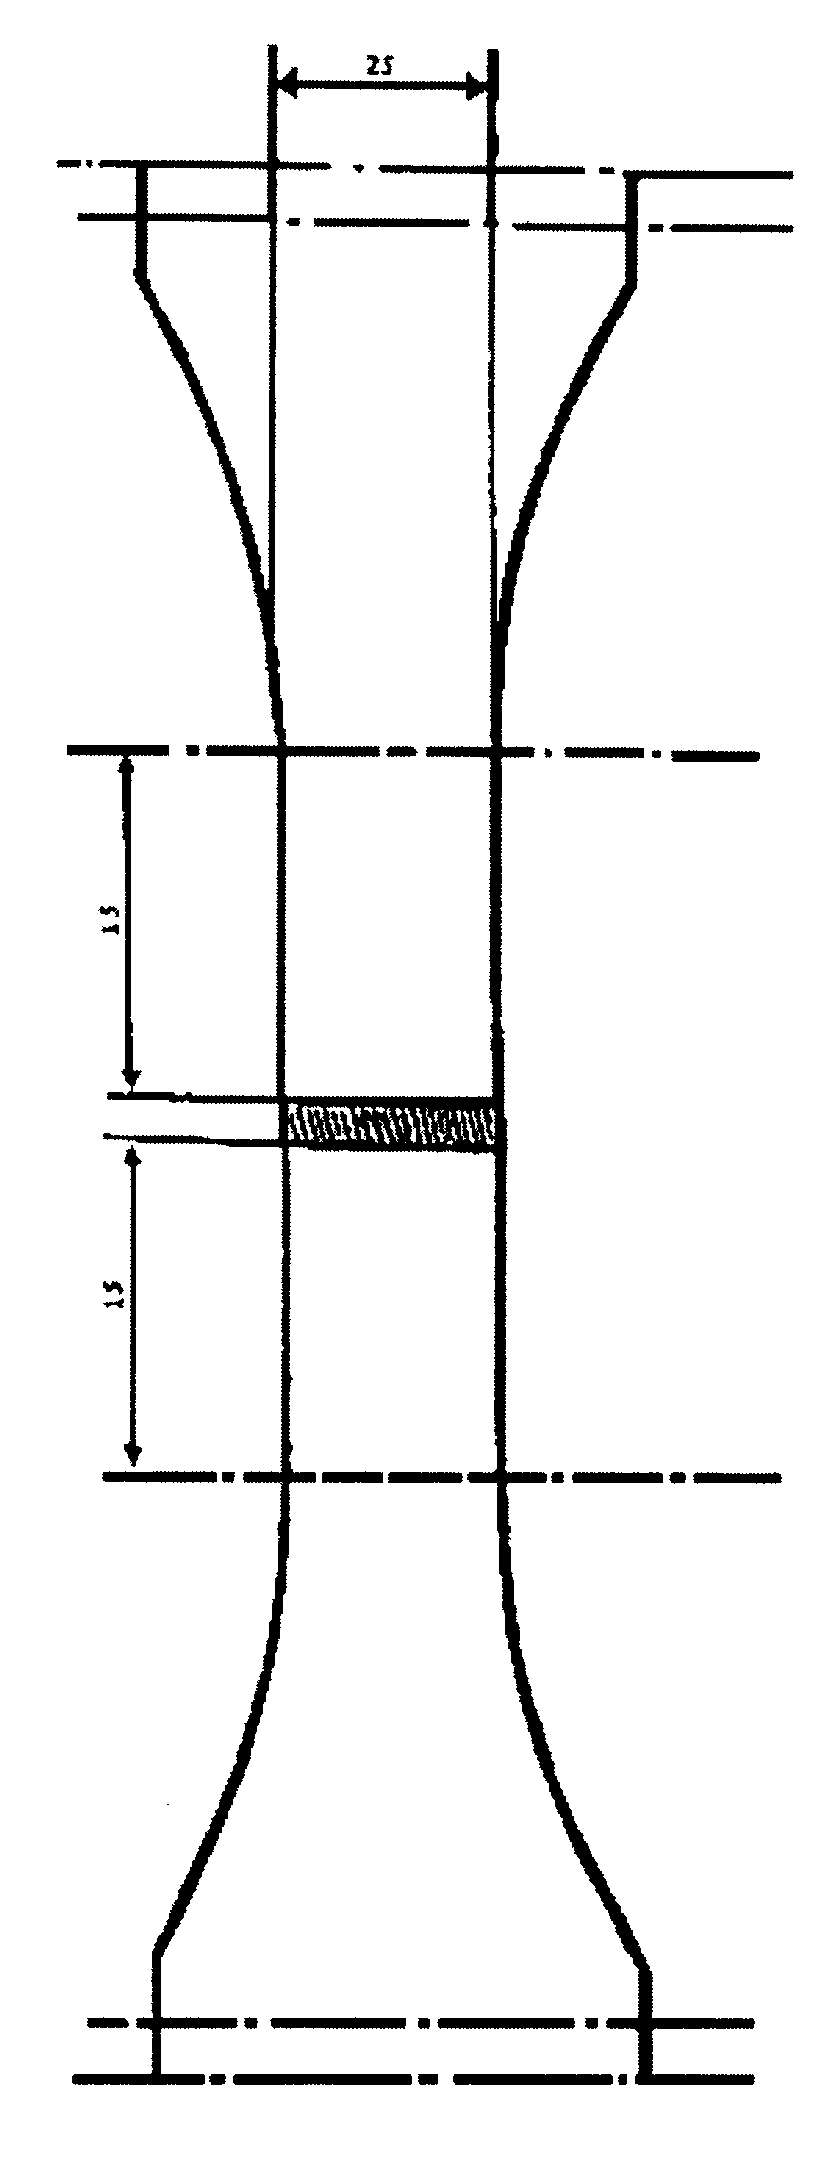
- Zkušební tyč pro zkoušku tahem ve směru kolmém na svar (bod 7.1.2.2.2.1)
Dodatek 5
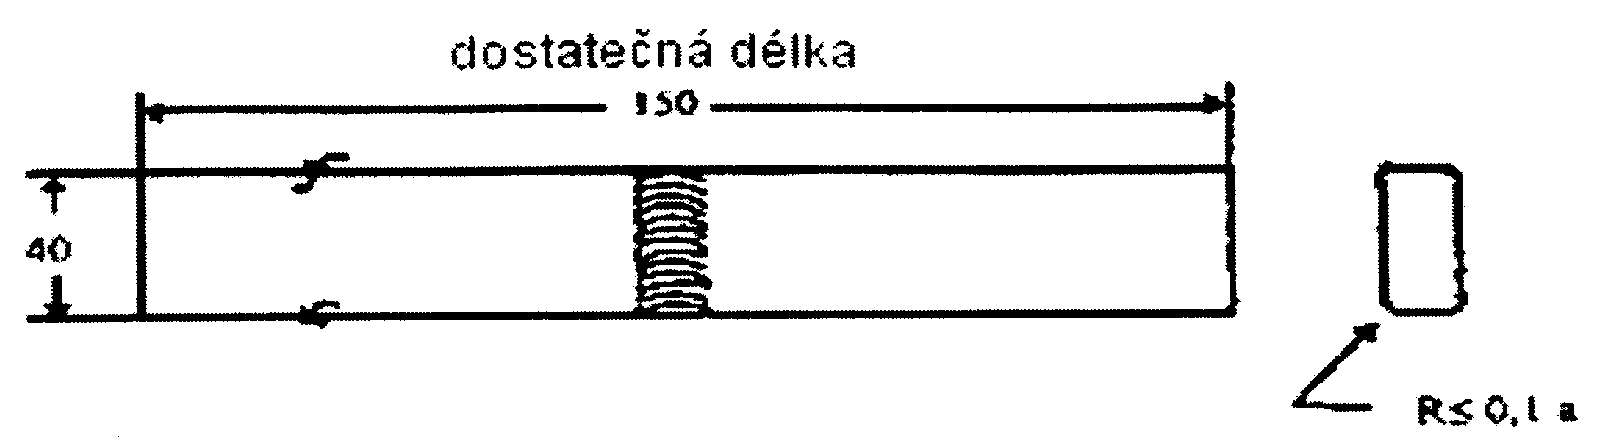
- Obrázek 1a
- Schéma zkušební tyče
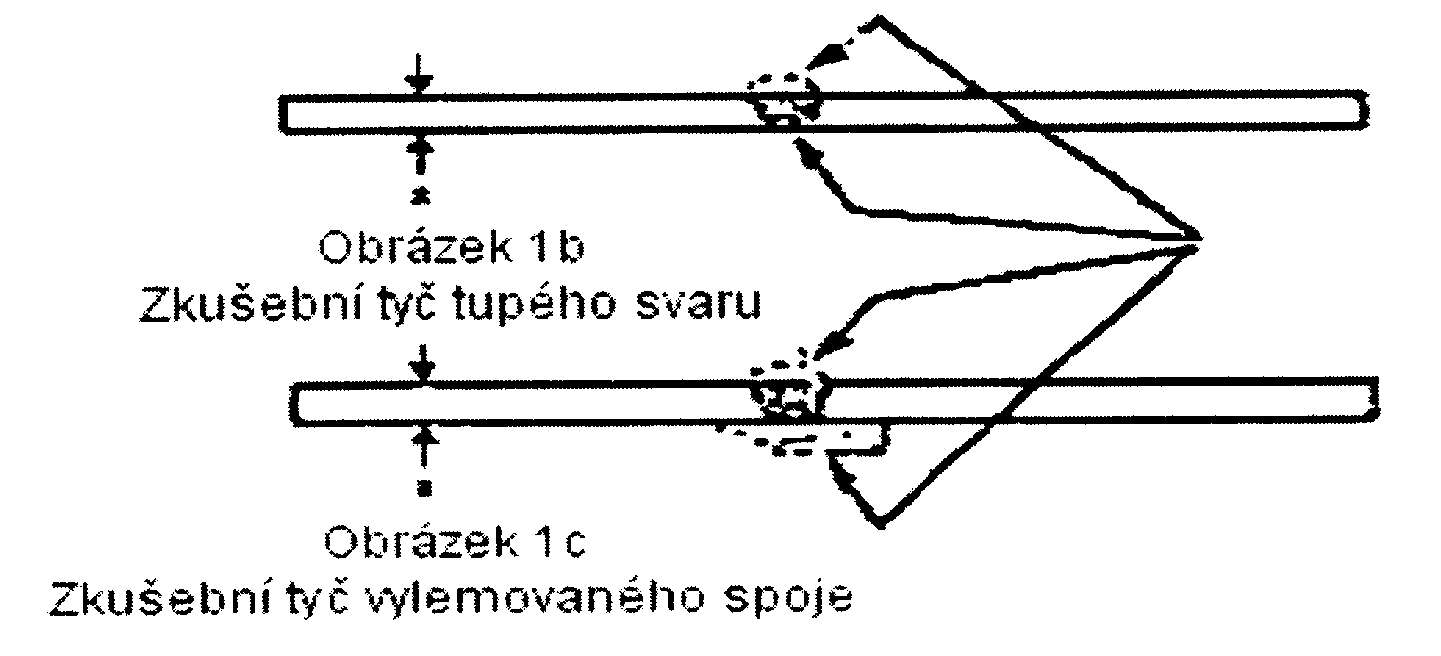
- Obrázek 1 - Zkouška ohybem příčně ke svaru
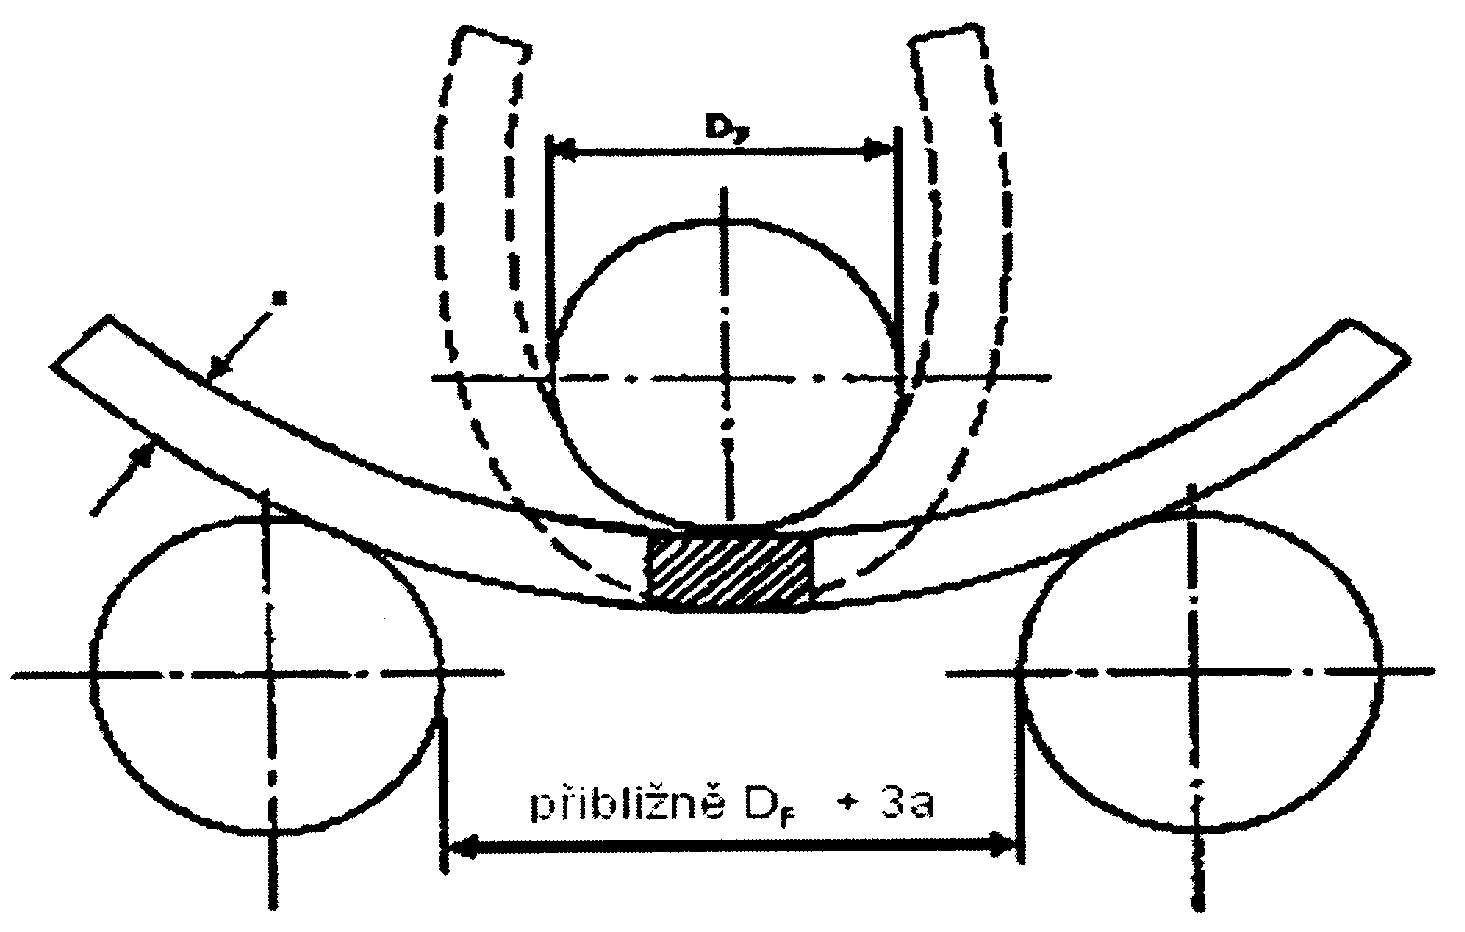
- Obrázek 2 - Schéma zkoušky ohybem