| Reference | Název | Použitelnost pro výrobu |
|---|---|---|
| ISO 9809-1:1999 | Plynové lahve – opakovaně plnitelé, bezešvé ocelové láhve na plyny – Návrh, konstrukce a zkouška- Část 1: Kalené a temperované ocelové láhve s pevností v tahu menší než 1 100 MPa POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3 této normy nesmí být použita pro UN láhve. | Do 31.12.2018 |
| ISO 9809-1:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa | Až do odvolání |
| ISO 9809-2:2000 | Plynové lahve -Bezešvé ocelové plynové lahve pro vícenásobné použití-Návrh, konstrukce a zkoušení- Část 2: Kalené a temperované ocelové lahve s pevností v tahu větší nebo rovnou 1100 MPa | Do 31.12.2018 |
| ISO 9809-2:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 2: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu 1 100 MPa nebo větší | Až do odvolání |
| ISO 9809-3:2000 | Plynové lahve. Bezešvé ocelové plynové lahve pro vícenásobné použití-Návrh, konstrukce a zkoušení- Část 3 Normalizované ocelové lahve. | Do 31.12.2018 |
| ISO 9809-3:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli | Až do odvolání |
| ISO 9809-4:2014 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 4: Lahve z nerezové oceli s hodnotou Rm menší než 1 100 MPa | Až do odvolání |
| ISO 7866:1999 | Plynové lahve - bezešvé opakovaně plnitelé lahve ze slitin hliníku-Návrh, konstrukce a zkoušení POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.2 normy se nepoužívá UN lahve. Slitina hliníku 6351A – T6 nebo ekvivalentní nebude schválena. | Do 31.12.2020 |
| ISO 7866:2012 + Cor 1:2014 | Plynové láhve - Opakovaně plnitelné bezešvé plynové láhve ze slitiny hliníku - Konstrukce, výroba a zkoušení POZNÁMKA: Slitina hliníku 6351A nebo ekvivalentní není dovolena | Až do odvolání |
| ISO 4706:2008 | Plynové láhve – Opakovaně plnitelné ocelové svařované láhve na plyn – Zkušební tlak 60 bar a nižší | Až do odvolání |
| ISO 18172-1:2007 | Plynové láhve – Opakovaně plnitelné svařované láhve na plyn z nerezové oceli – Část 1: Zkušební tlak 6 MPa a nižší | Až do odvolání |
| ISO 20703:2006 | Plynové láhve – Opakovaně plnitelné svařované plynové láhve ze slitiny hliníku – Typ, konstrukce a zkoušení | Až do odvolání |
| ISO 11118:1999 | Lahve na plyny – kovové lahve na plyn na jedno použití – Specifikace a zkušební metody | Až do odvolání |
| ISO 11119-1:2002 | Lahve na plyny kompozitní konstrukce – Specifikace a zkušební metody – Část 1: Obručové kompozitní lahve na plyny | Do 31. 12. 2020 |
| ISO 11119-1:2012 | Lahve na plyny - Znovuplnitelné kompozitní lahve na plyny a potrubí – Návrh, konstrukce a zkoušení – Část 1: Obručové, vláknem vyztužené kompozitní lahve na plyny a trubky až do 450 l | Až do odvolání |
| ISO 11119-2:2002 | Lahve na plyny kompozitní konstrukce – Specifikace a zkušební metody – Část 2: Plně obalené, vláknem vyztužené kompozitní lahve na plyny s kovovými vložkami se sdílenou zátěží | Do 31. 12. 2020 |
| ISO 11119-2:2012 + Amd 1:2014 | Lahve na plyny - Znovuplnitelné kompozitní lahve na plyny a potrubí – Návrh, konstrukce a zkoušení – Část 2: Plně obalené, vláknem vyztužené kompozitní lahve na plyny a trubky až do 450 l s kovovými vložkami se sdílenou zátěží | Až do odvolání |
| ISO 11119-3:2002 | Lahve na plyny kompozitní konstrukce – Specifikace a zkušební metody – Část 3: Plně obalené, vláknem vyztužené kompozitní lahve na plyny s kovovými a nekovovými vložkami s nesdílenou zátěží | Do 31. 12. 2020 |
| ISO 11119-3:2013 | Lahve na plyny – Znovuplnitelné kompozitní lahve na plyny a trubky – Návrh, konstrukce a zkoušení – Část 3: Plně obalené, vláknem vyztužené kompozitní lahve na plyny a potrubí až do 450 l s kovovými nebo nekovovými vložkami s nesdílenou zátěží | Až do odvolání |
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plynKapitola 6.2
- 6.2.1 Všeobecné požadavky
- 6.2.1.1 Výroba a konstrukce
- 6.2.1.1.1 Tlakové nádoby a jejich uzávěry musí být navrženy, vyrobeny, zkoušeny a vybaveny takovým způsobem, aby odolávaly všem podmínkám, včetně únavy, kterým budou vystaveny během normálních podmínek přepravy a používání.
- 6.2.1.1.2 (Vyhrazeno)
- 6.2.1.1.3 V žádném případě nesmí být tloušťka stěny menší nežli ta, která je specifikovaná v technických normách pro výrobu a konstrukci.
- 6.2.1.1.4 Pro svařované tlakové nádoby se musí použít pouze kovy dobře svařovatelné.
- 6.2.1.1.5 Zkušební tlak láhví, trubkových nádob, tlakových sudů a svazků láhví musí splňovat pokyn pro balení P200 pododdílu 4.1.4.1, nebo pro chemické látky pod tlakem, pokyn pro balení P206 pododdílu 4.1.4.1 Zkušební tlak pro uzavřené kryogenní nádoby musí splňovat pokyn pro balení P 203 ve 4.1.4.1 Zkušební tlak u zásobníkového systému hydridu kovu musí být v souladu s pokyny pro balení P 205 z 4.1.4.1. Zkušební tlak láhve na adsorbovaný plyn musí být v souladu s pokyny pro balení P208 podle 4.1.4.1.
- 6.2.1.1.6 Tlakové nádoby ve svazcích musí být strukturálně podepřeny a spojeny v jednotku. Tlakové nádoby musí být zajištěny tak, aby se zabránilo jejich pohybu vzhledem ke strukturální sestavě a vzhledem k pohybu, který by mohl mít za následek koncentraci místních škodlivých napětí. Různá příslušenství (např. různé ventily a měřiče tlaku) musí být vyrobeny a zkonstruovány tak, aby byly chráněny před nárazem a před silami, se kterými se obaly při provozu setkávají. Příslušenství (sběrná a rozdělovací potrubí) musejí mít nejméně stejný zkušební tlak, jako láhve. Pro toxické zkapalněné plyny, musí mít každá tlaková nádoba izolační ventil, který zajistí, že každá tlaková nádoba může být plněna samostatně a dále zaručí, že během přepravy nedojde ke vzájemné výměně obsahu tlakových nádob.
- POZNÁMKA: Toxické zkapalněné plyny mají klasifikační kódy 2T, 2TF, 2TC, 2TO, 2TFC nebo 2TOC.
- 6.2.1.1.7 Je třeba se vyvarovat styku rozdílných kovů, který může mít za následek poškození vlivem galvanického působení.
- 6.2.1.1.8 Dodatečné požadavky na konstrukci uzavřených kryogenních nádob pro hluboce zchlazené zkapalněné plyny.
- 6.2.1.1.8.1 Mechanické vlastnosti použitého kovu musí být stanoveny pro každou tlakovou nádobu, rovněž musí být stanovena rázová pevnost a koeficient ohybu.
- POZNÁMKA: Pro rázovou pevnost jsou detaily zkušebních požadavků, které je možno použít, uvedeny v 6.8.5.3
- 6.2.1.1.8.2 Tlakové nádoby musí být tepelně izolovány. Tepelná izolace musí být chráněna před nárazy pláštěm. Pokud je prostor mezi tlakovou nádobou a pláštěm vzduchoprázdný (vakuová izolace), musí být ochranný plášť navržen tak, aby vydržel vnější tlak, nejméně 100 kPa (1 bar), vypočtený podle uznávaného technického kódu, nebo vypočteného kritického vnějšího destrukčního tlaku (před zhroucením), který není menší nežli přetlak 200 kPa (2 bary), bez trvalé deformace. Pokud je plášť plynotěsně uzavřen (např. při vakuové izolaci), musí být nějakým zařízením zajištěno, aby při nedostatečné plynotěsnosti tlakové nádoby nebo jejích výstrojních součástí v izolační vrstvě nevznikal nebezpečný tlak. Zařízení musí zabránit proniknutí vlhkosti do izolace.
- 6.2.1.1.8.3 Uzavřené kryogenní nádoby určené pro přepravu hluboce zchlazených zkapalněných plynů majících při atmosférickém tlaku bod varu - 182 °C, nesmějí obsahovat materiály, které mohou nebezpečným způsobem reagovat s kyslíkem, nebo s prostředím obohaceným kyslíkem, pokud jsou tyto materiály umístěny v částech tepelné izolace, kde existuje riziko kontaktu s kyslíkem nebo s kapalinou obohacenou kyslíkem.
- 6.2.1.1.8.4 Uzavřené kryogenní nádoby musí být vyrobeny a konstruovány s vhodným zvedacím a zabezpečovacím zařízením.
- 6.2.1.1 Výroba a konstrukce
- 6.2.1.1.9 Dodatečné požadavky na konstrukci tlakových nádob pro acetylen
Tlakové nádoby pro UN 1001 acetylen, rozpuštěný, a UN 3374 acetylen bez rozpouštědla, musí být plněny porézním materiálem, rovnoměrně rozloženým a typu, který splňuje požadavky zkoušek specifikovaných normou nebo technickým předpisem uznaným příslušným orgánem a který:
(a) Je kompatibilní s tlakovou nádobou a nevytváří škodlivé nebo nebezpečné látky buďto s acetylenem nebo s rozpouštědlem, v případě UN 1001; a
(b) Je schopný zabránit rozkladu acetylenu v porézním materiálu.
V případě UN 1001, musí se rozpouštědlo snášet s tlakovou nádobou.
- 6.2.1.2 Materiály
- 6.2.1.2.1 Konstrukční materiály tlakových nádob a jejich uzávěry, které jsou v přímém styku s nebezpečnými látkami, nesmí být těmito látkami napadány nebo zeslabeny a nesmí být příčinou nebezpečného efektu jako katalytická reakce nebo reakce s nebezpečnými látkami.
- 6.2.1.2.2 Tlakové nádoby a jejich uzávěry musí být vyrobeny z materiálů specifikovaných ve výrobních a konstrukčních technických normách a v odpovídající pokynům pro balení látky určené k přepravě v tlakové nádobě. Materiály musí být odolné proti lomu způsobenému křehkostí a vůči popraskání vlivem koroze, jak je stanoveno ve výrobních a konstrukčních technických normách.
- 6.2.1.3 Provozní výstroj
- 6.2.1.3.1 Ventily, potrubí a jiná příslušenství vystavená tlaku, s výjimkou zařízení pro vyrovnávání tlaku, musí být navržena a zkonstruována tak, aby tlak při prasknutí byl nejméně 1.5 násobkem zkušebního tlaku tlakové nádoby.
- 6.2.1.3.2 Provozní výstroj musí být vytvořena nebo navržena tak, aby zabránila nebezpečí, která by mohla vzniknout uvolněním obsahu tlakové nádoby během normálních podmínek při manipulaci a přepravě. Různá potrubí vedoucí k uzavíracím ventilům musí být dostatečně flexibilní, aby chránila ventily a potrubí před namáháním nebo uvolněním obsahu tlakových nádob. Plnící a vyprazdňovaní ventily a všechna ochranná víčka musí být schopna zajištění proti neúmyslnému otevření. Ventily musí být chráněny, jak je specifikováno v 4.1.6.8.
- 6.2.1.3.3 Tlakové nádoby, které nejsou schopné ruční manipulace nebo válení, musí být vybaveny příslušenstvím (skluznicemi, úchyty, řemeny) které zajistí, že mohou být bezpečně manipulovány mechanickými prostředky a musí být uzpůsobeny tak, aby nebyla narušena jejich pevnost, ani aby nezpůsobily nepřiměřená napětí tlakové nádoby.
- 6.2.1.3.4 Jednotlivé tlakové nádoby musí být vybaveny zařízením pro vyrovnávání tlaku, jak je to specifikováno v ustanovení pokynu pro balení P 200 (2) nebo P 205 v 4.1.4.1 nebo v 6.2.1.3.6.4 a 6.2.1.3.6.5. Takové zařízení musí být navrženo tak, aby zabránilo vnikání cizího materiálu, úniku plynu a vzniku jakéhokoliv nebezpečného nadměrného tlaku. Pokud je zařízení pro vyrovnávání tlaku na vícenásobných horizontálních tlakových nádobách naplněných hořlavým plynem, musí být uspořádáno tak, aby plyn volně unikal do otevřeného prostoru a tím se zabránilo jakémukoliv působení unikajícího plynu na vlastní tlakovou nádobu za normálních podmínek přepravy.
- 6.2.1.3.5 Tlakové nádoby, jejichž plnění se měří objemově, musí být vybaveny ukazatelem hladiny.
- 6.2.1.3.6 Dodatečné požadavky na uzavřené kryogenní nádoby
- 6.2.1.3.6.1 Každý plnící a vyprazdňovaní otvor v uzavřené kryogenní nádobě používané pro přepravu hořlavých hluboce zchlazených zkapalněných plynů, musí být opatřen nejméně dvěma vzájemně nezávislými za sebou umístěnými uzavíracími zařízeními, první bude uzavírací ventil, druhé je víčko nebo rovnocenné zařízení.
- 6.2.1.3.6.2 Části potrubí, které mohou být na obou koncích uzavřeny, kde se může zadržet kapalný produkt, musí být opatřeny automatickým zařízením pro vyrovnávání tlaku, aby se zabránilo vzniku nadměrného tlaku v potrubí.
- 6.2.1.3.6.3 Každé připojení k uzavřené kryogenní nádobě musí být zřetelně označeno uvedením své funkce (např. plynná nebo kapalná fáze).
- 6.2.1.3.6.4 Zařízení pro vyrovnávání tlaku
- 6.2.1.3.6.4.1 Každá uzavřená kryogenní nádoba musí být vybavena nejméně jedním zařízením pro vyrovnávání tlaku. Toto zařízení musí být takového typu, aby odolávalo dynamickým silám včetně rázové vlny.
- 6.2.1.3.6.4.2 Uzavřené kryogenní nádoby mohou mít, navíc, průtržný kotouč paralelně s jedním nebo více nastavitelnými pružinovými pojistnými ventily, aby byly splněny požadavky 6.2.1.3.6.5.
- 6.2.1.3.6.4.3 Připojení zařízení pro vyrovnávání tlaku musí mít dostatečné rozměry umožňující neomezené odpouštění požadovaného množství zařízením pro vyrovnávání tlaku.
- 6.2.1.3.6.4.4 Veškeré přívody zařízení pro vyrovnávání tlaku musí být v podmínkách maximálního plnění umístěny v parním prostoru uzavřené kryogenní nádoby a zařízení musí být uspořádána takovým způsobem, aby se zajistilo, že unikající pára se odpustí bez omezení.
- 6.2.1.3.6.5 Kapacita a nastavení zařízení pro vyrovnávání tlaku
- POZNÁMKA: Pokud se týká zařízení pro vyrovnávání tlaku uzavřených kryogenních nádob, znamená maximální povolený pracovní tlak (MAWP) maximální povolený účinný přetlak na vrchu naplněné uzavřené kryogenní nádoby ve své provozní poloze včetně nejvyššího účinného tlaku během plnění a vyprazdňování.
- 6.2.1.3.6.5.1 Zařízení pro vyrovnávání tlaku se musí otevírat automaticky při tlaku ne menším nežli MAWP a musí být plně otevřeno při tlaku rovném 110 % MAWP. Po odpuštění musí uzavírat při tlaku ne nižším nežli 10 % pod tlakem, při kterém odpouštění začíná a při všech nižších tlacích musí zůstat uzavřeno.
- 6.2.1.3.6.5.2 Průtržné kotouče musí být nastaveny tak, aby praskly při jmenovitém tlaku, který je nižší nežli zkušební tlak nebo 150 % MAWP
- 6.2.1.3.6.5.3 V případě ztráty vakua ve vakuové izolované uzavřené kryogenní nádobě musí být kombinovaná kapacita všech zabudovaných zařízení pro vyrovnávání tlaku (natolik) dostatečná, aby tlak (včetně akumulace) uvnitř uzavřené kryogenní nádoby nepřekročil 120 % MAWP.
- 6.2.1.3.6.5.4 Požadovaná kapacita zařízení pro vyrovnávání tlaku musí být vypočtena podle stanoveného technického předpisu, uznaného příslušným orgánem1.
- 6.2.1.4 Schvalováni tlakových nádob
- 6.2.1.4.1 Shoda tlakových nádob musí být vyhodnocována v čase výroby, jak to požaduje příslušný orgán. Tlakové nádoby musí být podrobeny prohlídkám, zkouškám a musí být schválena inspekčním orgánem. Technická dokumentace musí obsahovat úplnou specifikaci konstrukce a stavby a úplnou dokumentaci o výrobě a zkoušení.
- 6.2.1.4.2 Systém zajištění kvality musí být v souladu s požadavky příslušného orgánu.
- 6.2.1.5 První prohlídka a zkouška
- 6.2.1.5.1 Nové tlakové nádoby, jiné nežli uzavřené kryogenní nádoby a zásobníkové systémy hydridu kovu, musí být podrobeny zkouškám a prohlídkám během a po výrobě podle příslušných konstrukčních norem, které musí obsahovat následující:
Na přiměřeném vzorku tlakových nádob:
(a) Zkoušení mechanických vlastností konstrukčních materiálů;
(b) Ověření minimální tloušťky stěny;
(c) Ověření homogenity materiálu pro každou výrobní šarži;
(d) Prohlídku vnějšího a vnitřního stavu tlakových nádob;
(e) Prohlídku závitů hrdla;
(f) Ověření souladu s konstrukční normou;
Pro všechny nádoby:
(g) Hydraulická tlaková zkouška. Tlakové nádoby musí splňovat kritéria stanovená v projektové a konstrukční technické normě nebo technickém předpisu;
- POZNÁMKA: Se souhlasem příslušného orgánu, může být hydraulická tlaková zkouška nahrazena zkouškou používající plyn, kde taková operace neznamená žádné nebezpečí.
(h) Prohlídku a vyhodnocení výrobních závad a buďto jejich oprava nebo označení tlakových nádob za nepoužitelné. V případě svařovaných tlakových nádob, musí být věnována zvláštní pozornost kvalitě svárů;
(i) Prohlídku značky na tlakových nádobách;
(j) Tlakové nádoby určené k přepravě UN čísla 1001 rozpuštěného acetylenu, a UN čísla 3374 acetylenu bez rozpouštědla, musí být navíc podrobeny prohlídce, aby byla zajištěna odpovídající instalace a stav porézního materiálu a, pokud je to vhodné, množství rozpouštědla.
- 6.2.1.5.1 Nové tlakové nádoby, jiné nežli uzavřené kryogenní nádoby a zásobníkové systémy hydridu kovu, musí být podrobeny zkouškám a prohlídkám během a po výrobě podle příslušných konstrukčních norem, které musí obsahovat následující:
- 6.2.1.5.2 Na přiměřeném vzorku uzavřených kryogenních nádob musí být provedeny prohlídky a zkoušky specifikované v 6.2.1.5.1 (a), (b) a (d) a (f). Svary musí být, navíc, podrobeny prohlídce pomocí radiografické, ultrazvukové nebo jiné vhodné nedestruktivní zkušební metody na vzorku uzavřených kryogenních nádob podle příslušné výrobní a konstrukční normy. Tato prohlídka svárů se nepoužívá pro plášť.
Navíc všechny uzavřené kryogenní nádoby musí podstoupit první prohlídky a zkoušky specifikované v 6.2.1.5.1 (g), (h) a (i), a po kompletaci zkoušku těsnosti a zkoušku funkční způsobilosti provozní výstroje.
- 6.2.1.5.3 U zásobníkových systémů hydridu kovu musí být ověřeno, zda byly inspekce a zkoušky specifikované v 6.2.1.5.1 (a), (b), (c), (d), (e) lze-li použít také (f), (g), (h) a (i) provedeny na vhodném vzorku nádob používaných v zásobníkovém systému hydridu kovu. Kromě toho musí být na vhodném vzorku zásobníkových systémů hydridu kovu provedeny zkoušky a inspekce specifikované v 6.2.1.5.1 (c) a (f), stejně jako je-li použitelné 6.2.1.5.1 (e) a inspekce vnějších podmínek zásobníkových systémů hydridu kovu.
Dodatečně, všechny zásobníkové systémy hydridu kovu musí projít vstupními inspekcemi a zkouškami specifikovanými v 6.2.1.5.1 (h) a (i) stejně jako zkoušku těsnosti a zkoušku dostatečné způsobilosti provozního vybavení.
- 6.2.1.6 Periodická prohlídka a zkouška
- 6.2.1.6.1 Opakovaně plnitelné tlakové nádoby, jiné nežli kryogenní nádoby, musí být podrobeny periodickým prohlídkám a zkouškám příslušným orgánem podle dále uvedených požadavků:
(a) Vnější přezkoumání tlakové nádoby, výstroje a vnější značky;
(b) Vnitřní přezkoumání tlakové nádoby (např. prohlídkou vnitřního stavu, prohlídkou tloušťky stěny);
(c) Ověření závitů, zda nedošlo k jejich korozi nebo zda jsou odstraněna příslušenství;
(d) Hydraulická tlaková zkouška, pokud je to nutné, ověření charakteristik materiálu vhodnými zkouškami;
(e) Ověření provozní výstroje jiných příslušenství a vyrovnávacích zařízení, pokud mají být uvedena v činnost.
- POZNÁMKA 1: Se souhlasem příslušného orgánu, může být zkouška hydraulickým přetlakem nahrazena zkouškou s použitím plynu, pokud není tento postup nebezpečný.
- POZNÁMKA 2: Se souhlasem příslušného orgánu, může být zkouška láhví hydraulickým tlakem nahrazena ekvivalentní zkouškou na základě akustické emise nebo kombinací akustické emise. Může být použita norma ISO 16148:2006 jako příručka pro zkušební postupy u akustických emisí.
- POZNÁMKA 3: Hydraulická tlaková zkouška může být nahrazena ultrazvukovou zkouškou provedenou v souladu s ISO 10461:2005 + A1:2006 u plynových lahví bez svarů ze slitiny hliníku a v souladu s ISO 6406:2005 u ocelových plynových lahví bez svarů.
- POZNÁMKA 4: Frekvence periodických prohlídek a zkoušek - viz pokyn pro balení P200 pododdílu 4.1.4.1, nebo pro chemické látky* pod tlakem pokyn pro balení P206 pododdílu 4.1.4.1.
- 6.2.1.6.1 Opakovaně plnitelné tlakové nádoby, jiné nežli kryogenní nádoby, musí být podrobeny periodickým prohlídkám a zkouškám příslušným orgánem podle dále uvedených požadavků:
- 6.2.1.6.2 U tlakových nádob určených pro přepravu podle UN čísla 1001 acetylen, rozpuštěný a UN čísla 3374 acetylen bez rozpouštědla musí být provedena pouze kontrola podle 6.2.1.6.1 (a), (c) a (e). Navíc musí být zkontrolován stav porézního materiálu (praskliny, volný prostor v horní části, uvolnění a usazení).
- 6.2.1.6.3 U přetlakových pojistných ventilů pro uzavřené kryogenní nádoby se musí provádět periodické prohlídky a zkoušky.
- 6.2.1.7 Požadavky na výrobce
- 6.2.1.7.1 Výrobce musí být technicky schopný a musí vlastnit veškeré prostředky požadované pro úspěšnou výrobu tlakových nádob, zvláště kvalifikovaný personál pro:
(a) Dohled nad celým výrobním procesem;
(b) Pro provedení spojů materiálů; a
(c) Pro provedení příslušných zkoušek.
- 6.2.1.7.2 Zkouška odbornosti výrobce musí být ve všech případech vykonána inspekčním organizací pověřenou příslušným orgánem země schválení.
- 6.2.1.7.1 Výrobce musí být technicky schopný a musí vlastnit veškeré prostředky požadované pro úspěšnou výrobu tlakových nádob, zvláště kvalifikovaný personál pro:
- 6.2.1.8 Požadavky na inspekční organizace
- 6.2.1.8.1 Inspekční organizace musí být nezávislé na výrobních podnicích a kompetentní pro provedení zkoušek, prohlídek a požadovaných schválení.
- 6.2.2 Požadavky na UN tlakové nádoby
Navíc k obecným požadavkům oddílu 6.2.1, musí UN tlakové nádoby splňovat požadavky tohoto oddílu, včetně příslušných norem. Po datu uvedeném v pravém sloupci tabulek není povolena výroba nových tlakových lahví nebo servisního zařízení podle jakékoliv konkrétní normy v 6.2.2.1 a 6.2.2.3.
- POZNÁMKA 1: Ve výše uvedených referenčních normách musí být kompozitní lahve označeny pro provozní životnost ne menší než 15 let.
- POZNÁMKA 2: Kompozitní lahve s provozní životností delší než 15 let, nesmí být plněny po 15 letech od data výroby, dokud úspěšně neprojdou zkušebním programem životnosti. Program musí být součástí původně schváleného konstrukčního typu a musí stanovovat inspekce a zkoušky, pro prokázání, že příslušně vyrobené lahve zůstávají bezpečné po celou dobu jejich provozní životnost. Program zkoušení životnosti a výsledky zkušebního programu životnosti musí být schváleny příslušným orgánem země, ve které byl schválen původní konstrukční typ lahve. Životnost kompozitní lahve nesmí být delší než jeho původní schválená životnost.
- 6.2.2.1.2 Následující norma se používá pro výrobu, konstrukci a první prohlídku a zkoušku UN trubkových nádob, s výjimkou případu, kdy požadavky na prohlídku vztažené na systém posuzování shody a schválení musí být podle 6.2.2.5:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 11120:1999 Plynové lahve – bezešvé ocelové trubky pro přepravu stlačených plynů pro vícenásobné použití s vodní kapacitou mezi 150 l a 3 000 l – Návrh a konstrukce POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.1 této normy se pro UN trubkové nádoby nepoužívá Až do odvolání ISO 11119-1:2012 Lahve na plyny – Znovuplnitelné kompozitní lahve na plyny a trubky –
Návrh, konstrukce a zkoušení – Část 1: Obručové, vláknem vyztužené kompozitní lahve na plyny a trubky až do 450 lAž do odvolání ISO 11119-2:2012 + Amd 1:2014 Lahve na plyny – Znovuplnitelné kompozitní lahve na plyny a trubky –
Návrh, konstrukce a zkoušení – Část 2: Plně obalené, vláknem vyztužené kompozitní lahve na plyny a trubky až do 450 l s kovovými vložkami se sdílenou zátěžíAž do odvolání ISO 11119-3:2013 Lahve na plyny – Znovuplnitelné kompozitní lahve na plyny a trubky – Až do odvolání Návrh, konstrukce a zkoušení – Část 3: Plně obalené, vláknem vyztužené kompozitní lahve na plyny a trubky až do 450 l s kovovými nebo nekovovými vložkami s nesdílenou zátěží ISO 11515: 2013 Láhve na plyn – Znovuplnitelné kompozitní vyztužené trubky s objemem vody mezi 450 l a 3 000 l – Konstrukce, výroba a zkoušení Až do odvolání - POZNÁMKA 1: Ve výše uvedených referenčních normách musí být kompozitní trubky navrženy pro provozní životnost nejméně 15 let.
- POZNÁMKA 2: Kompozitní trubky s provozní životností delší než 15 let, nesmí být plněny po 15 letech od data výroby, dokud úspěšně neprojdou zkušebním programem životnosti. Program musí být součástí původně schváleného konstrukčního typu a musí stanovovat inspekce a zkoušky, pro prokázání, že příslušně vyrobené trubky zůstávají bezpečné po celou dobu jejich provozní životnost. Program zkoušení životnosti a výsledky zkušebního programu životnosti musí být schváleny příslušným orgánem země, ve které byl schválen původní konstrukční typ lahve. Životnost kompozitní lahve nesmí být delší než jeho původní schválená životnost.
- 6.2.2.1.3 Následující norma se používá pro výrobu, konstrukci a první prohlídku a zkoušku UN acetylenových láhví, s výjimkou případu, kdy požadavky na prohlídku vztažené na systém posuzování shody a schválení musí být podle 6.2.2.5:
Pro tlakové nádoby:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 9809-1:1999 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa POZNÁMKA: Poznámka uvažující činitel F v odstavci 7.3 této normy se nesmí použít pro UN lahve. Do 31. 12. 2018 ISO 9809-1:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa Až do odvolání ISO 9809-3:2000 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli Do 31. 12. 2018 ISO 9809-3:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli Až do odvolání Pro porézní materiály v láhvi:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 3807-1:2000 Láhve na acetylen- Základní požadavky – Část 1: Láhve bez tavných zátek Do 31. 12. 2020 ISO 3807-1:2000 Láhve na acetylen- Základní požadavky – Část 2: Láhve s tavnými zátkami Do 31. 12. 2020 ISO 3807: 2013 Lahve na plyny - Lahve na acetylen - Základní požadavky a zkoušení typu Až do odvolání - 6.2.2.1.4 Následující norma se používá pro výrobu, konstrukci a první prohlídku a zkoušku UN kryogenních láhví, s výjimkou případu, kdy požadavky na prohlídku vztažené na systém posuzování shody a schválení musí být podle 6.2.2.5
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 21029-1:2004 Kryogenní nádoby - přemístitelné, vakuově izolované nádoby s objemem nejvýše 1 000 litrů Část 1: Výroba, inspekce, zkouška Až do odvolání - 6.2.2.1.5 Následující norma se používá pro typ, konstrukci a první inspekci a zkoušku UN u zásobníkových systémů hydridu kovu, kromě toho, kdy požadavky na inspekci souvisí se systémem posuzování shody a povolení musí být v souladu s 6.2.2.5:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 16111:2008 Přemístitelná plynová skladovací zařízení – Vodík absorbovaný v reversibilním hydridu kovu Až do odvolání - 6.2.2.1.6 Níže uvedená norma platí pro návrh, konstrukci a počáteční kontrolu a zkoušky UN svazků lahví. Každá láhev v UN svazku lahví musí být UN láhev splňující požadavky 6.2.2. Požadavky na kontrolu související se systémem hodnocení shody a schvalováním Un svazků lahví musí být v souladu s 6.2.2.5.
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 10961:2010 Lahve na plyny - Svazky lahví - Návrh, výroba, zkoušení a kontrola Až do odvolání - POZNÁMKA: Výměna jednoho nebo více válců stejného konstrukčního typu, včetně stejného zkušebního tlaku, ve stávajícím UN svazku válců nevyžaduje recertifikaci stávajícího svazku.
- 6.2.2.1.7 Následující normy se vztahují na konstrukci, výrobu a první inspekci a zkoušku UN lahví pro adsorbované plyny, kromě toho, že požadavky na kontrolu vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5.
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 11513:2011 Lahve na plyny- Znovuplnitelné svařované ocelové lahve obsahující materiály pro subatmosférické balení plynů (kromě acetylénu) - Návrh, konstrukce, zkoušení, používání a periodické kontroly Až do odvolání ISO 9809-1:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa Až do odvolání - 6.2.2.2 Materiály
Navíc, k materiálovým požadavkům specifikovaným v normách pro výrobu, konstrukci a k veškerým omezením specifikovaným v příslušném pokynu pro balení pro přepravovaný plyn(y), (např. pokyn pro balení P 200 nebo P 205 podle 4.1.4.1), se ke kompatibilitě materiálu použijí následující normy:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn ISO 11114-1:2012 Přemístitelné plynové láhve - Kompatibilita láhve a materiálů pro ventily s obsahem plynu – Část 1: Kovové materiály ISO 11114- 2:2000 Přemístitelné plynové láhve - Kompatibilita láhve a materiálů pro ventily s obsahem plynu - Část 2: Nekovové materiály ISO 11114-2: 2013 Lahve na přepravu plynů – Kompatibilita materiálů lahve a ventilu s plynným obsahem – Část 2: Nekovové materiály - 6.2.2.3 Provozní výstroj
Na uzávěry a jejich ochranu se aplikují následující normy:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 11117:1998 Lahve na plyny - Ochranné kloboučky ventilů a kryty ventilů pro průmyslové a zdravotnické lahve na plyny - Návrh, konstrukce a zkoušky Do
31.12.2014ISO 11117:2008 + Cor 1:2009 Lahve na plyny - Ochranné kloboučky ventilů a kryty ventilů - Návrh, konstrukce a zkoušky Až do odvolání ISO 10297:1999 Lahve na plyny - Ventily znovuplnitelných lahví na plyny - Technické podmínky a typové zkoušky Do
31.12.2008ISO 10297:2006 Lahve na plyny - Ventily znovuplnitelných lahví na plyny - Technické podmínky a typové zkoušky Do 31. 12. 2020 ISO 10297:2014 Lahve na plyny - Ventily znovuplnitelných lahví na plyny - Specifikace a typové zkoušky POZNÁMKA: EN verze této normy ISO splňuje požadavky a je též možné ji použít. Až do odvolání ISO 13340:2001 Lahve na přepravu plynů - Ventily lahví na jedno použití (kartuše) - Technické podmínky a prototypové zkoušky Až do odvolání Pro UN zásobníkové systémy hydridu kovu platí požadavky pro uzávěry a jejich ochranu stanovené v následující normě:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 16111:2008 Přemístitelná plynová skladovací zařízení – Vodík
absorbovaný v reversibilním hydridu kovuAž do odvolání - 6.2.2.4 Periodická prohlídka a zkouška
Na periodické prohlídky a zkoušky UN láhví a zásobníkové systémy hydridu kovu se aplikují následující normy:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Reference Název Použitelnost pro výrobu ISO 6406:2005 Periodická inspekce a zkouška bezešvých ocelových plynových lahví. Až do odvolání ISO 10460:2005 Láhve na plyny – Láhve na plyny ze svařované uhlíkové oceli – Periodické prohlídky a zkoušení.
POZNÁMKA: Oprava svarů popsaná v pododdílu 12.1 této normy není přípustná. Opravy popsané v pododdílu 12.2 vyžadují schválení příslušného orgánu, který schválil organizace pro periodické prohlídky a zkoušky podle 6.2.2.6.Až do odvolání ISO 10461:2005
+ A1:2006Bezešvé plynové láhve ze slitiny hliníku - Periodická inspekce a zkouška. Až do odvolání ISO 10462:2005 Plynové lahve – Přemístitelné lahve pro rozpuštěný acetylen – Periodická inspekce a zkouška. Do 31. 12. 2018 ISO 10462:2013 Plynové láhve – Lahve na acetylen – Periodická inspekce a údržba Až do odvolání ISO 11513:2011 Lahve na plyny - Znovuplnitelné svařované ocelové lahve obsahující materiály pro subatmosférické balení plynů (kromě acetylénu) - Návrh, konstrukce, zkoušení, používání a periodické kontroly. Až do odvolání ISO 11623:2002 Přemístitelné plynové lahve – periodická inspekce a zkouška kompozitních plynových lahví. Až do odvolání ISO 16111:2008 Přemístitelná plynová skladovací zařízení – Vodík absorbovaný v reversibilním hydridu kovu. Až do odvolání - 6.2.2.5 Systém posuzování shody a schvalování pro výrobu tlakových nádob
- 6.2.2.5.1 Definice
Pro účely tohoto pododdílu:
Systém posouzení shody znamená systém příslušného orgánu ke schválení výrobce, pro schválení konstrukčního typu tlakové nádoby, schválení systému kvality výrobce a schválení inspekčních organizací;
Konstrukční typ znamená návrh konstrukce tlakové nádoby, jak je specifikován speciální normou pro tlakovou nádobu,
Ověřit znamená potvrdit zkouškou, nebo předpisem objektivní důkaz, že předepsané požadavky byly splněny.
- 6.2.2.5.2 Všeobecné požadavky
Příslušný orgán
- 6.2.2.5.2.1 Příslušný orgán, schvalující tlakovou nádobu musí schválit systém posouzení shody, aby zaručil, že tlaková nádoba splňuje požadavky RID. V případech, kdy příslušný orgán, který schvaluje tlakovou nádobu, není příslušným orgánem v zemi výroby, musí být na tlakové láhvi vyznačena země výroby (viz 6.2.2.7 a 6.2.2.8).
Příslušný orgán země schválení musí na žádost předložit důkaz potvrzující dodržení shody s tímto systémem svému protějšku v zemi užití.
- 6.2.2.5.2.2 Příslušný orgán může delegovat své funkce v systému posuzování shody úplně nebo částečně.
- 6.2.2.5.2.3 Příslušný orgán musí zajistit, že je k dispozici platný seznam schválených inspekčních organizací a jejich identifikačních značek a schválených výrobců a jejich identifikačních značek.
Inspekční organizace
- 6.2.2.5.2.4 Inspekční organizace musí být schválena příslušným orgánem pro prohlídku a zkoušku tlakových nádob a musí:
(a) Mít personál s organizační strukturou, způsobilý, vyškolený, kompetentní a zručný k uspokojivému výkonu jeho technických funkcí;
(b) Mít přístup k vhodnému a odpovídajícímu vybavení a výstroji;
(c) Pracovat nestranně a být oproštěn od jakéhokoliv vlivu, který by mu v tom mohl bránit;
(d) Zajistit důvěrnost obchodních a vlastnických aktivit výrobce a jiných organizací;
(e) Udržovat jasnou hranici mezi aktuálními funkcemi inspekčního orgánu a funkcemi nesouvisející;
(f) Používat zdokumentovaný systém kvality;
(g) Zajistit provedení zkoušek a prohlídek specifikovaných v odpovídající normě na tlakovou nádobu a v RID;
(h) Udržovat účinný a vhodný systém zpráv a uchování dle 6.2.2.5.6.
- 6.2.2.5.2.5 Inspekční organizace musí provádět schválení konstrukčního typu, výrobní prohlídky a zkoušky tlakové nádoby a certifikaci k ověření shody s odpovídající normou pro tlakovou nádobu. (viz 6.2.2.5.4 a 6.2.2.5.5)
Výrobce
- 6.2.2.5.2.6 Výrobce musí:
(a) Používat dokumentovaný systémem kvality podle 6.2.2.5.3;
(b) Žádat o schválení konstrukčního typu podle 6.2.2.5.4;
(c) Vybrat inspekční organizaci ze seznamu schválených inspekčních organizací vedenou příslušným orgánem země schválení; a
(d) Uchovávat záznamy podle 6.2.2.5.6.
Zkušební laboratoř
- 6.2.2.5.2.7 Zkušební laboratoř musí mít:
(a) Personál s organizační strukturou, v dostatečném počtu, kompetentní a zkušený; a
(b) Vhodná a odpovídající zařízení a vybavení k provádění zkoušek požadovaných výrobní normou ke spokojenosti inspekční organizace
- 6.2.2.5.2.1 Příslušný orgán, schvalující tlakovou nádobu musí schválit systém posouzení shody, aby zaručil, že tlaková nádoba splňuje požadavky RID. V případech, kdy příslušný orgán, který schvaluje tlakovou nádobu, není příslušným orgánem v zemi výroby, musí být na tlakové láhvi vyznačena země výroby (viz 6.2.2.7 a 6.2.2.8).
- 6.2.2.5.3 Systém kvality výrobce
- 6.2.2.5.3.1 Systém kvality musí obsahovat všechny prvky, požadavky a předpisy převzaté výrobcem. Spravování, postupy a instrukce musí být systematicky a přehledně zdokumentovány písemnou formou.
Musí zejména obsahovat odpovídající popisy:
(a) Organizační strukturu a zodpovědnosti personálu vzhledem ke konstrukci a kvalitě výrobku;
(b) Kontroly konstrukčního typu a techniky ověřování procesů a postupů použitých při konstruování tlakových nádob;
(c) Odpovídající výroby tlakových nádob, kontroly kvality, zajištění kvality a instrukcí operačního procesu, které budou používány;
(d) Záznamů o kvalitě, jako inspekční zprávy a zkušební a kalibrační data;
(e) Rozborů managementu k zajištění účinné činnosti systému kvality vycházející z auditů podle 6.2.2.5.3.2;
(f) Procesu popisujícího, jak jsou plněny požadavky zákazníka;
(g) Způsobu kontroly dokumentů a jejich revize;
(h) Prostředků ke kontrole neodpovídajících tlakových nádob, nakoupených komponent a finálních materiálů; a
(i) Školících programů a kvalifikačních postupů pro příslušné zaměstnance.
- 6.2.2.5.3.2 Audit systému kvality
Systém kvality musí být nejdříve (vy)hodnocen k určení, zda jsou splněny požadavky uvedené v 6.2.2.5.3.1 ke spokojenosti příslušného orgánu.
Výrobce musí být seznámen s výsledky auditu. Sdělení musí obsahovat závěry auditu a veškerá nápravná opatření.
Periodické audity musí být prováděny ke spokojenosti příslušného orgánu, aby se zajistilo, že výrobce dodržuje a používá systém kvality. Zprávy o periodických auditech musí být poskytnuty výrobci.
- 6.2.2.5.3.3 Dodržování systému kvality
Výrobce musí dodržovat systém kvality tak, jak je schválen, aby zůstal přiměřený a účinný.
Výrobce musí oznámit příslušnému orgánu všechny zamýšlené změny schváleného systému kvality. Navržené změny musí být vyhodnoceny, aby se stanovilo, zda rozšířený systém kvality bude splňovat požadavky uvedené v 6.2.2.5.3.1.
- 6.2.2.5.3.1 Systém kvality musí obsahovat všechny prvky, požadavky a předpisy převzaté výrobcem. Spravování, postupy a instrukce musí být systematicky a přehledně zdokumentovány písemnou formou.
- 6.2.2.5.4 Schvalovací proces
První schválení konstrukčního typu
- 6.2.2.5.4.1 První schválení konstrukčního typu se musí skládat ze schválení systému kvality výrovce a schválení návrhu k výrobě tlakové nádoby. Žádost o první schválení konstrukčního typu musí splňovat požadavky 6.2.2.5.4.2 až 6.2.2.5.4.6 a 6.2.2.5.4.9
- 6.2.2.5.4.2 Výrobce, který chce vyrábět tlakové nádoby podle normy pro tlakové nádoby a RID musí požádat, obdržet a uchovávat certifikát o schválení konstrukčního typu dle postupu uvedeného 6.2.2.5.4.9 vydaný příslušným orgánem v zemi schválení pro nejméně jeden konstrukční typ. Tento certifikát musí být na žádost předložen příslušnému orgánu země užití.
- 6.2.2.5.4.3 Žádost musí být vypracována pro každý výrobní prostředek a musí obsahovat:
(a) Jméno a registrovanou adresu výrobce, a pokud je žádost předložena autorizovaným reprezentantem, také jeho jméno a adresu;
(b) Adresu výrobního zařízení - závodu (je-li rozdílná od výše uvedené);
(c) Jméno a titul osoby (osob) zodpovědné za systém kvality;
(d) Označení tlakové nádoby a příslušné normy pro tlakovou nádobu;
(e) Podrobnosti jakéhokoliv odmítnutí schválení podobné žádosti jiným příslušným orgánem;
(f) Identita inspekční organizace pro schválení konstrukčního typu;
(g) Dokumentace o výrobním závodě, jak je specifikována pod 6.2.2.5.3.1; a
(h) Technickou dokumentaci vyžadovanou pro schválení konstrukčního typu, která umožní ověření shody tlakových nádob s požadavky odpovídající normy pro tlakovou nádobu. Technická dokumentace musí pokrýt konstrukci a způsob výroby a musí obsahovat, pokud se týká důležitosti pro stanovení, nejméně následující:
(i) normu pro návrh tlakové nádoby, konstrukční a výrobní výkresy ukazující komponenty a výkresy drobné montáže, pokud existují;
(ii) popisy a vysvětlení nutná pro pochopení výkresů a uvažované použití tlakových nádob
(iii) seznam norem nutný pro úplnou definici výrobního procesu;
(iv) konstrukční výpočty a specifikaci materiálu; a
(v) zkušební zprávy schválení konstrukčního typu, popisující výsledky šetření a testů provedených podle 6.2.2.5.4.9.
- 6.2.2.5.4.4 Počáteční audit podle 6.2.2.5.3.2 bude proveden ke spokojenosti příslušného orgánu.
- 6.2.2.5.4.5 Pokud je výrobci schválení odepřeno, musí příslušný orgán poskytnout pro toto odmítnutí písemně podrobné zdůvodnění.
- 6.2.2.5.4.6 Následně po schválení, budou příslušnému orgánu poskytnuty změny k informaci předané podle 6.2.2.5.4.3 vztahující se k původnímu schválení.
Následná schválení konstrukčního typu
- 6.2.2.5.4.7 Žádost o následné schválení konstrukčního typu musí splňovat požadavky 6.2.2.5.4.8 a 6.2.2.5.4.9, pokud je výrobce vlastníkem počátečního schválení konstrukčního typu. V tomto případě systém kvality výrobce podle 6.2.2.5.3 musel být schválen během počátečního schválení konstrukčního typu a musí být použitelný pro nový návrh.
- 6.2.2.5.4.8 Žádost musí zahrnovat:
(a) Jméno a adresu výrobce, a pokud je žádost předána autorizovanému zástupci i jeho jméno a adresu;
(b) Podrobnosti jakéhokoliv odmítnutí podobné žádosti jiným příslušným orgánem;
(c) Důkaz, že schválení počátečního konstrukčního typu bylo povoleno; a
(d) Technickou dokumentaci, jak je popsána v 6.2.2.5.4.3 (h).
Postup pro schválení konstrukčního typu
- 6.2.2.5.4.9 Inspekční organizace musí:
(a) Přezkoumat technickou dokumentaci, aby ověřila že:
(i) návrh je v souladu s odpovídajícími ustanoveními normy; a
(ii) prototyp byl vyroben podle technické dokumentace a je pro návrh representativní;
(b) Ověřit, že výrobní prohlídky byly provedeny tak, jak je požadováno podle 6.2.2.5.5;
(c) Vybrat tlakové nádoby z prototypové výroby a dohlížet nad zkouškami těchto tlakových nádob, jak se to vyžaduje pro schválení konstrukčního typu;
(d) Provést nebo nechat provést prohlídky a zkoušky specifikované v normě pro tlakovou nádobu, aby se zjistilo, že:
(i) norma byla použita a splněna, a
(ii) postupy použité výrobcem splňují požadavky normy; a
(e) Zajistit, aby různé typy schvalovacích šetření (řízení) a zkoušek byly provedeny správně a úplně.
Po úspěšném provedení zkoušek prototypu a po úspěšném splnění všech použitelných požadavků 6.2.2.5.4 musí být vydán schvalovací certifikát, který bude obsahovat jméno, adresu výrobce, výsledky a závěry šetření (řízení) a data nutná pro identifikaci konstrukčního typu.
Pokud je výrobci schválení odepřeno, musí příslušný orgán poskytnout podrobné písemné zdůvodnění tohoto zamítnutí.
- 6.2.2.5.4.10 Změna schválených konstrukčních typů
Výrobce musí buď:
(a) Informovat vydávající příslušný orgán, o změnách schváleného konstrukčního typu a tam, kde takové změny nepředstavují nový návrh, jak je specifikováno v normě pro tlakovou nádobu; nebo,
(b) Žádat následné schválení konstrukčního typu a tam, kde takové změny představují nový návrh podle odpovídající normy pro tlakovou nádobu. Tento dodatečný návrh musí být dán ve formě rozšíření původního certifikátu konstrukčního návrhu.
- 6.2.2.5.4.11 Na žádost musí příslušný orgán sdělit všem dalším příslušným orgánům informace týkající se schválení konstrukčního typu, změn schválení a odejmutých schválení.
- 6.2.2.5.5 Výrobní prohlídka a certifikace
Všeobecné požadavky
Inspekční organizace, nebo její delegát musí provést prohlídku a certifikaci každé tlakové nádoby. Inspekční organizace vybraná výrobcem pro prohlídku a zkoušení během výroby, musí být rozdílná od inspekční organizace použité pro schvalovací zkoušení konstrukčního typu.
Tam, kde může být ke spokojenosti inspekční organizace předvedeno, že výrobce vyškolil kompetentní inspektory, nezávislé na výrobě, může být prohlídka provedena těmito inspektory. V tomto případě musí výrobce uchovat zprávy o školení inspektorů.
Inspekční organizace musí ověřit, že prohlídky provedené výrobcem a zkoušky provedené na těchto tlakových nádobách, jsou plně v souladu s normou a požadavky RID. Pokud je zjištěn nesoulad v souvislosti s touto prohlídkou a o zkoušení bylo rozhodnuto, tak povolení k provádění prohlídky pro inspektory výrobce může být odebráno.
Výrobce musí po schválení inspekční organizací napsat prohlášení o shodě s certifikovaným typem. Umístění certifikační značky na tlakovou nádobu se považuje za prohlášení, že tlaková nádoba splňuje příslušné normy pro tlakové nádoby a požadavky systému posuzování shody a RID. Inspekční organizace musí umístit certifikační značku nebo deleguje na výrobce, aby umístil certifikační značku a registrační značku inspekční organizace na každou schválenou tlakovou nádobu.
Certifikát shody, podepsaný inspekční organizací a výrobcem, musí být vydán předtím, než-li je tlaková nádoba naplněna.
- 6.2.2.5.6 Záznamy
- 6.2.2.5.1 Definice
- 6.2.2.6 Schválení konstrukčního typu a certifikát o záznamech dodržení shody musí být uchovány u výrobce a u inspekční organizace po dobu nejméně 20 let.
Systém schvalování pro periodickou prohlídku a zkoušku tlakových nádob
- 6.2.2.6.1 Definice
Pro účely tohoto pododdílu:
Schvalovací systém znamená systém příslušného orgánu pro schvalování organizací provádějících vstupní, periodickou prohlídku a zkoušku tlakových nádob (dále uváděných jako „organizace periodické prohlídky a zkoušky"), včetně schválení systému kvality této organizace.
- 6.2.2.6.2 Všeobecné požadavky
- 6.2.2.6.2.1 Příslušný orgán
Příslušný orgán musí vytvořit schvalovací systém, aby zajistil, že periodická prohlídka a zkouška tlakových nádob splňuje požadavky RID. V případech, kdy příslušný orgán, který schvaluje organizaci provádějící periodickou prohlídku a zkoušku tlakové nádoby není příslušným orgánem v zemi schvalující výrobu tlakové nádoby, musí být značení periodické prohlídky a zkoušky schvalující země uvedeno ve značce tlakové nádoby (viz 6.2.2.7).
Příslušný orgán země schválení pro periodickou prohlídku a zkoušku, musí na žádost předložit protistraně v zemi použití důkaz prokazující soulad s tímto systémem schvalování včetně zpráv o periodické prohlídce a zkoušce.
Příslušný orgán země schválení může ukončit platnost schvalovacího certifikátu podle 6.2.2.6.4.1, pokud důkaz prokáže nesoulad se schvalovacím systémem.
- 6.2.2.6.2.2 Příslušný orgán může delegovat svoje funkce ve schvalovacím systému vcelku nebo částečně.
- 6.2.2.6.2.3 Příslušný orgán musí zajistit dostupnost aktuálního seznamu schválených organizací provádějících periodické prohlídky a zkoušky s jejich identifikačními čísly.
Organizace periodické prohlídky a zkoušky
- 6.2.2.6.2.4 Organizace periodické inspekce a zkoušky musí být schválena příslušným orgánem a musí:
(a) Mít personál s organizační strukturou, způsobilý, vyškolený, kompetentní a zručný k uspokojivému výkonu jeho technických funkcí;
(b) Mít přístup k vhodnému a odpovídajícímu vybavení a výstroji;
(c) Pracovat nestranně a být oproštěna od jakéhokoliv vlivu, který by mu v tom mohl bránit;
(d) Zajistit důvěrnost obchodních a vlastnických aktivit výrobce a jiných organizací;
(e) Zachovávat jasnou hranici mezi aktuálními funkcemi inspekční organizace a funkcemi nesouvisejícími;
(f) Používat zdokumentovaný systém kvality podle 6.2.2.6.3;
(g) Požádat o schválení podle 6.2.2.6.4;
(h) Zajistit provádění periodické prohlídky a zkoušky dle 6.2.2.6.5; a
(i) Udržovat účinný a vhodný systém zpráv a uchování dle 6.2.2.6.6.
- 6.2.2.6.2.1 Příslušný orgán
- 6.2.2.6.3 Systém kvality a audit organizace periodické prohlídky a zkoušky
- 6.2.2.6.3.1 Systém kvality
Systém kvality musí obsahovat všechny prvky, požadavky a předpisy přijaté organizací periodické prohlídky a zkoušky. Spravování, postupy a instrukce musí být systematicky a přehledně zdokumentovány písemnou formou.
Systém kvality musí obsahovat:
(a) Popis organizační struktury a odpovědností;
(b) Příslušnou prohlídku a zkoušku, kontrolu kvality, zajištění kvality a instrukce pro činnosti, které budou používány;
(c) Záznamy o kvalitě, jako jsou zprávy o prohlídce, zkušební a kalibrační data a certifikáty;
(d) Posudky managementu na zajištění účinné činnosti systému kvality vzniklé na základě auditů podle 6.2.2.6.3.2;
(e) Postup kontroly dokumentů a jejich revize;
(f) Prostředky ke kontrole neodpovídajících tlakových nádob; a
(g) Školící programy a kvalifikační postupy pro příslušný personál.
- 6.2.2.6.3.2 Audit
Organizace periodické prohlídky o zkoušky a její systém kvality musí být podroben auditu, aby se zjistilo, zdali splňuje požadavky RID ke spokojenosti příslušného orgánu.
Audit musí být proveden jako součást počátečního schvalovacího procesu (viz 6.2.2.6.4.3). Audit může být vyžádán jako součást postupu pro změnu schválení (viz 6.2.2.6.4.6).
Periodické audity musí být provedeny ke spokojenosti příslušného orgánu, aby se zajistilo, že organizace periodické prohlídky a zkoušky stále splňuje požadavky RID.
Organizace periodické prohlídky a zkoušky musí být seznámena s výsledky auditu. Oznámení musí obsahovat všechny závěry auditu a veškeré požadované opravné činnosti.
- 6.2.2.6.3.3 Zachování systému kvality
Organizace periodické prohlídky a zkoušky musí zachovat systém kvality tak, jak byl schválen, aby zůstal odpovídající a účinný.
Organizace periodické prohlídky a zkoušky musí příslušnému orgánu oznámit, že schválený systém kvality je bez jakýchkoliv změn, podle postupu pro změny schvalování uvedené v 6.2.2.6.4.6
- 6.2.2.6.3.1 Systém kvality
- 6.2.2.6.4 Schvalovací proces pro periodické prohlídky a zkoušky První schválení
- 6.2.2.6.4.1 Organizace chtějící vykonávat periodické prohlídky a zkoušky tlakových nádob podle normy pro tlakovou nádobu a RID, musí požádat, získat a uchovat schvalovací certifikát vydaný příslušným orgánem.
Tento písemný souhlas musí být, na požádání, předložen příslušnému orgánu země použití.
- 6.2.2.6.4.2 Žádost musí být podána pro každou organizaci chtějící provádět periodickou prohlídku a zkoušku a musí obsahovat:
(a) Jméno a adresu organizace pro periodické prohlídky a zkoušky, a pokud je žádost předložena autorizovaným zástupcem, jeho jméno a adresu;
(b) Adresu každého zařízení provádějícího periodickou prohlídku a zkoušku;
(c) Jméno a titul osoby (osob) zodpovědné za systém kvality;
(d) Označení tlakových nádob, periodickou prohlídkou a zkušební metodou a příslušnými normami pro tlakové nádoby splňujícími systém kvality;
(e) Dokumentaci každého zařízení, vybavení, a systému kvality, jak je specifikován v 6.2.2.6.3.1;
(f) Záznamy o kvalifikaci a o školení pro periodickou prohlídku a zkoušku a zkušební personál; a
(g) Podrobnosti o jakémkoli zamítnutí schválení podobné žádosti jiným příslušným orgánem.
- 6.2.2.6.4.3 Příslušný orgán musí:
(a) Prověřit dokumentaci, aby ověřil, že postupy jsou v souladu s požadavky odpovídajících norem pro tlakové nádoby a RID; a
(b) Provést audit podle 6.2.2.6.3.2, aby ověřil, zda prohlídky a zkoušky jsou prováděny podle požadavků příslušných norem pro tlakovou nádobu a RID, ke spokojenosti příslušného orgánu.
- 6.2.2.6.4.4 Když byl audit úspěšně proveden a všechny příslušné požadavky 6.2.2.6.4 byly splněny, musí být vydán schvalovací certifikát. Ten musí obsahovat jméno organizace periodické prohlídky a zkoušky, registrovanou značku, adresu každého zařízení a data nezbytná pro identifikaci jejích schvalovacích činností (např. označení tlakových nádob, normy pro periodickou prohlídku a zkušební postupy).
- 6.2.2.6.4.5 Pokud je organizaci pro periodické prohlídky a zkoušky schválení odepřeno, musí příslušný orgán poskytnout písemně podrobné zdůvodnění tohoto odmítnutí.
Modifikace schvalování organizací pro periodickou prohlídku a zkoušku
- 6.2.2.6.4.6 Po schválení, musí organizace periodické prohlídky a zkoušky oznámit vydávajícímu příslušnému orgánu veškeré změny týkající se informace uvedené pod 6.2.2.6.4.2 mající vztah k prvnímu schválení.
Modifikace musí být vyhodnoceny, aby se určilo, zda-li požadavky příslušných norem pro tlakové nádoby a RID budou splněny. Může být vyžádán audit podle 6.2.2.6.3.2. Příslušný orgán musí tyto změny přijmout nebo je písemnou formou zamítnout, a pokud je to nutné, vydat rozšířený schvalovací certifikát.
- 6.2.2.6.4.7 Na žádost musí příslušný orgán sdělit všem dalším příslušným orgánům informace týkající se prvních schválení, změn ve schváleních a odejmutí schválení.
- 6.2.2.6.4.1 Organizace chtějící vykonávat periodické prohlídky a zkoušky tlakových nádob podle normy pro tlakovou nádobu a RID, musí požádat, získat a uchovat schvalovací certifikát vydaný příslušným orgánem.
- 6.2.2.6.5 Certifikace periodické prohlídky a zkoušky
Žádost o značení periodické prohlídky a zkoušky na tlakové nádobě bude považována jako prohlášení, že tlaková nádoba splňuje příslušné normy pro tlakové nádoby a požadavky RID. Organizace periodické prohlídky a zkoušky musí připevnit značku periodické prohlídky a zkoušky, včetně své registrované značky na každou schválenou tlakovou nádobu. (viz 6.2.2.7.7)
Zpráva potvrzující, že tlaková nádoba úspěšně prošla periodickou prohlídkou a zkouškou musí být vydána organizací periodické prohlídky a zkoušky před jejím naplněním.
- 6.2.2.6.6 Zprávy
Organizace periodické prohlídky a zkoušky musí uchovávat zprávy o tlakových nádobách a zkouškách (jak úspěšně prošlých, tak i těch které neprošly) včetně místa zkušebního zařízení po dobu nejméně 15 let.
Vlastník tlakové nádoby musí uchovávat identickou zprávu až do další periodické prohlídky a zkoušky, pokud tlaková nádoba není vyloučena z provozu.
- 6.2.2.6.1 Definice
- 6.2.2.7 Značení UN tlakových nádob pro vícenásobné použití
- POZNÁMKA: Požadavky na UN značení systémů pro ukládání hydridů kovů jsou uvedeny v 6.2.2.9 a požadavky na značení pro UN svazky lahví jsou uvedeny v 6.2.2.10.
- 6.2.2.7.1 UN tlakové nádoby pro vícenásobné použití musí být označeny jasně a čitelně certifikačními provozními a výrobními značkami. Tyto značky musí být na tlakové nádobě trvale připevněny (např. vyraženy, vyryty nebo vyleptány). Označení musí být na rameni, na horním konci nebo na hrdle tlakové nádoby nebo na trvale připojené součásti tlakové nádoby (např. přivařený límec nebo korozi odolná destička přivařená na vnějším plášti kryogenní nádoby). S výjimkou obalového UN symbolu musí být minimální rozměr těchto značek 5 mm pro tlakové nádoby s průměrem větším nebo rovným 140 mm a 2,5 mm pro tlakové nádoby s průměrem menším nežli 140 mm. Minimální rozměr UN symbolu pro balení musí být 10 mm pro tlakové nádoby s průměrem větším nebo rovným 140 mm a 5 mm pro tlakové nádoby s průměrem menším než 140 mm
- 6.2.2.7.2 Budou použita následující certifikační označení:
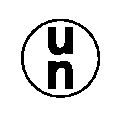
(a) Symbol Spojených národů pro balení.
Tento znak nesmí být použit pro účely jiné nežli k osvědčení, že obal, FIBC, přemístitelná cisterna nebo MEGC splňuje příslušné požadavky kapitol 6.1, 6.2, 6.3, 6.5, 6.6, 6.7 nebo 6.11.
Tento symbol nesmí být použit pro tlakové nádoby, které splňují pouze požadavky 6.2.3 až 6.2.5 (viz 6.2.3.9).
(b) Technická norma (např. ISO 9809-1) použitá pro návrh, výrobu a zkoušení;
(c) Znak identifikující zemi schválení, uvedený rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě2;
- ____________________________________________________________________________________
- POZNÁMKA: Země schválení se rozumí země, která schválila organizaci, která provedla prohlídku jednotlivé nádoby při výrobě.
- 6.2.2.7.3 Budou použita následná provozní označení:
(f) Zkušební tlak v barech, kterému předchází písmena „PH“ a následují písmena „BAR“;
(g) Hmotnost prázdné tlakové nádoby včetně všech trvale připojených integrálních částí (např. hrdlo, kroužek, patní kroužek atd.) v kilogramech následované písmeny „KG“. Tato hmotnost nesmí zahrnovat hmotnost ventilu, čepičky ventilu nebo ochrany ventilu, žádný povlak nebo v případě acetylenu porézní materiál. Hmotnost musí být vyjádřena třemi platnými číslicemi, poslední číslice se zaokrouhluje nahoru. Pro lahve s hmotností menší než 1 kg musí být hmotnost vyjádřena dvěma platnými číslicemi, poslední číslice se zaokrouhluje nahoru. V případě tlakových nádob pro UN číslo 1001 acetylen, rozpuštěný a UN číslo 3374 acetylen, bez rozpouštědla, bude po desetinné čárce nejméně jedno desetinné místo a dvě číslice pro tlakové nádoby menší než 1 kg;
(h) Minimální zaručená tloušťka stěny v mm, následovaná písmeny „MM“. Toto značení se nevyžaduje pro tlakové nádoby s vnitřním objemem menším nebo rovným 1 litr nebo pro kompozitní lahve nebo pro uzavřené kryogenní nádoby;
(i) V případě tlakových nádob pro stlačené plyny, UN číslo 1001 acetylen, rozpuštěný a UN číslo 3374 acetylen, bez rozpouštědla, pracovní tlak v barech, kterému předcházejí písmena „PW“. V případě uzavřených kryogenních nádob nejvyšší povolený provozní tlak předcházejí písmena „MAWP“;
(j) V případě tlakových nádob na zkapalněné plyny a zchlazené zkapalněné plyny, hydraulický vnitřní objem, vyjádřený na tři platné číslice, poslední číslice se zaokrouhluje dolů, po kterém následuje písmeno „L“. Pokud hodnota minimálního nebo jmenovitého hydraulického vnitřního objemu je celé číslo, nemusí být číslice za desetinnou čárkou uvedeny;
(k) V případě tlakových nádob pro UN číslo 1001, acetylen, rozpuštěný, celková hmotnost prázdné tlakové nádoby, připojení a příslušenství, které se během plnění neodnímají, jakýkoliv povlak, porézní materiál, rozpouštědlo a saturační plyn vyjádřené na tři platné číslice, (poslední číslice se zaokrouhluje dolů) následovaná písmeny „KG“. Nejméně jedno desetinné místo musí být za desetinnou čárkou. Pro tlakové nádoby menší než 1 kg, musí být hmotnost vyjádřena na dvě desetinná místa, poslední číslice se zaokrouhluje dolů;
(l) V případě tlakových nádob pro UN číslo 3374 acetylen, bez rozpouštědla, celková hmotnost prázdné tlakové nádoby, připojení a příslušenství, které se během plnění neodnímají, jakýkoliv povlak a porézní materiál vyjádřené na tři platné číslice, poslední číslice zaokrouhlená směrem dolů následovaná písmeny „KG“. Hmotnost musí být vyjádřena nejméně na jedno desetinné místo. Pro tlakové nádoby, jejichž hmotnost je menší než 1 kg, musí být hmotnost vyjádřena na dvě desetinná místa, poslední číslice se zaokrouhluje směrem dolů;
- 6.2.2.7.4 Budou použita následná výrobní značení:
(m) Označení závitu lahve (např. 25E). Tato značka se nevyžaduje pro uzavřené kryogenní nádoby;
(n) Značka výrobce registrovaná příslušným orgánem. Pokud země výroby není stejná jako země schválení, musí značce výrobce předcházet značka identifikující zemi výroby, uvedená rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě2. Značka země a značka výrobce musí být odděleny mezerou nebo lomítkem;
(o) Sériové číslo přidělené výrobcem;
(p) V případě ocelových tlakových nádob a kompozitních tlakových nádob s ocelovou vložkou, určených pro přepravu plynů s rizikem vodíkového zkřehnutí, písmeno „H“ udávající snášenlivost oceli (viz ISO 11114-1:2012);
(q) Pro kompozitní lahve a trubky, které mají omezenou provozní životnost, je nápis “KONEČNÝ“, následuje zobrazení provozní živostnosti jako rok (čtyři číslice), následovaný měsícem (dvě číslice), oddělené lomítkem (tj. "/");
(r) Pro kompozitní lahve a trubky, které mají omezenou provozní životnost vyšší než 15 let, a pro kompozitní lahve a trubky, které mají neomezenou provozní životnost, je nápis “SERVIS“, následuje zobrazení data 15 let od data výroby (původní inspekce) zobrazen jako rok (čtyři číslice), následovaný měsícem (dvě číslice), oddělené lomítkem (tj. "/");
- POZNÁMKA: V okamžiku kdy původní konstrukční typ prošel požadavky zkušebního programu provozní životnosti, v souladu s 6.2.2.1.1 POZNÁMKA 2 nebo 6.2.2.1.2 POZNÁMKA 2, budoucí výroba již nevyžaduje toto původní značku provozní životnosti. Původní značka provozní životnosti Počáteční životnost značka musí být nečitelná na lahvích a trubkách konstrukčního typu, který splnil požadavky zkušebního programu provozní životnosti.
- 6.2.2.7.5 Výše uvedená značení musí být umístěna ve třech skupinách:
- - Výrobní značky budou v horní skupině a musí se objevit následně v pořadí uvedeném v 6.2.2.7.4 kromě u značek popsaných v 6.2.2.7.4 (q) a (r) které musí být v těsné blízkosti značek periodických inspekcí a zkušebních značek podle 6.2.2.7.7.
- - Provozní značky podle 6.2.2.7.3 musí být ve skupině uprostřed a zkušební tlak (f) musí být bezprostředně za pracovním tlakem (i), pokud je předepsán.
- - Certifikační značky musí být ve spodní skupině a musí být uvedeny v pořadí daném v 6.2.2.7.2
Následující příklad je použitelný pro značení lahve.
- 6.2.2.7.6 Ostatní značení jsou povolena na jiných plochách mimo boční stěny za předpokladu, že jsou umístěna na málo namáhaných plochách a ne v rozměrech a do hloubky, které by mohly způsobit škodlivé koncentrace napětí. V případě uzavřených kryogenních nádob, může být toto značení na oddělené destičce připevněné k vnějšímu plášti. Taková značení nesmějí být v rozporu s povinným značením.
- 6.2.2.7.7 Navíc k předchozímu značení musí být každá nádoba určená pro vícenásobné použití, která splňuje požadavky periodické prohlídky a zkoušky, podle 6.2.2.4 opatřena značením uvádějícím:
(a) Označení určující zemi pověřující organizaci periodickou prohlídku a zkouškou uvedené rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě3. Tato značka se nevyžaduje, pokud je tato organizace schválena příslušným orgánem země schvalující výrobu;
(b) Registrovanou značku organizace pověřenou příslušným orgánem pro provádění technických prohlídek a zkoušky;
(c) Datum periodické prohlídky a zkoušky, rok, (dvě číslice), následované měsícem (dvě číslice) oddělené lomítkem (např. „/“). Pro označení roku je možno použít čtyři číslice.
Výše uvedené znaky se objeví v následujícím pořadí.
- 6.2.2.7.8 Pro acetylenové lahve, se souhlasem příslušného orgánu, mohou být data většiny nedávných periodických prohlídek a značka organizace periodické prohlídky, vyraženy na prstenci upevněném na lahvi pomocí ventilu. Prstenec musí být umístěn tak, aby mohl být odstraněn pouze odpojením ventilu od lahve.
- 6.2.2.7.9 (Vypuštěno)
- 6.2.2.8 Značení UN tlakových lahví pro jedno použití
- 6.2.2.8.1 UN tlakové lahve pro jedno použití musí být zřetelně a viditelně označeny certifikací a specifickým označením pro plynovou nebo tlakovou nádobu. Tyto značky musí být trvale připevněny (např. nastříkány pomocí šablony, vyraženy, vyryty nebo vyleptány) na tlakové nádobě. S výjimkou použití šablony, musí být značky na rameni, horním konci nebo na hrdle tlakové nádoby nebo na trvale připevněné součásti tlakové nádoby (např. přivařeném límci). S výjimkou obalového symbolu UN a nápisu „ZNOVU NEPLNIT“, musí být minimální rozměr značek 5 mm pro tlakové nádoby o průměru větším nebo rovným 140 mm a 2,5 mm pro tlakové nádoby o průměru menším než 140 mm. Minimální rozměr obalového symbolu UN musí být 10 mm pro tlakové nádoby o průměru větším nebo rovným 140 mm a 5 mm pro tlakové nádoby o průměru menším než 140 mm. Nejmenší rozměr nápisu „ZNOVU NEPLNIT“ musí být 5 mm.
- 6.2.2.8.2 Značky uvedené v 6.2.2.7.2 až 6.2.2.7.4 musí být použity s výjimkou (g), (h) a (m). Sériové číslo (o) může být nahrazeno číslem šarže. Navíc, slova „ZNOVU NEPLNIT“ se vyžadují s velikostí písmen nejméně 5 mm na výšku.
- 6.2.2.8.3 Požadavky 6.2.2.7.5 se použijí.
- POZNÁMKA: Pro tlakové lahve na jedno použití je možno, kvůli jejich rozměru, nahradit tyto trvalé značky štítkem.
- 6.2.2.8.4 Jiná značení se povolují za předpokladu, že jsou provedena na plochách s nízkým napětím mimo boční stěny a nemají takový rozměr, aby mohly způsobit škodlivé koncentrace napětí. Takové značky nesmějí být v rozporu s povinným označením.
(d) Identifikační značka nebo cejch inspekční organizace, která je u příslušného orgánu v zemi schvalující značení zaregistrována;
(e) Datum první prohlídky, rok (čtyři číslice) následované měsícem (2 číslice) oddělené lomítkem (např. „/“);
- 6.2.2.9 UN značení zásobníkových systémů hydridu kovu
- 6.2.2.9.1 UN zásobníkové systémy hydridu kovu musí být označeny jasně a čitelně níže uvedenými značkami. Tyto značky musí být na zásobníkovém systému hydridu kovu trvale připevněny (např. vyraženy, vyryty nebo vyleptány). Značky musí být na rameni, na horním konci nebo na hrdle zásobníkového systému hydridu kovu nebo na trvale připojené součásti zásobníkového systému hydridu kovu. S výjimkou obalového UN symbolu musí být minimální rozměr těchto značek 5 mm pro zásobníkové systémy hydridu kovu s průměrem větším nebo rovným 140 mm a 2,5 mm pro zásobníkové systémy hydridu kovu s průměrem menším než 140 mm. Minimální rozměr UN symbolu na obal musí být 10 mm pro zásobníkové systémy hydridu kovu s průměrem větším nebo rovným 140 mm a 5 mm pro zásobníkové systémy hydridu kovu s průměrem menším než 140 mm.
- 6.2.2.9.2 Musí být použity následující značky:
(a) Symbol Spojených národů pro balení;
Tento znak nesmí být použit pro jiné účely než pro osvědčení, že obal, FIBC, přemístitelná cisterna nebo MEGC splňuje příslušné požadavky kapitol 6.1, 6.2, 6.3, 6.5, 6.6, 6.7 nebo 6.11.
(b) “ISO 16111“ (technická norma používaná pro typ, výrobu a zkoušení);
(c) Znak identifikující zemi schválení, uvedený rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě4;
- POZNÁMKA: Zemí schválení se rozumí země, která schválila organizaci, která provedla prohlídku jednotlivé nádoby při výrobě.
- e) Datum vstupní inspekce, rok (čtyři číslice) následně měsíc (2 číslice) oddělené lomítkem (např.„/“);
(d) Identifikační značka nebo razítko inspekční organizace, která je zaregistrována u příslušného orgánu v zemi schvalujícího značení;
(f) Zkušební tlak nádob v barech, kterému předchází písmena „PH“ a následují písmena „BAR“;
(g) Jmenovitý tlak naložených skladovacích systémů hydridů kovů v barech, kterému předchází písmena „RCP“ a následují písmena „BAR“;
(h) Značka výrobce registrovaná příslušným orgánem. Pokud země výroby není totožná se zemí schválení, musí značce výrobce předcházet značka identifikující zemi výroby, uvedená rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě4. Značka země a značka výrobce musí být odděleny mezerou nebo lomítkem;
(i) Sériové číslo přidělené výrobcem;
(j) V případě ocelových nádob a kompozitních nádob s ocelovou vložkou, písmeno „H“ udávající snášenlivost oceli (viz ISO 11114-1:2012); a
(k) V případě zásobníkových systémů hydridu kovu, které mají omezenou životnost, datum ukončení životnosti, označené písmeny „FINAL“ následované rokem (čtyři číslice) a následované měsícem (dvě číslice) oddělené lomítkem (např. „/“)
Certifikační značky výše stanovené v (a) až (e) musí být uváděny ve stanoveném pořadí. Zkušební tlak (f) musí předcházet jmenovitému tlaku při naložení (g). Značky výrobce, výše stanovené v (h) až (k) musí být uváděny ve stanoveném pořadí.
- 6.2.2.9.3 Ostatní značky jsou povoleny, pod podmínkou, že jsou provedena na plochách s nízkým napětím mimo boční stěny a nemají takový rozměr, aby mohly způsobit škodlivé koncentrace napětí. Takové značky nesmí být v rozporu s povinným označením.
- 6.2.2.9.4 Navíc k předchozímu značení musí být každý zásobníkový systém hydridu kovu, který splňuje požadavky periodické prohlídky a zkoušky, podle 6.2.2.4 opatřen značením uvádějícím:
(a) Značka určující zemi, která pověřuje organizaci periodickou inspekcí a zkouškou, uvedená rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě4. Tato značka se nevyžaduje, pokud je tato organizace schválena příslušným orgánem země schvalující výrobu;
(b) Registrovanou značku organizace pověřenou příslušným orgánem pro provádění periodických inspekcí a zkoušek;
(c) Datum periodické inspekce a zkoušky, rok, (dvě číslice), následně měsíc (dvě číslice) oddělené lomítkem (např. „/“). Pro označení roku je možno použít čtyři číslice.
Výše uvedené značky musí být uváděny ve stanoveném pořadí
- 6.2.2.10 Značení UN svazků lahví
- 6.2.2.10.1 Jednotlivé lahve ve svazku lahví musí být označeny v souladu s 6.2.21.
- 6.2.2.10.2 Opakovaně plnitelné UN svazky lahví musí být zřetelně a čitelně označeny certifikačními, provozními a výrobními značkami. Tyto značky musí být trvale provedeny (například razítko, vyrytí nebo vyleptání) na desce trvale připevněné k rámu svazku lahví. S výjimkou UN symbolu balení musí být minimální rozměr těchto značek 5 mm. Minimální velikost UN symbolu balení musí být 10 mm.
- 6.2.2.10.3 Použij í se následující značky:
(a) Certifikační značky specifikované v 6.2.2.7.2 (a), (b), (c), (d) a (e);
(b) Provozní značky specifikované v 6.2.2.7.3 (f), (i), (j) a celková hmotnost rámu svazku a všech trvale připojených částí (lahve, potrubí, armatury a ventily). Svazky určené pro přepravu acetylenu UN 1001, rozpuštěného a UN 3374 acetylenu, bez rozpouštědla musí mít uvedenou hmotnost obalu, jak je specifikováno v bodu B.4.2 normy ISO 10961:2010; a
(c) Výrobní značky specifikované v 6.2.2.7.4 (n), (o) a případně (p).
- 6.2.2.10.4 Značky musí být umístěny ve třech skupinách:
(a) Výrobní značky musí být v horním seskupení a musí být uvedeny za sebou v pořadí uvedeném v 6.2.2.10.3 (c);
(b) Provozní značky v 6.2.2.10.3 (b) musí být ve středním seskupení a provozní značce uvedené v 6.2.2.7.3 (f) musí bezprostředně předcházet provozní značka uvedená v 6.2.2.7.3 (i), přičemž poslední uvedená je povinná;
(c) Certifikační značky musí být ve spodní skupině a musí být uvedeny za sebou v pořadí uvedeném v 6.2.2.10.3 (a);
- 6.2.2.11 Ekvivalentní postupy pro stanovení shody a periodické prohlídky a zkoušky
Pro UN tlakové nádoby se považují požadavky podle 6.2.2.5 a 6.2.2.6 za splněné, pokud se použijí následující postupy:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Příslušný orgán Inspekční organizace Výrobce Zkušební laboratoř První schválení konstrukčního typu Následná schválení konstrukčního typu Postup pro schválení konstrukčního typu Všeobecné požadavky Systém schvalování pro periodickou prohlídku a zkoušku tlakových nádob Organizace periodické prohlídky a zkoušky Modifikace schvalování organizací pro periodickou prohlídku a zkoušku Postup Příslušná organizace Typ schválení (1.8.7.2) Xa Dohled nad výrobou (1.8.7.3) Xa nebo IS První prohlídka a zkouška (1.8.7.4) Xa nebo IS Periodická prohlídka (1.8.7.5) Xa nebo Xb nebo IS Xa znamená příslušný orgán, jeho zástupce, nebo inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovaný podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A.
Xb znamená inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ B
IS znamená vnitřní inspekční službu žadatele pod dohledem inspekční organizace dle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A. Vnitřní inspekční služba musí být nezávislá na postupu návrhu, výrobních operacích a opravách (údržbě).
- 6.2.3 Všeobecné požadavky na tlakové nádoby bez UN
- 6.2.3.1 Výroba a konstrukce
- 6.2.3.1.1 Tlakové nádoby a jejich uzávěry nenavržené, nezkonstruované, nekontrolované, neodzkoušené a neschválené podle požadavků 6.2.2 musí být navrženy, zkonstruovány kontrolovány, odzkoušeny a schváleny podle všeobecných požadavků 6.2.1 doplněných nebo upravených podle požadavků tohoto oddílu a těch uvedených v 6.2.4 nebo 6.2.5.
- 6.2.3.1.2 Kdykoliv je to možné, musí být tloušťka stěny stanovena výpočtem, pokud je to potřeba experimentální analýzou napětí. Jinak může být tloušťka stěny stanovena experimentálně.
K zajištění bezpečnosti tlakové nádoby musí být použity příslušné výpočty při návrhu tlakového pláště a podpůrných komponent.
Minimální tloušťka stěny k odolání tlaku musí být vypočtena se zvláštním zřetelem na:
- - vypočtené tlaky, které nesmí být menší než zkušební tlak;
- - vypočtené teploty dovolující vhodné limity bezpečnosti;
- - maximální napětí a koncentrace špičkového napětí, tam, kde je to nutné;
- - faktory spojené s vlastnostmi materiálu.
- 6.2.3.1.3 Pro svařené tlakové nádoby, mohou být použity pouze kovy s kvalitní svařitelností, jejichž rázová pevnost při teplotě okolí - 20 °C, může být zaručena.
- 6.2.3.1.4 Pro uzavřené kryogenní nádoby pevně stanovená rázová pevnost podle 6.2.1.1.8.1 bude odzkoušena tak, jak je to stanoveno v 6.8.5.3.
- 6.2.3.1.5 Láhve na acetylen nesmějí být opatřeny tavnými zátkami.
- 6.2.3.2 (Vyhrazeno)
- 6.2.3.3 Provozní výstroj
- 6.2.3.3.1 Provozní výstroj musí splňovat 6.2.1.3.
- 6.2.3.3.2 Otvory
Tlakové sudy mohou být vybaveny otvory pro plnění a vyprazdňování a dalšími otvory určenými pro měřiče hladiny, měřiče tlaku nebo odpouštěcí zařízení. Počet otvorů musí být udržován na minimu v souladu s bezpečností práce. Tlakové sudy mohou být vybaveny rovněž otvorem pro prohlídku, který musí být uzavřen účinným uzávěrem.
- 6.2.3.3.3 Výstroj (příslušenství)
(a) Pokud jsou lahve vybaveny zařízením proti válení, nesmí být toto zařízení integrální částí čepičky ventilu;
(b) Tlakové sudy schopné válení musí být vybaveny valivými obručemi, nebo být jinak chráněny proti nebezpečí v důsledku válení (např. korozi odolným kovem nastříkaným na povrch tlakové nádoby);
(c) Svazky lahví musí být vybaveny vhodným příslušenstvím (zařízením) umožňujícím bezpečnou manipulaci a přenášení;
(d) Pokud jsou instalovány měřiče hladiny, měřiče tlaku nebo uvolňovacího zařízení, musí být chráněny stejným způsobem, jak se to vyžaduje pro ventily v 4.1.6.8.
- 6.2.3.4 První prohlídka a zkouška
- 6.2.3.4.1 Nové tlakové nádoby musí být podrobeny zkoušení a prohlídce v průběhu výroby a po výrobě podle požadavků 6.2.1.5.
- 6.2.3.4.2 Specifické ustanovení použitelné pro tlakové nádoby z hliníkových slitin
(a) Navíc k první prohlídce požadované podle 6.2.1.5.1 je nutné zkoušet kvůli možné vnitrokrystalické korozi vnitřní stěny tlakových nádob vyrobených z hliníkové slitiny obsahující měď, nebo z hliníkové slitiny používajících hořčík a mangan pokud je obsah manganu je větší než 3.5 % nebo obsah manganu pokud je nižší než 0.5 %;
(b) V případě slitiny hliník/měď musí být zkouška provedena výrobcem, v době schvalování nové slitiny příslušným orgánem; během výroby bude potom zkouška opakována pro každé lití slitiny;
(c) V případě slitiny hliník/hořčík bude zkouška provedena výrobcem, v době schvalování nové slitiny a mimo výrobní proces příslušným orgánem. Během výroby musí být potom zkouška opakována pro každou změnu ve složení slitiny.
- 6.2.3.5 Periodická prohlídka a zkouška
- 6.2.3.5.1 Periodická prohlídka a zkouška musí být v souladu s 6.2.1.6.
- POZNÁMKA 1: Se souhlasem příslušného orgánu země, která vydala tento typ schválení, může být nahrazena zkouška hydraulickým tlakem každé svařované ocelové nádoby určené pro přepravu plynů UN číslo 1965, uhlovodíky plynné směs, zkapalněná, jinde nejmenovaná, s objemem pod 6.5 l jinou zkouškou zajišťující stejnou úroveň bezpečnosti.
- POZNÁMKA 2: Kontrola bezešvých ocelových lahví a potrubí z 6.2.1.6.1 (b) a hydraulická tlaková zkouška z 6.2.1.6.1 (d) mohou být nahrazeny postupem, který odpovídá EN ISO 16148:2016 “Lahve na plyny – Znovu plnitelné ocelové bezešvé lahve na plyny a potrubí - Kontrola metodou akustické emise (AT) a následná ultrazvuková kontrola (UT) pro periodické inspekce a zkoušení.
- POZNÁMKA 3: Kontrola z 6.2.1.6.1 (b) a hydraulická tlaková zkouška z 6.2.1.6.1 (d) mohou být nahrazeny ultrazvukovou kontrolou v souladu s EN 1802:2002 pro bezešvé lahve na plyny z hliníkových slitin a v souladu s EN 1968:2002 + A1:2005 pro bezešvé ocelové lahve na plyny.
- 6.2.3.5.2 Uzavřené kryogenní nádoby musí být předmětem pravidelných kontrol a zkoušek v souladu s periodicitou definovanou v pokynu pro balení P203 (8) (b) odstavce 4.1.4.1, v souladu s následujícími ustanoveními:
(a) Kontrola vnějšího stavu nádoby a ověřování zařízení a vnější značky;
(b) Zkouška těsnosti.
- 6.2.3.1 Výroba a konstrukce
- 6.2.3.6 Schvalování tlakových nádob
- 6.2.3.6.1 Postupy pro stanovení shody a periodické prohlídky oddílu 1.8.7 musí být provedeny příslušnou organizací podle následující tabulky:
Požadavky na konstrukci a zkoušení tlakových nádob, aerosolových rozprašovačů, malých nádobek obsahujících plyn (plynové kartuše) a palivové článkové kartuše obsahující zkapalněný hořlavý plyn Příslušný orgán Inspekční organizace Výrobce Zkušební laboratoř První schválení konstrukčního typu Následná schválení konstrukčního typu Postup pro schválení konstrukčního typu Všeobecné požadavky Systém schvalování pro periodickou prohlídku a zkoušku tlakových nádob Organizace periodické prohlídky a zkoušky Modifikace schvalování organizací pro periodickou prohlídku a zkoušku Postup Příslušná organizace Typ schválení (1.8.7.2) Xa Dohled nad výrobou (1.8.7.3) Xa nebo IS První prohlídka a zkouška (1.8.7.4) Xa nebo IS Periodická prohlídka (1.8.7.5) Xa nebo Xb nebo IS Pro opakovaně plnitelné tlakové nádoby, posouzení shody ventilů a jiných demontovatelných příslušenství mající přímou bezpečnostní funkci může být provedeno po oddělení od nádob a postup pro stanovení shody musí být nejméně tak přísný, jako ten, který podstoupila tlaková nádoba, ke které jsou připojeny.
Xa znamená příslušný orgán, jeho zástupce nebo inspekční organizaci dle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A.
Xb znamená inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ B
IS znamená vnitřní inspekční službu žadatele pod dohledem inspekční organizace podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A. Inspekční služba uvnitř musí být nezávislá na procesu návrhu, výrobních operacích a údržbě.
- 6.2.3.6.2 Pokud země schválení není smluvním státem RID nebo smluvní stranou ADR, musí být příslušným orgánem uvedeným v 6.2.1.7.2 příslušný orgán smluvního státu RID nebo smluvní strany ADR.
- 6.2.3.6.1 Postupy pro stanovení shody a periodické prohlídky oddílu 1.8.7 musí být provedeny příslušnou organizací podle následující tabulky:
- 6.2.3.7 Požadavky na výrobce
- 6.2.3.7.1 Musí být splněny odpovídající požadavky uvedené v 1.8.7.
- 6.2.3.8 Požadavky na inspekční organizace
Musí být splněny požadavky uvedené v 1.8.6.
- 6.2.3.9 Značení tlakových nádob pro vícenásobné použití
- 6.2.3.9.1 Označení musí být v souladu s pododdílem 6.2.2.7 s následujícími obměnami.
- 6.2.3.9.2 UN znak pro obaly, specifikovaný v 6.2.2.7.1 (a) a ustanovení v 6.2.2.7.4 (q) a (r) se nesmí používat.
- 6.2.3.9.3 Požadavky 6.2.2.7.3 (j) musí být nahrazeny následovně:
(j) Hydraulický vnitřní objem tlakové nádoby v litrech následována písmenem „L“. V případě tlakových nádob pro zkapalněné plyny musí být hydraulický vnitřní objem v litrech vyjádřen třemi platnými číslicemi, poslední se zaokrouhluje dolů. Pokud je hodnota minimálního nebo hydraulického vnitřního objemu celé číslo, je možno číslice za desetinnou čárkou vynechat.
- 6.2.3.9.4 Značky specifikované v 6.2.2.7.3 (g) a (h) a 6.2.2.7.4 (m) nejsou vyžadovány pro tlakové nádoby pro UN číslo 1965 uhlovodíky plynné směs, zkapalněná, jinde nejmenovaná.
- 6.2.3.9.5 Pokud se označuje datum podle 6.2.2.7.7 (c), nemusí být udán měsíc pro plyny, mající interval mezi periodickými inspekcemi 10 let nebo více (viz pokyny pro balení P 200 a P 203 podle 4.1.4.1).
- 6.2.3.9.6 V souladu s 6.2.2.7.7 mohou být značky vyryty na prstenec z vhodného materiálu připevněný k lahvi, když je nainstalován ventil a který je odnímatelný pouze odpojením ventilu od lahve.
- 6.2.3.9.7 Značení svazků láhví
- 6.2.3.9.7.1 Jednotlivé láhve ve svazku musí být značeny podle 6.2.3.9.1 až 6.2.3.9.6.
- 6.2.3.9.7.2 Značení svazků lahví musí odpovídat ustanovením uvedeným v 6.2.2.10.2 a 6.2.2.10.3, s výjimkou toho, že se nepoužije znak Spojených národů pro obaly, uvedený v 6.2.2.7.2 (a).
- 6.2.3.9.7.3 Navíc k předchozímu značení musí být každý svazek lahví, který splňuje požadavky na periodické inspekce a zkoušky uvedené v 6.2.4.2, opatřen značením, které sestává z těchto údajů:
(a) Písmeno (a) identifikující zemi, která pověřila organizaci k provádění periodických inspekcí a zkoušek, uvedené rozlišovací značkou používanou pro motorová vozidla v mezinárodní silniční dopravě5. Tato značka se nevyžaduje, je-li organizace schválena příslušným orgánem země schvalující výrobu;
(b) Registrační značka organizace pověřené příslušným orgánem k provádění periodických inspekcí a zkoušek;
(c) Datum periodické inspekce a zkoušky, rok (dvě číslice) následovaný měsícem (dvě číslice) a oddělený lomítkem (např. „/“). K uvedení roku smějí být použity čtyři číslice.
Výše uvedené údaje musí být vyznačeny ve stanoveném pořadí, buď na štítku specifikovaném v 6.2.2.10.2, nebo na odděleném štítku trvale připevněném k rámu svazku lahví.
- 6.2.3.10 Značení tlakových nádob pro jedno použití
- 6.2.3.10.1 Označení musí být v souladu s 6.2.2.8 s výjimkou, že obalový symbol Spojených národů specifikovaný v 6.2.2.7.2 (a) nesmí být použit.
- 6.2.3.11 Záchranné tlakové nádoby
- 6.2.3.11.1 Pro umožnění bezpečné manipulace a likvidace tlakových nádob přepravovaných uvnitř záchranné tlakové nádoby, může konstrukce obsahovat zařízení, které se jinak nepoužívá pro láhve nebo tlakové sudy, jako jsou ploché hlavy, zařízení pro rychlé otevření a otvory ve válcové části.
- 6.2.3.11.2 Pokyny pro bezpečnou manipulaci a používání záchranné tlakové nádoby musí být jasně uvedeny v dokumentaci k žádosti příslušnému orgánu země schválení a musí tvořit součást osvědčení o schválení. V osvědčení o schválení musí být uvedeny tlakové nádoby schválené pro přepravu v záchranné tlakové nádobě. Musí být rovněž uveden seznam konstrukčních materiálů všech částí, které mohou být v kontaktu s nebezpečnými věcmi.
- 6.2.3.11.3
- 6.2.3.11.4 Kopie osvědčení o schválení musí být dodaná výrobcem vlastníkovi záchranné tlakové nádoby.
Značení záchranných nádob podle 6.2.3 musí být stanoveno příslušným orgánem země schválení, přičemž se musí brát v úvahu ustanovení odstavce 6.2.3.9 o vhodném značení, jak je to náležité. Značka musí obsahovat hydraulický vnitřní objem a zkušební tlak záchranné tlakové nádoby.
- 6.2.4 Požadavky na tlakové nádoby neoznačené UN, vyrobené, konstruované a zkoušené podle doporučených norem
- POZNÁMKA: Osoby nebo organizace určené v normách jako zodpovědné podle RID musí splňovat požadavky RID.
- 6.2.4.1 Typ, konstrukce a první inspekce a zkouška
Certifikáty schváleného typu musí být vydány v souladu s oddílem 1.8.7. Normy doporučené v níže uvedené tabulce musí být použity pro vydání povolení typu, jak je stanoveno ve sloupci (4), aby byly splněny. Normy musí být použity v souladu s 1.1.5. Sloupec (5) uvádí nejzazší data, kdy musí být současná povolení typu zrušena v souladu s 1.8.7.2.4; pokud zde žádné údaje nejsou, povolení typu zůstává v platnosti do doby jeho vypršení.
Od 1. ledna 2009 je použití doporučených norem povinné. Výjimkami se zabývá oddíl 6.2.5.
Pokud je v seznamu více než jedna norma jako povinná pro použití stejných požadavků, musí být použita pouze jedna z nich, ale v úplném znění, pokud není specifikováno jinak v tabulce níže.
Rozsah platnosti každé normy je specifikován v ustanovení o rozsahu platnosti, pokud není v níže uvedené tabulce uvedeno jinak.