| Reference | Název | Použitelnost pro výrobu |
|---|---|---|
| ISO 9809-1:1999 | Plynové láhve – Opakovaně plnitelné bezešvé ocelové plynové láhve – Konstrukce, výroba a zkoušení – Část 1: Kalené a temperované ocelové láhve s pevností v tahu menší než 1100 MPa | Do 31.12.2018 |
| POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3 této normy nesmí být použita pro UN láhve. | ||
| ISO 9809-1:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa | Až do odvolání |
| ISO 9809-2:2000 | Lahve na plyny – Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 2: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu 1 100 MPa nebo větší | Do 31.12.2018 |
| ISO 9809-2:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 2: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu 1 100 MPa nebo větší | Až do odvolání |
| ISO 9809-3:2000 | Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve -Konstrukce, výroba a zkoušení - Část 3: Normalizované ocelové láhve | Do 31.12.2018 |
| ISO 9809-3:2010 | Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli | Až do odvolání |
| ISO 7866:1999 | Plynové láhve - Opakovaně plnitelné bezešvé plynové láhve ze slitiny hliníku-Konstrukce, výroba a zkoušení | Do 31.12.2020 |
| POZNÁMKA: Poznámka týkající se F faktoru v oddílu 1.2 této normy nesmí být použita pro UN láhve. Slitina hliníku 6351A - T6 nebo ekvivalentní není dovolena. | ||
| ISO 7866:2012 | Plynové láhve – Opakovaně plnitelné bezešvé plynové láhve ze slitiny hliníku – Konstrukce, výroba a zkoušení | Až do odvolání |
| POZNÁMKA: Slitina hliníku 6351A nebo ekvivalentní nesmí být použita | ||
| ISO 4706:2008 | Plynové láhve – Opakovaně plnitelé svařované ocelové láhve – zkušební tlak 60 barů a nižší | Až do odvolání |
| ISO 18172-1:2007 | Plynové láhve – Opakovaně plnitelé svařované nerezové ocelové láhve – Část 1: Zkušební tlak 6 MPa a nižší | Až do odvolání |
| ISO 20703:2006 | Plynové láhve – Opakovaně plnitelé plynové láhve ze slitiny hliníku – Konstrukce, výroba a zkoušení | Až do odvolání |
| ISO 11118:1999 | Plynové láhve – Kovové plynové láhve pro jedno použití – Specifikace a zkušební metody | Až do odvolání |
| ISO 11119-1:2002 | Plynové láhve kompozitní konstrukce– Specifikace a zkušební metody – Část 1: Kompozitní plynové láhve ovinuté obručí | Až do odvolání |
| ISO 11119-2:2002 | Plynové láhve kompozitní konstrukce - Specifikace a zkušební metody - Část 2: Plně ovinuté, vláknem vyztužené kompozitní plynové láhve s kovovými vložkami podílejícími se na zátěži | Až do odvolání |
| ISO 11119-3:2002 | Plynové láhve kompozitní konstrukce - Specifikace a zkušební metody - Část 3: Plně ovinuté, vláknem vyztužené kompozitní plynové láhve s kovovými nebo nekovovými vložkami nepodílejícími se na zátěži | Až do odvolání |
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYNKAPITOLA 6.2
- 6.2.1 Všeobecné požadavky
- 6.2.1.1 Konstrukce a výroba
- 6.2.1.1.1 Tlakové nádoby a jejich uzávěry musí být zkonstruovány, vyrobeny, odzkoušeny a vybaveny takovým způsobem, aby vydržely všechny podmínky, včetně únavy, kterým budou vystaveny během normálních podmínek přepravy a používání.
- 6.2.1.1.2 (Vyhrazeno)
- 6.2.1.1.3 V žádném případě nesmí být minimální tloušťka stěny menší nežli ta, která je specifikovaná v technických normách pro konstrukci a výrobu.
- 6.2.1.1.4 Pro svařované tlakové nádoby se smějí použít pouze kovy dobře svařitelné.
- 6.2.1.1.5 Zkušební tlak láhví, trubkových nádob, tlakových sudů a svazků láhví musí splňovat pokyn pro balení P200 pododdílu 4.1.4.1 nebo pro chemikálie pod tlakem pokyn pro balení P206 pododdílu 4.1.4.1. Zkušební tlak pro uzavřené kryogenní nádoby musí splňovat podmínky pokynu pro balení P203 pododdílu 4.1.4.1. Zkušební tlak zásobníkového systému s hydridem kovu musí splňovat podmínky pokynu pro balení P 205 pododdílu 4.1.4.1. Zkušební tlak láhve na adsorbovaný plyn musí být v souladu s pokyny pro balení P208 podle 4.1.4.1.
- 6.2.1.1.6 Tlakové nádoby uspořádané do svazků musí být strukturálně podepřeny a musí držet pohromadě jako jednotka. Tlakové nádoby musí být zabezpečeny způsobem, který zabraňuje v pohybu ve vztahu ke strukturálnímu uspořádání a k pohybu, který by měl za následek vznik lokálních koncentrací nebezpečných napětí. Různá příslušenství (např. sběrné potrubí, ventily a měřiče tlaku) musí být zkonstruována a vyrobena tak, aby byla chráněna před poškozením nárazem a před silami, kterým jsou při přepravě normálně vystavena. Sběrná a rozdělovací potrubí musejí mít nejméně stejný zkušební tlak jako láhve. Pro toxické zkapalněné plyny, musí mít každá tlaková nádoba izolační ventil, který zajistí, že každá tlaková nádoba může být plněna samostatně a dále zaručí, že během přepravy nedojde ke vzájemné výměně obsahu tlakových nádob.
- POZNÁMKA: Toxické zkapalněné plyny mají klasifikační kódy 2T,2TF, 2TC, 2TO, 2TFC nebo 2TOC.
- 6.2.1.1.7 Je třeba se vyvarovat styku rozdílných kovů, který může mít za následek poškození vlivem galvanického působení.
- 6.2.1.1.8 Dodatečné požadavky na konstrukci uzavřených kryogenních nádob pro hluboce zchlazené zkapalněné plyny.
- 6.2.1.1.8.1 Mechanické vlastnosti použitého kovu musí být stanoveny pro každou tlakovou nádobu; rovněž musí být stanovena vrubová houževnatost a koeficient ohybu.
- POZNÁMKA: Pro vrubovou houževnatost jsou detaily zkušebních požadavků, které je možno použít, uvedeny v 6.8.5.3.
- 6.2.1.1.8.2 Tlakové nádoby musí být tepelně izolovány. Tepelná izolace musí být chráněna proti nárazu pomocí izolačního pláště. Jestliže prostor mezi tlakovou nádobou a izolačním pláštěm je zbaven vzduchu (vakuová izolace) musí být plášť zkonstruován tak, aby bez trvalé deformace vydržel vnější tlak nejméně 100 kPa (1 bar), vypočtený podle uznaného technického kódu, nebo vypočtený kritický tlak, při kterém dojde ke zhroucení, ne menší než 200 kPa (2 bary) přetlaku. Jestliže je plášť uzavřený tak, že je plynotěsný (např. v případě vakuové izolace), musí být vybaven zařízením, které má zabránit, v případě neodpovídající plynotěsnosti tlakové nádoby nebo jejího příslušenství, vzniku jakéhokoli nebezpečného tlaku v izolační vrstvě. Zařízení musí zabránit pronikání vlhkosti do izolace.
- 6.2.1.1.8.3 Uzavřené kryogenní nádoby určené pro přepravu hluboce zchlazených zkapalněných plynů s bodem varu pod -182 °C při atmosférickém tlaku nesmějí obsahovat materiály, které by mohly nebezpečným způsobem reagovat s kyslíkem nebo s atmosférou obohacenou kyslíkem, pokud jsou umístěny v částech tepelné izolace, kde existuje riziko styku s kyslíkem nebo s kapalinou obohacenou kyslíkem.
- 6.2.1.1.8.4 Uzavřené kryogenní nádoby musí být zkonstruovány a vyrobeny s vhodným zdvihacím a zabezpečovacím zařízením.
- 6.2.1.1 Konstrukce a výroba
- 6.2.1.1.9 Dodatečné požadavky na konstrukci tlakových nádob pro acetylen
Tlakové nádoby pro UN 1001 acetylen, rozpuštěný a UN 3374 acetylen, bez rozpouštědla musí být naplněny porézním materiálem, rovnoměrně rozloženým a typu, který vyhovuje předpisům a zkouškám specifikovaným příslušným orgánem a který:
(a) je snášenlivý s tlakovou nádobou a nevytváří škodlivé nebo nebezpečné sloučeniny buďto s acetylenem, nebo s rozpouštědlem v případě UN 1001; a
(b) je schopný zabránit šíření rozkladu acetylenu v porézním materiálu.
V případě UN 1001 se musí rozpouštědlo snášet s tlakovou nádobou.
- 6.2.1.2 Materiály
- 6.2.1.2.1 Konstrukční materiály tlakových nádob a jejich uzávěrů, které jsou v přímém styku s nebezpečnými látkami, které se mají přepravovat, nesmějí být těmito látkami napadány nebo zeslabeny a nesmějí být příčinou nebezpečného efektu, jako je například katalytická reakce nebo reakce s nebezpečnými látkami.
- 6.2.1.2.2 Tlakové nádoby a jejich uzávěry musí být vyrobeny z materiálů specifikovaných v konstrukčních a výrobních technických normách a v odpovídajícím pokynu pro balení pro látky určené k přepravě v tlakové nádobě. Materiály musí být odolné proti křehkému lomu a vůči trhlinkové korozi, jak je stanoveno v konstrukčních a výrobních normách.
- 6.2.1.3 Provozní výstroj
- 6.2.1.3.1 Ventily, potrubí a jiná příslušenství vystavená tlaku, s výjimkou zařízení pro vyrovnávání tlaku, musí být zkonstruovány a vyrobeny tak, aby tlak při roztržení byl nejméně 1,5 násobkem zkušebního tlaku tlakové nádoby.
- 6.2.1.3.2 Provozní výstroj musí být uspořádána nebo zkonstruována tak, aby se zabránilo poškození, které by mohlo vést k uvolnění obsahu tlakové nádoby během normálních podmínek manipulace a přepravy. Sběrná potrubí vedoucí k uzavíracím ventilům musí být dostatečně flexibilní, aby chránila ventily a potrubí před smykovým lomem nebo uvolněním obsahu tlakových nádob. Plnící a vyprazdňovaní ventily a všechna ochranná víka musí být schopna zajištění proti neúmyslnému otevření. Ventily musí být chráněny, jak je specifikováno v 4.1.6.8.
- 6.2.1.3.3 Tlakové nádoby, které nejsou schopné ruční manipulace nebo valení, musí být vybaveny příslušenstvím (skluznicemi, úchyty, řemeny), které zajistí, že mohou být bezpečně manipulovány mechanickými prostředky a které je uzpůsobeno tak, aby nebyla narušena jejich pevnost, ani aby nezpůsobilo nepřiměřená napětí v tlakové nádobě.
- 6.2.1.3.4 Jednotlivé tlakové nádoby musí být vybaveny zařízením pro vyrovnávání tlaku, jak je to specifikováno v pokynu pro balení P200 (2) nebo P205 pododdílu 4.1.4.1 nebo v 6.2.1.3.6.4 a 6.2.1.3 6.5. Zařízení pro vyrovnávání tlaku musí být zkonstruována tak, aby zabránila vniknutí cizí látky, úniku plynu a vzniku jakéhokoliv nebezpečného nadměrného tlaku. Pokud jsou zařízení pro vyrovnávání tlaku na horizontálních tlakových nádobách spojených sběrným potrubím a naplněných hořlavým plynem, musí být uspořádána tak, aby plyn volně unikal do volného prostoru takovým způsobem, aby se unikajícímu plynu zabránilo dostat se do styku s vlastní tlakovou nádobu za normálních podmínek přepravy.
- 6.2.1.3.5 Tlakové nádoby, jejichž plnění se měří objemově, musí být vybaveny ukazatelem hladiny.
- 6.2.1.3.6 Dodatečné požadavky na uzavřené kryogenní nádoby
- 6.2.1.3.6.1 Každý plnící a vyprazdňovací otvor uzavřené kryogenní nádoby použité pro přepravu hořlavých hluboce zchlazených zkapalněných plynů, musí být vybaven nejméně dvěma navzájem nezávislými uzavíracími zařízeními v sérii, z nichž první je uzavírací ventil a druhé zátka nebo ekvivalentní zařízení.
- 6.2.1.3.6.2 Pro sekce potrubí, které mohou být na obou koncích uzavřeny a kde kapalný produkt může být zachycen, musí být použit způsob automatického uvolnění tlaku, aby se zabránilo nadměrnému nárůstu tlaku v potrubí.
- 6.2.1.3.6.3 Každé připojení k uzavřené kryogenní nádobě musí být jasně označeno, aby byla určena jeho funkce (např. plynná nebo kapalná fáze).
- 6.2.1.3.6.4 Zařízení pro vyrovnávání tlaku
- 6.2.1.3.6.4.1 Každá uzavřená kryogenní nádoba musí být vybavena nejméně jedním zařízením pro vyrovnávání tlaku. Toto zařízení musí být takového typu, aby odolávalo dynamickým silám včetně rázové vlny.
- 6.2.1.3.6.4.2 Uzavřené kryogenní nádoby mohou mít navíc průtržný kotouč paralelně s pružinovým(i) zařízením(ími), aby byly splněny požadavky 6.2.1.3.6.5.
- 6.2.1.3.6.4.3 Připojení k zařízením pro vyrovnávání tlaku musí mít dostatečný rozměr, aby umožnily neomezený průchod požadovaného množství plynu k zařízení pro vyrovnávání tlaku.
- 6.2.1.3.6.4.4 Veškeré přívody zařízení pro vyrovnávání tlaku musí být za podmínek maximálního plnění umístěny v plynném prostoru uzavřené kryogenní nádoby a zařízení musí být uspořádána tak, aby se zajistilo, že unikající plyn může být vypouštěn bez omezení.
- 6.2.1.3.6.5 Kapacita a nastavení zařízení pro vyrovnávání tlaku
- POZNÁMKA: Ve vztahu k zařízením pro vyrovnávání tlaku uzavřených kryogenních nádob znamená nejvyšší dovolený provozní tlak (MAWP) maximální účinný přetlak přípustný na horní části naplněné uzavřené kryogenní nádoby v její provozní poloze včetně nejvyššího účinného tlaku během plnění a vyprazdňování.
- 6.2.1.3.6.5.1 Zařízení pro vyrovnávání tlaku se musí otevírat automaticky při tlaku ne nižším nežli MAWP a musí být plně otevřena při tlaku rovném 110% MAWP. Po odpouštění se musí uzavřít při tlaku ne nižším než 10 % pod hodnotou tlaku, při kterém začíná odpouštění, a musí zůstat uzavřená při všech nižších tlacích.
- 6.2.1.3.6.5.2 Průtržné kotouče musí být nastaveny tak, aby praskly při nominálním tlaku, který je nižší než zkušební tlak nebo 150 % MAWP.
- 6.2.1.3.6.5.3 V případě ztráty vakua ve vakuově izolované uzavřené kryogenní nádobě musí být kombinovaná kapacita všech instalovaných zařízení pro vyrovnávání tlaku natolik dostatečná, aby tlak (včetně akumulace) uvnitř uzavřené kryogenní nádoby nepřekročil 120 % MAWP.
- 6.2.1.3.6.5.4 Požadovaná kapacita zařízení pro vyrovnávání tlaku musí být vypočtena podle stanoveného technického předpisu uznaného příslušným orgánem1.
- 6.2.1.4 Schvalování tlakových nádob
- 6.2.1.4.1 Shoda tlakových nádob musí být hodnocena (sledována) v době výroby, jak požaduje příslušný orgán. Tlakové nádoby musí být podrobeny inspekci, zkouškám a musí být schváleny inspekční organizací. Technická dokumentace musí zahrnovat všechny specifikace týkající se konstrukce a výroby a úplnou dokumentaci pro výrobu a zkoušky.
- 6.2.1.4.2 Systémy zajištění kvality musí být v souladu s požadavky příslušného orgánu.
- 6.2.1.5 První inspekce a zkouška
- 6.2.1.5.1 Nové tlakové nádoby, jiné než uzavřené kryogenní nádoby a zásobníkové systémy s hydridem kovu, musí být podrobeny zkouškám a inspekcím během a po výrobě podle příslušných konstrukčních norem, včetně následujících ustanovení:
Na adekvátním vzorku tlakových nádob:
(a) zkoušení mechanických vlastností konstrukčních materiálů;
(b) ověření minimální tloušťky stěny;
(c) ověření homogenity materiálu pro každou výrobní šarži;
(d) inspekce vnějšího a vnitřního stavu tlakových nádob;
(e) inspekce závitů hrdla;
(f) ověření souladu s konstrukční normou;
Pro všechny tlakové nádoby:
(g) hydraulická tlaková zkouška. Tlakové nádoby musí odolat zkušebnímu tlaku bez expanze větší než je dovolena v konstrukční specifikaci;
- POZNÁMKA: Se souhlasem příslušného orgánu může být hydraulická tlaková zkouška nahrazena zkouškou za použití plynu, kde taková operace neznamená žádné nebezpečí.
(a) inspekce a vyhodnocení výrobních závad a buďto jejich oprava nebo označení tlakových nádob za nepoužitelné. V případě svařovaných tlakových nádob musí být věnována zvláštní pozornost kvalitě svárů;
(b) inspekce značení na tlakových nádobách;
(c) tlakové nádoby určené k přepravě UN 1001 acetylenu, rozpuštěného a UN 3374 acetylenu, bez rozpouštědla musí být navíc podrobeny inspekci, aby byla zajištěna odpovídající instalace
- a stav porézního materiálu a, pokud je to patřičné, množství rozpouštědla.
- 6.2.1.5.1 Nové tlakové nádoby, jiné než uzavřené kryogenní nádoby a zásobníkové systémy s hydridem kovu, musí být podrobeny zkouškám a inspekcím během a po výrobě podle příslušných konstrukčních norem, včetně následujících ustanovení:
- 6.2.1.5.2 Na přiměřeném vzorku uzavřených kryogenních nádob musí být provedeny inspekce a zkoušky specifikované v 6.2.1.5.1 (a), (b), (d) a (f). Svary musí být navíc podrobeny inspekci pomocí radiografické, ultrazvukové nebo jiné vhodné nedestruktivní zkušební metodě na vzorku uzavřených kryogenních nádob podle příslušné konstrukční a výrobní normy. Tato inspekce sváru se nepoužívá pro plášť.
Všechny uzavřené kryogenní nádoby musí navíc podstoupit první inspekce a zkoušky specifikované v 6.2.1.5.1 (g), (h) a (i), a po kompletaci zkoušku těsnosti a zkoušku funkční způsobilosti provozní výstroje.
- 6.2.1.5.3 Pro zásobníkový systém s hydridem kovu, musí být ověřeno, že inspekce a zkoušky specifikované v 6.2.1.5.1 (a), (b), (c), (d), (e) pokud je to vhodné, (f), (g), (h) a (i) byly provedeny na přiměřeném vzorku nádob použitých v zásobníkovém systému s hydridem kovu. Kromě toho na přiměřeném vzorku zásobníkového systému s hydridem kovu musí být provedeny inspekce a zkoušky specifikované v 6.2.1.5.1 (c) a (f) stejně jako 6.2.1.5.1 (e), pokud je to vhodné a zkoušky vnějšího stavu zásobníkového systému s hydridem kovu.
Všechny zásobníkové systémy s hydridem kovu musí navíc podstoupit první inspekce a zkoušky specifikované v 6.2.1.5.1 (h) a (i), stejně jako zkoušku těsnosti a zkoušku funkční způsobilosti provozní výstroje.
- 6.2.1.6 Periodická inspekce a zkouška
- 6.2.1.6.1 Opakovatelně plnitelné tlakové nádoby, jiné než kryogenní nádoby, musí být podrobeny periodickým inspekcím a zkouškám organizací pověřenou příslušným orgánem podle dále uvedených požadavků:
(a) kontrola vnějšího stavu tlakové nádoby a ověření výstroje a vnějšího značení;
(b) kontrola vnitřního stavu tlakové nádoby (např. kontrolou vnitřku, ověření minimální tloušťky stěny);
(c) ověření závitů, jsou-li stopy koroze nebo je-li demontováno příslušenství;
(d) hydraulická tlaková zkouška, a pokud je to nutné, ověření charakteristik materiálu vhodnými zkouškami;
(e) ověření provozní výstroje, jiných příslušenství a zařízení pro vyrovnávání tlaku, pokud mají být znovu uvedeny do provozu.
- POZNÁMKA 1: Se souhlasem příslušného orgánu může být hydraulická tlaková zkouška nahrazena zkouškou za použití plynu, pokud není tento postup nebezpečný.
- POZNÁMKA 2: Se souhlasem příslušného orgánu může být hydraulická tlaková zkouška láhví nebo trubkových nádob nahrazena ekvivalentní metodou na základě zkoušky akustické emise nebo kombinace zkoušky akustické emise a zkoušky ultrazvukem. ISO 16148:2006 může být použita jako návod pro postup zkoušky akustické emise.
- POZNÁMKA 3: Hydraulická tlaková zkouška může být nahrazena ultrazvukovou zkouškou uskutečněnou v souladu s ISO 10461:2005+A1:2006 pro bezešvé plynové láhve ze slitiny hliníku a v souladu s ISO 6406:2005 pro bezešvé ocelové plynové láhve.
- POZNÁMKA 4: Periodické kontroly a četnosti zkoušek – viz pokyn pro balení P200 pododdílu 4.1.4.1 nebo pro chemikálie pod tlakem pokyn pro balení P206 pododdílu 4.1.4.1.
- 6.2.1.6.1 Opakovatelně plnitelné tlakové nádoby, jiné než kryogenní nádoby, musí být podrobeny periodickým inspekcím a zkouškám organizací pověřenou příslušným orgánem podle dále uvedených požadavků:
- 6.2.1.6.2 U tlakových nádob určených pro přepravu UN 1001 acetylenu, rozpuštěného a UN 3374 acetylenu, bez rozpouštědla musí být provedena pouze kontrola podle 6.2.1.6.1 (a), (c) a ( e). Navíc musí být zkontrolován stav porézního materiálu (např. praskliny, volný prostor v horní části, uvolnění, usazení).
- 6.2.1.6.3 U tlakových pojistných ventilů pro uzavřené kryogenické nádoby se musí provádět periodické kontroly a zkoušky.
- 6.2.1.7 Požadavky na výrobce
- 6.2.1.7.1 Výrobce musí být technicky schopný a musí vlastnit veškeré prostředky požadované pro úspěšnou výrobu tlakových nádob, zvláště kvalifikovaný personál pro:
(a) dohled nad celým výrobním procesem;
(b) provedení spojů materiálů; a
(c) provedení příslušných zkoušek.
- 6.2.1.7.2 Zkouška odbornosti výrobce musí být ve všech případech vykonána inspekční organizací pověřenou příslušným orgánem země schválení.
- 6.2.1.7.1 Výrobce musí být technicky schopný a musí vlastnit veškeré prostředky požadované pro úspěšnou výrobu tlakových nádob, zvláště kvalifikovaný personál pro:
- 6.2.1.8 Požadavky na inspekční organizaci
- 6.2.1.8.1 Inspekční organizace musí být nezávislá na výrobních podnicích a kompetentní pro provádění zkoušek, inspekcí a požadovaných schválení.
- 6.2.2 Požadavky na UN tlakové nádoby
Navíc k všeobecným požadavkům oddílu 6.2.1, musí UN tlakové nádoby splňovat požadavky tohoto oddílu, včetně příslušných norem. Po datu uvedeném v pravém sloupci tabulek není povolena výroba nových tlakových lahví nebo servisního zařízení podle jakékoliv konkrétní normy v 6.2.2.1 a 6.2.2.3.
- POZNÁMKA: UN tlakové nádoby a servisní zařízení konstruované podle norem platných v době výroby je možné nadále používat pod podmínkou ustanovení o pravidelných kontrolách ADR.
- 6.2.2.1 Konstrukce, výroba a první inspekce a zkouška
- 6.2.2.1.1 Následující normy se vztahují na konstrukci, výrobu a první inspekci a zkoušku UN láhví, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být v souladu s 6.2.2.5:
- POZNÁMKA 1: Ve výše uvedených referenčních normách musí být kompozitní láhve zkonstruovány pro neomezenou provozní životnost.
- POZNÁMKA 2: Po prvních 15 letech provozu mohou být kompozitní láhve vyrobené dle těchto norem schváleny pro další provoz příslušným orgánem, který je zodpovědný za původní schválení láhví a který založí svoje rozhodnutí na informacích ze zkoušky, které mu poskytne výrobce nebo vlastník nebo uživatel.
- 6.2.2.1.1 Následující normy se vztahují na konstrukci, výrobu a první inspekci a zkoušku UN láhví, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být v souladu s 6.2.2.5:
- 6.2.2.1.2 Následující norma se vztahuje na konstrukci, výrobu a první inspekci a zkoušku UN trubkových nádob, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 11120:1999 Plynové láhve – Opakovaně plnitelné bezešvé ocelové trubkové nádoby pro přepravu stlačeného plynu s hydraulickým vnitřním objemem mezi 150 l a 3000 l – Konstrukce, výroba a zkoušení Až do odvolání POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3. této normy nesmí být pro UN trubkové nádoby použita. - 6.2.2.1.3 Následující normy se vztahují na konstrukci, výrobu a první inspekci a zkoušku UN láhví na acetylen, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5:
Pro vlastní láhev:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 9809-1:1999 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa Do 31. 12. 2018 POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3 této normy nesmí být použita pro UN láhve. ISO 9809-1:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa Až do odvolání ISO 9809-3:2000 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli Do 31. 12. 2018 ISO 9809-3:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 3: Lahve z normalizačně žíhané oceli Až do odvolání Pro porézní materiály v láhvi:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 3807-1:2000 Láhve na acetylen - Základní požadavky – Část 1: Láhve bez tavných zátek Až do odvolání ISO 3807-2:2000 Láhve na acetylen - Základní požadavky – Část 2: Láhve s tavnými zátkami Až do odvolání - 6.2.2.1.4 Následující norma se vztahuje na konstrukci, výrobu a první inspekci a zkoušku UN kryogenních nádob, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 21029-1:2004 Kryogenní nádoby - Přepravitelné vakuově izolované nádoby s objemem nejvýše 1000 l - Část 1: Konstrukce, výroba, inspekce a zkoušky Až do odvolání - 6.2.2.1.5 Následující norma se vztahuje na konstrukci, výrobu a první inspekci a zkoušku UN zásobníkového systému s hydridem kovu, s výjimkou toho, že požadavky na inspekci vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 16111:2008 Přepravitelný plynový zásobníkový systém - vodík absorbovaný v reversibilním hydridu kovu Až do odvolání - 6.2.2.1.6 Níže uvedená norma platí pro návrh, konstrukci a počáteční kontrolu a zkoušky svazků lahví UN. Každá láhev ve svazku lahví UN musí být láhev UN splňující požadavky 6.2.2. Požadavky na kontrolu související se systémem hodnocení shody a schvalováním svazků UN lahví musí být v souladu s 6.2.2.5.
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 10961:2010 Lahve na plyny - Svazky lahví - Návrh, výroba, zkoušení a kontrola Až do odvolání - POZNÁMKA: Výměna jednoho nebo více válců stejného konstrukčního typu, včetně stejného zkušebního tlaku, ve stávajícím svazku válců UN nevyžaduje recertifikaci stávajícího svazku.
- 6.2.2.1.7 Následující normy se vztahují na konstrukci, výrobu a první inspekci a zkoušku lahví UN pro adsorbované plyny, kromě toho, že požadavky na kontrolu vztahující se k systému posuzování shody a schvalování musí být podle 6.2.2.5.
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 11513:2011 Lahve na plyny - Znovuplnitelné svařované ocelové lahve obsahující materiály pro subatmosférické balení plynů (kromě acetylénu) - Návrh, konstrukce, zkoušení, používání a periodické kontroly Až do odvolání ISO 9809-1:2010 Lahve na plyny - Znovuplnitelné bezešvé ocelové lahve na plyny - Návrh, konstrukce a zkoušení - Část 1: Lahve ze zušlechtěné oceli s mezí pevnosti v tahu menší než 1 100 MPa Až do odvolání
- 6.2.2.2 Materiály
Navíc k materiálovým požadavkům specifikovaným v normách pro konstrukci a výrobu tlakových nádob a k veškerým omezením specifikovaným v příslušném pokynu pro balení pro přepravovaný plyn(y) (např. pokyn pro balení P200 nebo P 205 v 4.1.4.1), se ke snášenlivosti materiálu použijí následující normy:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN ISO 11114-1:2012 Plynové láhve - Snášenlivost materiálů lahví a ventilů s plynným obsahem – Část 1: Kovové materiály ISO 11114- 2:2000 Přepravitelné plynové láhve- Snášenlivost materiálů lahví a ventilů s plynným obsahem – Část 2: Nekovové materiály
- 6.2.2.3 Provozní výstroj
Na uzávěry a jejich ochranu se vztahují následující normy:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 11117:1998 Lahve na plyny - Ochranné kloboučky ventilů a kryty ventilů pro průmyslové a zdravotnické lahve na plyny - Návrh, konstrukce a zkoušky Do 31. 12. 2014 ISO 11117:2008 + Cor 1:2009 Lahve na plyny - Ochranné kloboučky ventilů a kryty ventilů - Návrh, konstrukce a zkoušky Až do odvolání ISO 10297:1999 Lahve na plyny - Ventily znovuplnitelných lahví na plyny - Technické podmínky a typové zkoušky Do 31. 12. 2008 ISO 10297:2006 Lahve na plyny - Ventily znovuplnitelných lahví na plyny - Technické podmínky a typové zkoušky Až do odvolání POZNÁMKA: EN verze této normy ISO splňuje požadavky a je též možné ji použit. ISO 13340:2001 Lahve na přepravu plynů - Ventily lahví na jedno použití (kartuše) - Technické podmínky a prototypové zkoušky Až do odvolání Pro UN zásobníkový systém s hydridem kovu, se požadavky specifikované v následující normě vztahují na uzávěry a jejich ochranu:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 16111:2008 Přepravitelný plynový zásobníkový systém – vodík absorbovaný v reversibilním hydridu kovu Až do odvolání
- 6.2.2.4 Periodická inspekce a zkouška
Na periodické inspekce a zkoušky UN lahví a UN zásobníkový systém s hydridem kovu se vztahují následující normy:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Reference Název Použitelnost pro výrobu ISO 6406:2005 Periodická inspekce a zkouška bezešvých ocelových plynových lahví Až do odvolání ISO 10460:2005 Lahve na plyny – Lahve na plyny ze svařované uhlíkové oceli – Periodické kontroly a zkoušení Až do odvolání POZNÁMKA: Oprava svarů popsaná v pododdílu 12.1 této normy není přípustná. Opravy popsané v pododdílu 12.2 vyžadují schválení příslušného orgánu, který schválil organizace pro periodické inspekce a zkoušky v souladu s 6.2.2.6. ISO 10461:2005 + A1:2006 Bezešvé plynové láhve ze slitiny hliníku - Periodická inspekce a zkouška Až do odvolání ISO 10462:2005 Plynové láhve – Přepravitelné láhve na rozpuštěný acetylen – Periodická inspekce a údržba Až do odvolání ISO 11513:2011 Lahve na plyny - Znovuplnitelné svařované ocelové lahve obsahující materiály pro subatmosférické balení plynů (kromě acetylénu) - Návrh, konstrukce, zkoušení, používání a periodické kontroly Až do odvolání ISO 11623:2002 Přepravitelné plynové láhve – Periodická inspekce a zkouška kompozitních plynových lahví Až do odvolání ISO 16111:2008 Přepravitelný plynový zásobníkový systém – vodík absorbovaný v reversibilním hydridu kovu Až do odvolání
- 6.2.2.5 Systém posuzování shody a schvalování pro výrobu tlakových nádob
- 6.2.2.5.1 Definice
- Pro účely tohoto pododdílu:
Systém posuzování shody znamená systém schválení výrobce příslušným orgánem, schválením konstrukčního typu tlakových nádob, schválením systému kvality výrobce a schválením inspekční organizací,
Konstrukční typ znamená konstrukci tlakové nádoby, jak je specifikována v příslušné normě pro tlakové nádoby,
Ověřit znamená potvrdit zkouškou nebo poskytnutím objektivního důkazu, že předepsané požadavky byly splněny.
- Pro účely tohoto pododdílu:
- 6.2.2.5.2 Všeobecné požadavky
Příslušný orgán
- 6.2.2.5.2.1 Příslušný orgán schvalující tlakovou nádobu musí schválit systém posuzování shody, aby zaručil, že tlakové nádoby splňují požadavky ADR. V případech, kdy příslušný orgán, který schvaluje tlakovou nádobu, není příslušným orgánem v zemi výroby, musí být ve značení na tlakové nádobě uvedeny značky země schválení a země výroby (viz 6.2.2.7 a 6.2.2.8).
Příslušný orgán země schválení musí na žádost předložit svému protějšku v zemi používání důkaz o tom, že účinně aplikuje systém posuzování shody.
- 6.2.2.5.2.2 Příslušný orgán může delegovat své funkce v tomto systému posuzování shody úplně nebo částečně.
- 6.2.2.5.2.3 Příslušný orgán musí zajistit, že je k dispozici platný seznam schválených inspekčních organizací a jejich identifikačních značek a schválených výrobců a jejich identifikačních značek.
Inspekční organizace
- 6.2.2.5.2.4 Inspekční organizace musí být schválena příslušným orgánem pro inspekci tlakových nádob a musí:
(a) mít personál s organizační strukturou, způsobilý, vyškolený, kompetentní a zručný k uspokojivému výkonu jeho technických funkcí;
(b) mít přístup k vhodnému a odpovídajícímu vybavení a zařízením;
(c) pracovat nestranně a být oproštěna od jakéhokoliv vlivu, který by jí v tom mohl bránit;
(d) zajistit důvěrnost obchodních a vlastnických aktivit výrobce a jiných organizací;
(e) udržovat jasnou hranici mezi aktuálními funkcemi inspekční organizace a funkcemi nesouvisejícími;
(f) používat zdokumentovaný systém kvality;
(g) zajistit, aby byly provedeny zkoušky a inspekce specifikované v příslušné normě pro tlakové nádoby a v ADR; a
(h) udržovat účinný a vhodný systém zpráv a záznamů dle 6.2.2.5.6.
- 6.2.2.5.2.5 Inspekční organizace musí provádět schválení konstrukčního typu, výrobní inspekce a zkoušky tlakových nádob a certifikaci k ověření shody s odpovídající normou pro tlakové nádoby (viz 6.2.2.5.4 a 6.2.2.5.5).
Výrobce
- 6.2.2.5.2.6 Výrobce musí:
(a) používat dokumentovaný systémem kvality podle 6.2.2.5.3;
(b) požádat o schválení konstrukčního typu podle 6.2.2.5.4;
(c) vybrat inspekční organizaci ze seznamu schválených inspekčních organizací vedeného příslušným orgánem v zemi schválení; a
(d) uchovávat záznamy podle 6.2.2.5.6.
Zkušební laboratoř
- 6.2.2.5.2.7 Zkušební laboratoř musí mít:
(a) personál v organizační struktuře, v dostatečném počtu, kompetentní a zkušený; a
(b) vhodná a odpovídající zařízení a vybavení k provádění zkoušek vyžadovaných výrobní normou ke spokojenosti inspekční organizace.
- 6.2.2.5.2.1 Příslušný orgán schvalující tlakovou nádobu musí schválit systém posuzování shody, aby zaručil, že tlakové nádoby splňují požadavky ADR. V případech, kdy příslušný orgán, který schvaluje tlakovou nádobu, není příslušným orgánem v zemi výroby, musí být ve značení na tlakové nádobě uvedeny značky země schválení a země výroby (viz 6.2.2.7 a 6.2.2.8).
- 6.2.2.5.3 Systém kvality výrobce
- 6.2.2.5.3.1 Systém kvality musí obsahovat všechny prvky, požadavky a předpisy převzaté výrobcem. Musí být systematicky a přehledně zdokumentován formou písemných rozhodnutí, postupů a instrukcí.
Musí zejména obsahovat odpovídající popisy:
(a) organizační struktury a zodpovědnosti personálu vzhledem ke konstrukci a kvalitě výrobků;
(b) postupů kontroly a ověřování konstrukce a postupů použitých při konstrukci tlakových nádob;
(c) instrukcí, které budou používány pro výrobu tlakových nádob, kontrolu kvality, zajištění kvality a instrukcí k průběhu operací;
(d) záznamů o kvalitě, jako jsou inspekční zprávy a zkušební a kalibrační data;
(e) rozborů managementu k zajištění účinné činnosti systému kvality vycházejících z auditů podle 6.2.2.5.3.2;
(f) postupu popisujícího, jak jsou plněny požadavky zákazníka;
(g) postupu kontroly dokumentů a jejich revize;
(h) prostředků pro kontrolu tlakových nádob neodpovídajících předpisům, nakoupených komponentů a výrobních a finálních materiálů; a
(i) školicích programů a kvalifikačních postupů pro příslušné zaměstnance.
- 6.2.2.5.3.2 Audit systému kvality
Systém kvality musí být nejprve posouzen, aby se zjistilo, zda splňuje požadavky uvedené v 6.2.2.5.3.1 ke spokojenosti příslušného orgánu.
Výrobce musí být seznámen s výsledky auditu. Sdělení musí obsahovat závěry auditu a veškerá požadovaná nápravná opatření.
Periodické audity musí být prováděny ke spokojenosti příslušného orgánu, aby se zajistilo, že výrobce dodržuje a používá systém kvality. Zprávy o periodických auditech musí být poskytnuty výrobci.
- 6.2.2.5.3.3 Dodržování systému kvality
Výrobce musí dodržovat systém kvality tak, jak je schválen, aby zůstal přiměřený a účinný.
Výrobce musí oznámit příslušnému orgánu, který schválil systém kvality, všechny zamýšlené změny systému. Navržené změny musí být vyhodnoceny, aby se stanovilo, zda pozměněný systém kvality bude splňovat požadavky uvedené v 6.2.2.5.3.1.
- 6.2.2.5.3.1 Systém kvality musí obsahovat všechny prvky, požadavky a předpisy převzaté výrobcem. Musí být systematicky a přehledně zdokumentován formou písemných rozhodnutí, postupů a instrukcí.
- 6.2.2.5.4 Schvalovací proces
První schválení konstrukčního typu
- 6.2.2.5.4.1 První schválení konstrukčního typu se musí skládat ze schválení systému kvality výrobce a schválení konstrukce vyráběné tlakové nádoby, která se má vyrábět. Žádost o první schválení konstrukčního typu musí splňovat požadavky uvedené v 6.2.2.5.4.2 až 6.2.2.5.4.6 a 6.2.2.5.4.9.
- 6.2.2.5.4.2 Výrobce, který chce vyrábět tlakové nádoby podle normy pro tlakové nádoby a ADR, musí požádat, obdržet a uchovávat osvědčení o schválení konstrukčního typu vydané příslušným orgánem v zemi schválení pro nejméně jeden konstrukční typ tlakové nádoby podle postupu uvedeného v 6.2.2.5.4.9. Toto osvědčení musí být na žádost předloženo příslušnému orgánu země použití.
- 6.2.2.5.4.3 Žádost musí být podána pro každou výrobní jednotku a musí obsahovat:
(a) jméno a registrovanou adresu výrobce, a pokud je žádost podávána pověřeným zástupcem, také jeho jméno a adresu;
(b) adresu výrobní jednotky( je-li rozdílná od výše uvedené);
(c) jméno a titul osoby (osob) zodpovědné za systém kvality;
(d) identifikaci tlakové nádoby a příslušné normy pro tlakovou nádobu;
(e) podrobnosti jakéhokoliv odmítnutí schválení podobné žádosti jiným příslušným orgánem;
(f) identitu inspekční organizace pro schválení konstrukčního typu;
(g) dokumentaci o výrobní jednotce, jak je specifikována pod 6.2.2.5.3.1; a
(h) technickou dokumentaci vyžadovanou pro schválení konstrukčního typu, která umožní ověření shody tlakových nádob s požadavky odpovídající normy pro tlakovou nádobu. Technická dokumentace musí pokrýt konstrukci a způsob výroby a musí obsahovat, pokud je to důležité pro posouzení, nejméně následující:
(i) normu pro konstrukci tlakové nádoby, konstrukční a výrobní výkresy ukazující komponenty a montážní podskupiny, pokud existují;
(ii) popisy a vysvětlivky nezbytné pro porozumění výkresům a k předpokládanému použití tlakových nádob;
(iii) seznam norem nutných pro úplnou definici výrobního procesu;
(iv) konstrukční výpočty a specifikace materiálů; a
(v) zkušební protokoly ze zkoušek provedených ke schválení konstrukčního typu, popisující výsledky prohlídek a zkoušek provedených podle 6.2.2.5.4.9.
- 6.2.2.5.4.4 První audit podle 6.2.2.5.3.2 musí být proveden ke spokojenosti příslušného orgánu.
- 6.2.2.5.4.5 Pokud je výrobci schválení odepřeno, musí příslušný orgán poskytnout písemné podrobné zdůvodnění takového zamítnutí.
- 6.2.2.5.4.6 Po obdržení schválení musí být příslušný orgán informován o změnách v informacích poskytnutých podle 6.2.2.5.4.3, vztahujících se k prvnímu schválení.
Následná schválení konstrukčního typu
- 6.2.2.5.4.7 Žádost o následné schválení konstrukčního typu musí splňovat požadavky uvedené v 6.2.2.5.4.8 a 6.2.2.5.4.9, pokud je výrobce vlastníkem prvního schválení konstrukčního typu. V tomto případě systém kvality výrobce podle 6.2.2.5.3 musel být schválen během prvního schválení konstrukčního typu a musí být použitelný pro novou konstrukci.
- 6.2.2.5.4.8 Žádost musí obsahovat:
(a) jméno a adresu výrobce, a pokud je žádost podávána pověřeným zástupcem, také jeho jméno a adresu;
(b) podrobnosti jakéhokoliv odmítnutí podobné žádosti jiným příslušným orgánem;
(c) důkaz, že bylo uděleno první schválení konstrukčního typu; a
(d) technickou dokumentaci, jak je popsána v 6.2.2.5.4.3 (h).
Postup pro schválení konstrukčního typu
- 6.2.2.5.4.9 Inspekční organizace musí:
(a) přezkoumat technickou dokumentaci, aby ověřila že:
(i) konstrukce je v souladu s odpovídajícími ustanoveními normy; a
(ii) prototyp byl vyroben podle technické dokumentace a je reprezentantem konstrukčního typu;
(b) ověřit, že výrobní inspekce byly provedeny tak, jak je vyžadováno podle 6.2.2.5.5;
(c) vybrat tlakové nádoby z prototypové výrobní série a dohlížet nad zkouškami těchto tlakových nádob, jak se to vyžaduje pro schválení konstrukčního typu;
(d) provést nebo nechat provést prohlídky a zkoušky specifikované v normě pro tlakové nádoby, aby se zjistilo, že:
(i) norma byla použita a splněna; a
(ii) postupy použité výrobcem splňují požadavky normy; a
(e) zajistit, aby různé druhy schvalovacích prohlídek a zkoušek byly provedeny správně a úplně.
Po úspěšném provedení zkoušek prototypu a po splnění všech příslušných požadavků v 6.2.2.5.4 musí být vydáno osvědčení o schválení konstrukčního typu, které musí obsahovat jméno a adresu výrobce, výsledky a závěry šetření a data nutná pro identifikaci konstrukčního typu.
Pokud je výrobci schválení odepřeno, musí příslušný orgán poskytnout podrobné písemné zdůvodnění tohoto zamítnutí.
- 6.2.2.5.4.10 Změny schválených konstrukčních typů
Výrobce musí buď:
(a) informovat vydávající příslušný orgán o změnách schváleného konstrukčního typu v případech, že takové změny nevytvářejí novou konstrukci, jak je to specifikováno v normě pro tlakové nádoby; nebo
(b) požádat o dodatečné schválení konstrukčního typu v případě, že tyto změny vytvářejí novou konstrukci podle příslušné normy pro tlakové nádoby. Toto dodatečné schválení musí být uděleno ve formě změny původního osvědčení o schválení konstrukčního typu.
- 6.2.2.5.4.11 Na žádost musí příslušný orgán sdělit všem dalším příslušným orgánům informace týkající se schválení konstrukčního typu, změn schválení a odejmutých schválení.
- 6.2.2.5.5 Výrobní inspekce a certifikace
Všeobecné požadavky
Inspekční organizace, nebo její zástupce, musí provést inspekci a certifikaci každé tlakové nádoby. Inspekční organizace vybraná výrobcem pro inspekci a zkoušení během výroby, může být odlišná od inspekční organizace, která provedla zkoušky pro schválení konstrukčního typu.
Tam, kde může být ke spokojenosti inspekční organizace prokázáno, že výrobce vyškolil kompetentní inspektory, nezávislé na výrobě, může být inspekce prováděna těmito inspektory. V tomto případě musí výrobce uchovat zprávy o školení inspektorů.
Inspekční organizace musí ověřit, že inspekce provedené výrobcem a zkoušky provedené na těchto tlakových nádobách jsou plně v souladu s normou a požadavky ADR. Pokud by byl zjištěn nesoulad v souvislosti s touto inspekcí a zkouškami, může být povolení k provádění inspekce vlastními inspektory výrobci odebráno.
Výrobce musí, po schválení inspekční organizací, učinit prohlášení o shodě s konstrukčním typem. Umístění certifikační značky na tlakovou nádobu musí být považováno prohlášení, že tlaková nádoba splňuje příslušné normy pro tlakové nádoby a požadavky systému posuzování shody a ADR. Inspekční organizace umístí nebo nechá umístit výrobce certifikační značku tlakové nádoby a registrovanou značku inspekční organizace na každou schválenou tlakovou nádobu.
Certifikát o shodě, podepsaný inspekční organizací a výrobcem, musí být vydán předtím, než budou tlakové nádoby naplněny.
- 6.2.2.5.6 Záznamy
Záznamy o schválení konstrukčního typu a certifikát o shodě musí být uchovány výrobcem a inspekční organizací po dobu nejméně 20 let.
- 6.2.2.5.1 Definice
- 6.2.2.6 Schvalovací systém pro periodické inspekce a zkoušky tlakových nádob
- 6.2.2.6.1 Definice
Pro účely tohoto oddílu:
Schvalovací systém znamená systém příslušného orgánu ke schválení organizace k výkonu periodických inspekcí a zkoušek tlakových nádob (dále uváděna jako „organizace pro periodické inspekce a zkoušky”), včetně schválení systému kvality této organizace.
- 6.2.2.6.2 Všeobecné požadavky
Příslušný orgán
- 6.2.2.6.2.1 Příslušný orgán musí vytvořit schvalovací systém, aby zajistil, že periodické inspekce a zkoušky tlakových nádob splňují požadavky ADR. V případech, kdy příslušný orgán, který schvaluje organizaci provádějící periodickou inspekci a zkoušku tlakové nádoby, není příslušným orgánem v zemi schvalující výrobu tlakové nádoby, musí být značky země schvalující periodické inspekce a zkoušky uvedeny ve značení tlakové nádoby (viz 6.2.2.6.7).
Příslušný orgán země schválení pro periodickou inspekci a zkoušku musí na žádost svému protějšku v zemi použití poskytnout přesvědčivý důkaz o souladu s tímto schvalovacím systémem včetně zpráv o periodických inspekcích a zkouškách.
Příslušný orgán země schválení může ukončit platnost schvalovacího certifikátu zmíněného v 6.2.2.6.4.1, pokud přesvědčivý důkaz prokáže nesoulad se schvalovacím systémem.
- 6.2.2.6.2.2 Příslušný orgán může delegovat svoje funkce v tomto schvalovacím systému vcelku nebo částečně.
- 6.2.2.6.2.3 Příslušný orgán musí zajistit dostupnost aktuálního seznamu schválených organizací pro periodické inspekce a zkoušky i s jejich identifikačními značkami.
Organizace pro periodické inspekce a zkoušky
- 6.2.2.6.2.4 Organizace pro periodické inspekce a zkoušky musí být schválena příslušným orgánem a musí:
(a) mít personál s organizační strukturou, způsobilý, vyškolený, kompetentní a kvalifikovaný k uspokojivému výkonu jeho technických funkcí;
(b) mít přístup k vhodnému a odpovídajícímu vybavení a zařízením;
(c) pracovat nestranně a být oproštěna od jakéhokoliv vlivu, který by jí v tom mohl bránit;
(d) zajistit důvěrnost obchodních aktivit;
(e) zachovávat jasnou hranici mezi aktuálními funkcemi organizace pro periodické inspekce a zkoušky a funkcemi nesouvisejícími;
(f) používat zdokumentovaný systém kvality podle 6.2.2.6.3;
(g) požádat o schválení podle 6.2.2.6.4;
(h) zajistit provádění periodických inspekcí a zkoušek dle 6.2.2.6.5; a
(i) udržovat účinný a vhodný systém zpráv a záznamů dle 6.2.2.6.6.
- 6.2.2.6.2.1 Příslušný orgán musí vytvořit schvalovací systém, aby zajistil, že periodické inspekce a zkoušky tlakových nádob splňují požadavky ADR. V případech, kdy příslušný orgán, který schvaluje organizaci provádějící periodickou inspekci a zkoušku tlakové nádoby, není příslušným orgánem v zemi schvalující výrobu tlakové nádoby, musí být značky země schvalující periodické inspekce a zkoušky uvedeny ve značení tlakové nádoby (viz 6.2.2.6.7).
- 6.2.2.6.3 Systém kvality a audit organizace pro periodické inspekce a zkoušky
- 6.2.2.6.3.1 Systém kvality
Systém kvality musí obsahovat všechny prvky, požadavky a předpisy přijaté organizací pro periodické inspekce a zkoušky. Musí být systematicky a přehledně zdokumentován formou písemných rozhodnutí, postupů a instrukcí.
Systém kvality musí obsahovat:
(a) popis organizační struktury a odpovědností;
(b) pravidla a postup, které budou používány pro inspekce a zkoušky, kontrolu kvality a zajištění kvality,
(c) záznamy o kvalitě, jako jsou zprávy o inspekci, zkušební a kalibrační data a certifikáty;
(d) rozbory managementu k zajištění účinné činnosti systému kvality vycházející z auditů provedených podle 6.2.2.6.3.2;
(e) postup kontroly dokumentů a jejich revize;
(f) prostředky pro kontrolu tlakových nádob neodpovídajícím předpisům; a
(g) školicí programy a kvalifikační postupy pro příslušný personál.
- 6.2.2.6.3.2 Audit
Organizace pro periodické inspekce a zkoušky a jeho systém kvality musí být podroben auditu, aby se zjistilo, zda splňuje požadavky ADR ke spokojenosti příslušného orgánu.
Audit musí být proveden jako součást prvního schvalovacího procesu (viz 6.2.2.6.4.3). Audit může být vyžádán jako součást postupu pro změnu schválení (viz 6.2.2.6.4.6).
Periodické audity musí být provedeny ke spokojenosti příslušného orgánu, aby se zajistilo, že organizace pro periodické inspekce a zkoušky stále splňuje požadavky ADR.
Organizace pro periodické inspekce a zkoušky musí být seznámen s výsledky auditu. Oznámení musí obsahovat všechny závěry auditu a veškerá požadovaná nápravná opatření.
- 6.2.2.6.3.3 Udržování systému kvality
Organizace pro periodické inspekce a zkoušky musí udržovat systém kvality tak, jak byl schválen, aby zůstal odpovídající a účinný.
Organizace pro periodické inspekce a zkoušky musí oznámit příslušnému orgánu, který, schválil systém kvality, jakékoli zamýšlené změny, podle postupu pro změnu schválení uvedeného v 6.2.2.6.4.6.
- 6.2.2.6.3.1 Systém kvality
- 6.2.2.6.4 Schvalovací proces organizace pro periodické inspekce a zkoušky
První schválení
- 6.2.2.6.4.1 Organizace, která si přeje provádět periodické inspekce a zkoušky tlakových nádob podle norem pro tlakové nádoby a ADR, musí požádat, získat a uchovat schvalovací certifikát vydaný příslušným orgánem.
Toto písemné schválení musí být, na požádání, předloženo příslušnému orgánu země použití.
- 6.2.2.6.4.2 Žádost musí být podána pro každou organizaci pro periodické inspekce a zkoušky a musí obsahovat:
(a) jméno a adresu organizace pro periodické inspekce a zkoušky, a pokud je žádost podána pověřeným zástupcem, také jeho jméno a adresu;
(b) adresu každého střediska provádějícího periodickou inspekci a zkoušku;
(c) jméno a titul osoby (osob) zodpovědné za systém kvality;
(d) identifikaci tlakových nádob, metod periodických inspekcí a zkoušek a příslušných norem pro tlakové nádoby zohledněných v systému kvality;
(e) dokumentaci každého střediska, vybavení a systému kvality, jak je to specifikováno v 6.2.2.6.3.1;
(f) záznamy o kvalifikaci a o školení zkušebního personálu pro periodické inspekce a zkoušky; a,
(g) podrobnosti o jakémkoli zamítnutí nebo schválení podobné žádosti jiným příslušným orgánem.
- 6.2.2.6.4.3 Příslušný orgán musí:
(a) přezkoumat dokumentaci, aby ověřil, že postupy jsou v souladu s požadavky odpovídajících norem pro tlakové nádoby a ADR; a
(b) provést audit podle 6.2.2.6.3.2, aby ověřil, zda jsou inspekce a zkoušky prováděny podle požadavků příslušných norem pro tlakové nádoby a ADR, ke spokojenosti příslušného orgánu.
- 6.2.2.6.4.4 Po provedení auditu s uspokojivými výsledky a splnění všech příslušných požadavků uvedených v 6.2.2.6.4 musí být vydán schvalovací certifikát. Ten musí obsahovat jméno organizace pro periodické inspekce a zkoušky, registrovanou značku, adresu každého střediska a data nezbytná pro identifikaci jeho schválených činností (např. identifikace tlakových nádob, metody periodických inspekcí a zkoušek a příslušné normy pro tlakové nádoby).
- 6.2.2.6.4.5 Pokud je organizací pro periodické inspekce a zkoušky schválení odepřeno, musí příslušný orgán poskytnout písemně podrobné zdůvodnění tohoto zamítnutí.
Modifikace schválení organizace pro periodické inspekce a zkoušky
- 6.2.2.6.4.6 Po schválení musí organizace pro periodické inspekce a zkoušky oznámit vydávajícímu příslušnému orgánu veškeré změny týkající se informací poskytnutých podle 6.2.2.6.4.2 ve vztahu k prvnímu schválení.
Změny musí být vyhodnoceny, aby se určilo, zdali požadavky příslušných norem pro tlakové nádoby a ADR budou splněny. Může být požadován audit podle 6.2.2.6.3.2. Příslušný orgán musí tyto změny přijmout, nebo je písemnou formou zamítnout, a pokud je to nutné, vydat pozměněný schvalovací certifikát.
- 6.2.2.6.4.7 Na žádost musí příslušný orgán sdělit všem dalším příslušným orgánům informace týkající se prvních schválení, změn ve schváleních a odejmutých schválení.
- 6.2.2.6.4.1 Organizace, která si přeje provádět periodické inspekce a zkoušky tlakových nádob podle norem pro tlakové nádoby a ADR, musí požádat, získat a uchovat schvalovací certifikát vydaný příslušným orgánem.
- 6.2.2.6.5 Periodické inspekce a zkoušky a certifikace tlakových nádob
Umístění značky organizace pro periodické inspekce a zkoušky na tlakovou nádobu je považováno za prohlášení, že tlaková nádoba splňuje příslušné normy pro tlakové nádoby a požadavky ADR. Organizace pro periodické inspekce a zkoušky musí umístit označení periodické inspekce a zkoušky, včetně své registrované značky na každou schválenou tlakovou nádobu (viz 6.2.2.7.6).
Zpráva potvrzující, že tlaková nádoba úspěšně prošla periodickou inspekcí a zkouškou musí být vydána organizací pro periodické inspekce a zkoušky před naplněním tlakové nádoby.
- 6.2.2.6.6 Záznamy
Organizace pro periodické inspekce a zkoušky musí uchovávat záznamy o všech periodických inspekcích a zkouškách tlakových nádobách (jak úspěšných, tak i neúspěšných) včetně adresy zkušebního střediska po dobu nejméně 15 let.
Vlastník tlakové nádoby musí uchovávat identickou zprávu až do příští periodické inspekce a zkoušky, pokud tlaková nádoba není trvale vyřazena z provozu.
- 6.2.2.6.1 Definice
- 6.2.2.7 Značení opakovaně plnitelných UN tlakových nádob
- POZNÁMKA: Požadavky na značení UN systémů pro ukládání hydridů kovů jsou uvedeny v 6.2.2.9 a požadavky na značení pro svazky UN lahví jsou uvedeny v 6.2.2.10.
- 6.2.2.7.1 Opakovaně plnitelné UN tlakové nádoby musí být označeny jasně a čitelně certifikačními, provozními a výrobními značkami. Tyto značky musí být na tlakové nádobě trvale připevněny (např. vyraženy, vyryty nebo vyleptány). Označení musí být na rameni, na horním konci nebo na hrdle tlakové nádoby nebo na trvale připojené součásti tlakové nádoby (např. přivařený límec nebo korozi odolná destička přivařená na vnějším plášti kryogenní nádoby). S výjimkou UN znaku pro obaly musí být minimální rozměr těchto značek 5 mm pro tlakové nádoby s průměrem větším nebo rovným 140 mm a 2,5 mm pro tlakové nádoby s průměrem menším nežli 140 mm. Minimální rozměr UN znaku pro obaly musí být 10 mm pro tlakové nádoby s průměrem větším nebo rovným 140 mm a 5 mm pro tlakové nádoby s průměrem menším než 140 mm.
- 6.2.2.7.2 Musí se použít následující certifikační značky:
(a) Znak Spojených národů pro obaly
Tento znak nesmí být použit pro účely jiné nežli k osvědčení, že obal, přemístitelná cisterna nebo MEGC splňuje příslušné požadavky kapitoly 6.1, 6.2, 6.3, 6.5, 6.6 nebo 6.72. Tento znak nesmí být použit pro tlakové nádoby, které splňují pouze požadavky uvedené v 6.2.3 až 6.2.5 (viz 6.2.3.9).
(b) Technická norma (např. ISO 9809-1) použitá pro konstrukci, výrobu a zkoušení;
(c) Písmeno (a) identifikující zemi schválení, jak je udáno pomocí rozlišovacích značek motorových vozidel v mezinárodním provozu3,
- POZNÁMKA: Zemí schválení se rozumí země, která schválila organizaci, která provedla inspekci jednotlivé nádoby při výrobě.
- 6.2.2.7.3 Musí se použít následující provozní značení:
(f) Zkušební tlak v barech, kterému předcházejí písmena „ PH „ a následují písmena „ BAR „;
(g) Hmotnost prázdné tlakové nádoby včetně všech trvale připojených integrálních částí (např. hrdlový kroužek, patní kroužek atd.) v kilogramech, následovaná písmeny „ KG „. Tato hmotnost nesmí zahrnovat hmotnost ventilu, čepičky ventilu nebo ochrany ventilu, žádný povlak, nebo v případě acetylenu porézní materiál. Hmotnost musí být vyjádřena číslem s třemi platnými číslicemi, poslední číslice se zaokrouhluje nahoru. Pro láhve s hmotností menší než 1 kg musí být hmotnost vyjádřena číslem se dvěma platnými číslicemi, poslední číslice se zaokrouhluje nahoru. V případě tlakových nádob pro UN 1001 acetylen, rozpuštěný a UN 3374 acetylen, bez rozpouštědla bude za desetinnou čárkou nejméně jedno desetinné místo a dvě desetinná místa pro tlakové nádoby menší než 1 kg.
(h) Minimální zaručená tloušťka stěny tlakové nádoby v mm, následovaná písmeny „MM”. Toto značení se nevyžaduje pro tlakové nádoby s hydraulickým vnitřním objemem menším nebo rovným 1 litr nebo pro kompozitní láhve nebo pro uzavřené kryogenní nádoby.
(i) V případě tlakových nádob pro stlačené plyny, UN 1001 acetylen, rozpuštěný a UN 3374 acetylen, bez rozpouštědla provozní tlak v barech, kterému předcházejí písmena „PW”. V případě uzavřených kryogenních nádob nejvyšší dovolený provozní tlak, jemuž předcházejí písmena „ MAWP”.
(j) V případě tlakových nádob na zkapalněné plyny a hluboce zchlazené zkapalněné plyny, hydraulický vnitřní objem v litrech, vyjádřený na tři platné číslice, poslední číslice se zaokrouhluje dolů, po kterém následuje písmeno „L”. Pokud hodnota minimálního nebo jmenovitého hydraulického vnitřního objemu je celé číslo, nemusí být číslice za desetinnou čárkou uvedeny.
(k) V případě tlakových nádob pro UN 1001 acetylen, rozpuštěný součet hmotností prázdné tlakové nádoby, připojení a příslušenství, které se během plnění neodnímají, jakéhokoli povlaku, porézního materiálu, rozpouštědla a saturačního plynu, vyjádřený číslem se třemi platnými číslicemi (poslední číslice se zaokrouhluje dolů), následovaný písmeny „KG”. Nejméně jedno desetinné místo musí být za desetinnou čárkou. Pro tlakové nádoby menší než 1 kg, musí být hmotnost vyjádřena číslem se dvěma platnými číslicemi, poslední číslice se zaokrouhluje dolů.
(l) V případě tlakových nádob pro UN 3374 acetylen, bez rozpouštědla, součet hmotností prázdné tlakové nádoby, připojení a příslušenství, které se během plnění neodnímají, jakéhokoli povlaku a porézního materiálu, vyjádřený číslem se třemi platnými číslicemi, poslední číslice zaokrouhlená směrem dolů, následovaný písmeny „KG”. Hmotnost musí být vyjádřena nejméně na jedno desetinné místo. Pro tlakové nádoby menší než 1 kg musí být hmotnost vyjádřena číslem se dvěma platnými číslicemi, poslední číslice se zaokrouhluje směrem dolů.
- 6.2.2.7.4 Musí být použita následující výrobní značení:
(m) Označení závitu láhve (např. 25E). Tato značka se nevyžaduje pro uzavřené kryogenní nádoby.
(n) Značka výrobce registrovaná příslušným orgánem. Pokud země výroby není stejná jako země schválení, musí značce výrobce předcházet značka identifikující zemi výroby, jak je udána pomocí rozlišovacích značek pro motorová vozidla v mezinárodním provozu3. Značka země a značka výrobce musí být odděleny mezerou nebo lomítkem.
(o) Sériové číslo přidělené výrobcem;
(p) V případě ocelových tlakových nádob a kompozitních tlakových nádob s ocelovou vložkou, určených pro přepravu plynů s rizikem vodíkového zkřehnutí, písmeno „H” udávající snášenlivost oceli (viz ISO 11114-1:2012).
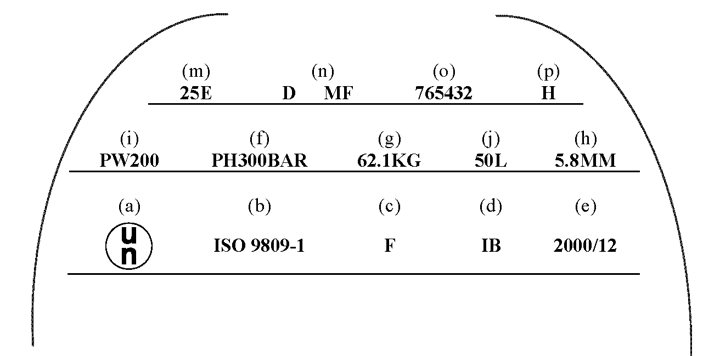
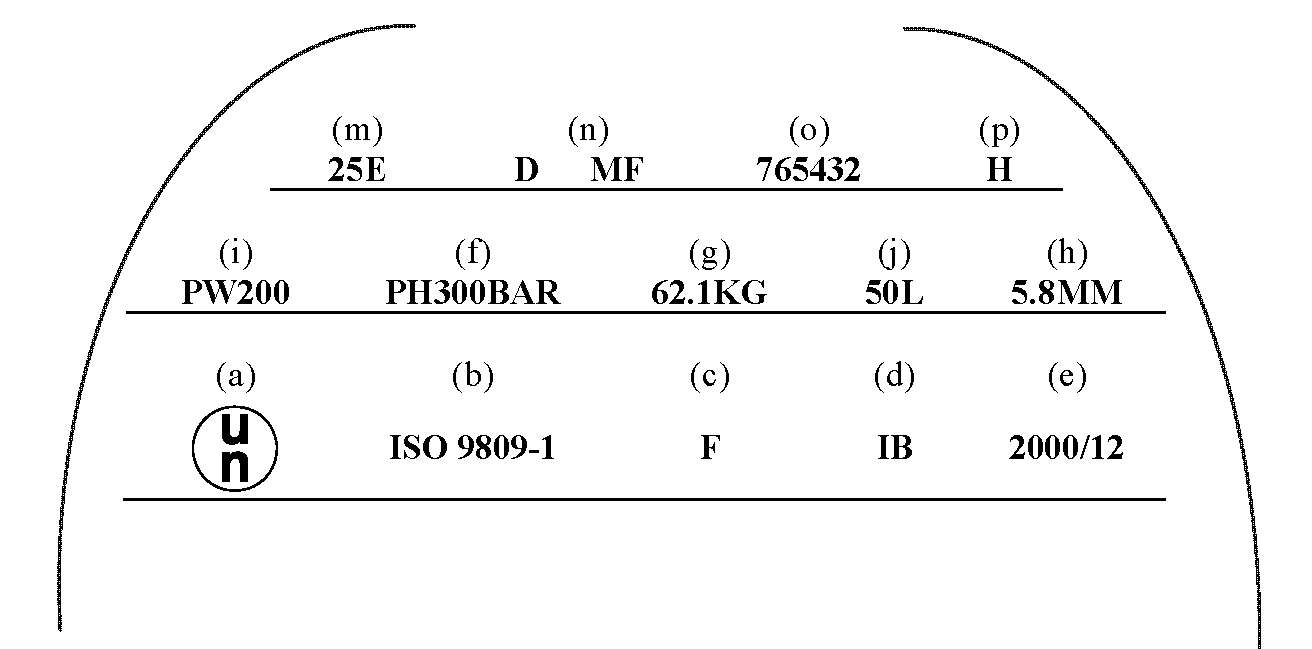
- 6.2.2.7.5 Výše uvedená značení musí být umístěna ve třech skupinách:
- – Výrobní značení musí být v horní skupině a musí se objevit postupně v pořadí uvedeném v 6.2.2.7.4.
- – Provozní značení podle 6.2.2.7.3 musí být ve skupině uprostřed a zkušební tlak (f) musí být bezprostředně za provozním tlakem (i), pokud je vyžadován.
- – Certifikační značení musí být ve spodní skupině a musí být uvedeno v pořadí uvedeném v 6.2.2.7.2.
Následující příklad značení je použitelný pro plynové láhve:
- 6.2.2.7.6 Jiná značení jsou dovolena na jiných plochách mimo boční stěny za předpokladu, že jsou umístěna na málo namáhaných plochách a ne v rozměrech a do hloubky, které by mohly způsobit škodlivé koncentrace napětí. V případě uzavřených kryogenních nádob může být toto značení na oddělené destičce připevněné k vnějšímu plášti. Taková značení nesmějí být v rozporu s předepsaným značením.
- 6.2.2.7.7 Navíc k předchozímu značení musí být každá opakovaně plnitelná tlaková nádoba, která splňuje požadavky na periodické inspekce a zkoušky podle 6.2.2.4, opatřena značením uvádějícím:
(a) písmeno (a) rozlišovací značky země, která schválila organizaci pro periodické inspekce a zkoušky, jak je indikováno charakteristickými znaky motorových vozidel v mezinárodní dopravě3. Toto označení se nevyžaduje, pokud je tato organizace schválena příslušným orgánem země schvalující výrobu.
(b) registrovanou značku organizace pověřené příslušným orgánem pro provádění periodických inspekcí a zkoušek;
(c) datum periodické inspekce a zkoušky, rok (dvě číslice), následovaný měsícem (dvě číslice), oddělené lomítkem (např. „/”). Pro označení roku je možno použít čtyři číslice.
Výše uvedené značení se objeví postupně v uvedeném pořadí.
- 6.2.2.7.8 Se souhlasem příslušného orgánu může být pro acetylenové láhve datum poslední periodické inspekce a značka organizace provádějící periodickou inspekci a zkoušku, vyraženy na prstenci upevněném na lahvi pomocí ventilu. Prstenec musí být umístěn tak, aby mohl být odstraněn pouze odpojením ventilu od láhve.
- 6.2.2.7.9 (Vypuštěno)
(d) Identifikační značka nebo značka inspekční organizace, která je zaregistrována u příslušného orgánu země schvalující značení;
(e) Datum první inspekce, rok (čtyři číslice) následovaný měsícem (2 číslice) oddělené lomítkem (např. „/ ”).
- 6.2.2.8 Značení UN tlakových lahví pro jedno použití
- 6.2.2.8.1 UN tlakové láhve pro jedno použití musí být zřetelně a viditelně označeny certifikační značkou a specifickým označením pro plyny nebo pro tlakové nádoby. Tyto značky musí být trvale připevněny (např. nastříkány pomocí šablony, vyraženy, vyryty nebo vyleptány) na každé tlakové nádobě. S výjimkou použití šablony musí být značky na rameni, horním konci nebo na hrdle tlakové nádoby nebo na trvale připevněné součásti tlakové nádoby (např. na přivařeném límci). S výjimkou UN znaku pro obaly a nápisu „ZNOVU NEPLNIT”, musí být minimální rozměr značek 5 mm pro tlakové nádoby o průměru větším nebo rovném 140 mm a 2,5 mm pro tlakové nádoby o průměru menším než 140 mm. Minimální rozměr UN znaku pro obaly musí být 10 mm pro tlakové nádoby o průměru větším nebo rovném 140 mm a 5 mm pro tlakové nádoby o průměru menším než 140 mm. Nejmenší rozměr nápisu „ZNOVU NEPLNIT” musí být 5 mm.
- 6.2.2.8.2 Značky uvedené v 6.2.2.7.2 až 6.2.2.7.4 musí být použity, s výjimkou (g), (h) a (m). Sériové číslo (o) může být nahrazeno číslem šarže. Navíc, slova „ ZNOVU NEPLNIT” se vyžadují s výškou písmen nejméně 5 mm.
- 6.2.2.8.3 Požadavky uvedené v 6.2.2.7.5 se použijí.
- POZNÁMKA: U tlakových láhví pro jedno použití je možno, kvůli jejich rozměrům, nahradit toto značení nálepkou.
- 6.2.2.8.4 Jiná značení jsou dovolena za předpokladu, že jsou provedena na plochách s nízkým napětím mimo boční stěny a nemají takové rozměry a hloubku, aby mohly způsobit škodlivé koncentrace napětí. Takové značky nesmějí být v rozporu s předepsaným označením.
- 6.2.2.9 Značení UN zásobníkového systému s hydridem kovu
- 6.2.2.9.1 UN zásobníkový systém s hydridem kovu musí být označen jasně a čitelně značkami uvedenými níže. Tyto značky musí být trvale připevněny (např. vyraženy, vyryty nebo vyleptány) na UN zásobníkovém systému s hydridem kovu. Označení musí být na rameni, na horním konci nebo na hrdle UN zásobníkového systému s hydridem kovu nebo na trvale připojené součásti UN zásobníkového systému s hydridem kovu. S výjimkou UN znaku pro obaly musí být minimální rozměr těchto značek 5 mm pro UN zásobníkový systém s hydridem kovu s nejmenším celkovým rozměrem větším nebo rovným 140 mm a 2,5 mm pro UN zásobníkový systém s hydridem kovu s nejmenším celkovým rozměrem menším nežli 140 mm. Minimální rozměr UN znaku pro obaly musí být 10 mm pro UN zásobníkový systém s hydridem kovu s nejmenším celkovým rozměrem větším nebo rovným 140 mm a 5 mm pro UN zásobníkový systém s hydridem kovu s nejmenším celkovým rozměrem menším než 140 mm.
- 6.2.2.9.2 Musí se použít následující značky:
(a) Znak Spojených národů pro obaly;
Tento znak nesmí být použit pro jiné účely než pro osvědčení, že obal, přemístitelná cisterna nebo MEGC splňuje příslušné požadavky kapitoly 6.1, 6.2, 6.3, 6.5, 6.6 nebo 6.72.
(b) „ISO 16111“ (technická norma použitá pro konstrukci, výrobu a zkoušení);
(c) Písmeno(a) identifikující zemi schválení, jak je udáno pomocí rozlišovacích značek motorových vozidel v mezinárodním provozu3,
- POZNÁMKA: Zemí schválení se rozumí země, která schválila organizaci, která provedla inspekci jednotlivé nádoby při výrobě.
(d) Identifikační značka nebo značka inspekční organizace, která je zaregistrována u příslušného orgánu země schvalující značení;
(e) Datum první inspekce, rok (čtyři číslice) následovaný měsícem (2 číslice) oddělené lomítkem (např. „/ ”).
(f) Zkušební tlak nádoby v barech, kterému předcházejí písmena „PH“ a následují písmena „BAR“;
(g) Jmenovitý plnící tlak zásobníkového systému s hydridem kovu v barech, kterému předcházejí písmena „ RCP „ a následují písmena „ BAR „;
(h) Značka výrobce registrovaná příslušným orgánem. Pokud země výroby není stejná jako země schválení, musí značce výrobce předcházet značka identifikující zemi výroby, jak je udána pomocí rozlišovacích značek pro motorová vozidla v mezinárodním provozu3. Značka země a značka výrobce musí být odděleny mezerou nebo lomítkem.
(i) Sériové číslo přidělené výrobcem;
(j) V případě ocelových nádob a kompozitních nádob s ocelovou vložkou, písmeno „H” udávající snášenlivost oceli (viz ISO 11114-1:2012); a
(k) V případě zásobníkového systému s hydridem kovu mající omezenou dobu životnosti, datum spotřeby, označené písmeny „FINAL“ následují rok (čtyři číslice) následovaný měsícem (2 číslice) oddělené lomítkem (např. „/ ”).
Certifikační značky specifikované v (a) až (e) se musí objevovat postupně v pořadí uvedeném výše. Zkušební tlak (f) musí bezprostředně předcházet jmenovitému plnícímu tlaku (g). Výrobní značení specifikované od (h) do (k) se musí objevovat postupně v pořadí uvedeném výše.
- 6.2.2.9.3 Jiná značení jsou dovolena na plochách mimo boční stěny, za předpokladu, že jsou provedena na plochách s nízkým napětím a nemají takové rozměry a hloubku, aby mohly způsobit škodlivé koncentrace napětí. Takové značky nesmějí být v rozporu s předepsaným označením.
- 6.2.2.9.4 Navíc k předchozímu značení musí být každý zásobníkový systém s hydridem kovu, který splňuje požadavky na periodické inspekce a zkoušky podle 6.2.2.4, opatřena značením uvádějícím:
(a) písmeno(a) rozlišovací značky země, která schválila organizaci pro periodické inspekce a zkoušky, jak je udáno pomocí rozlišovacích značek motorových vozidel v mezinárodním provozu3 Toto označení se nevyžaduje, pokud je tato organizace schválena příslušným orgánem země schvalující výrobu.
(b) registrovanou značku organizace pověřené příslušným orgánem pro provádění periodických inspekcí a zkoušek;
(c) datum periodické inspekce a zkoušky, rok (dvě číslice), následovaný měsícem (dvě číslice), oddělené lomítkem (např. „/”). Pro označení roku je možno použít čtyři číslice.
Výše uvedené značení se objeví postupně v uvedeném pořadí.
- 6.2.2.10 Značení svazků lahví UN
- 6.2.2.10.1 Jednotlivé lahve ve svazku lahví musí být označeny v souladu s 6.2.2.7.
- 6.2.2.10.2 Opakovaně plnitelné svazky lahví UN musí být zřetelně a čitelně označeny certifikačními, provozními a výrobními značkami. Tyto značky musí být trvale vyznačeny (například razítko, vyrytí nebo vyleptání) na desce trvale připevněné k rámu svazku lahví. S výjimkou znaku Spojených národů pro obaly musí být minimální rozměr těchto značek 5 mm. Minimální velikost znaku Spojených národů pro obaly musí být 10 mm.
- 6.2.2.10.3 Použijí se následující značky:
(a) Certifikační značky specifikované v 6.2.2.7.2 (a), (b), (c), (d) a (e);
(b) Provozní značky specifikované v 6.2.2.7.3 (f), (i), (j) a celková hmotnost rámu svazku a všech trvale připojených částí (lahve, potrubí, armatury a ventily). Svazky určené pro přepravu acetylenu UN 1001, rozpuštěného a UN 3374 acetylenu, bez rozpouštědla musí mít uvedenou hmotnost obalu, jak je specifikováno v bodu B.4.2 normy ISO 10961:2010; a
(c) Výrobní značky specifikované v 6.2.2.7.4 (n), (o) a případně (p).
- 6.2.2.10.4 Značky musí být umístěny ve třech skupinách:
(a) Výrobní značky musí být v horním seskupení a musí být uvedeny za sebou v pořadí uvedeném v 6.2.2.10.3 (c);
(b) Provozní značky v 6.2.2.10.3 (b) musí být ve středním seskupení a provozní značce uvedené v 6.2.2.7.3 (f) musí bezprostředně předcházet provozní značka uvedená v 6.2.2.7.3 (i), přičemž poslední uvedená je povinná;
(c) Certifikační značky musí být ve spodní skupině a musí být uvedeny za sebou v pořadí uvedeném v 6.2.2.10.3 (a);
- 6.2.2.11 Ekvivalentní postupy pro posuzování shody a periodické inspekce a zkoušky
Pro UN tlakové nádoby se považují požadavky uvedené v 6.2.2.5 a 6.2.2.6 za splněné, pokud se použijí následující postupy:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Příslušný orgán Inspekční organizace Výrobce Zkušební laboratoř První schválení konstrukčního typu Následná schválení konstrukčního typu Postup pro schválení konstrukčního typu Všeobecné požadavky Příslušný orgán Organizace pro periodické inspekce a zkoušky První schválení Modifikace schválení organizace pro periodické inspekce a zkoušky Následující příklad značení je použitelný pro plynové láhve: Postup Příslušná organizace Typové schválení (1.8.7.2) Xa Dohled nad výrobou (1.8.7.3) Xa nebo IS První inspekce a zkoušky (1.8.7.4) Xa nebo IS Periodická inspekce (1.8.7.5) Xa nebo Xb nebo IS Xa znamená příslušný orgán, jeho zástupce nebo inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A.
Xb znamená inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ B.
IS znamená vlastní inspekční službu žadatele pod dohledem inspekční organizace podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditované podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A. Vlastní inspekční služba musí být nezávislá na procesu konstrukce, výroby, oprav a údržby.
- 6.2.3 Všeobecné požadavky na tlakové nádoby neodpovídající UN
- 6.2.3.1 Konstrukce a výroba
- 6.2.3.1.1 Tlakové nádoby a jejich uzávěry, které nejsou zkonstruovány, vyrobeny, kontrolovány, zkoušeny a schváleny podle požadavků 6.2.2 musí být zkonstruovány, vyrobeny, kontrolovány, zkoušeny a schváleny podle všeobecných požadavků v 6.2.1, doplněných nebo upravených podle požadavků tohoto oddílu a požadavků uvedených v 6.2.4 nebo 6.2.5.
- 6.2.3.1.2 Kdykoliv je to možné, musí být tloušťka stěny stanovena výpočtem doprovázeným, pokud je to zapotřebí, experimentální analýzou napětí. Jinak může být tloušťka stěny stanovena experimentálně.
K zajištění bezpečnosti tlakových nádob musí být použity při konstrukci tlakového pláště a podpěrných částí nádoby vhodné výpočty.
Minimální tloušťka stěny k odolání tlaku musí být vypočtena se zvláštním zřetelem na:
- – výpočtové tlaky, které nesmějí být menší než zkušební tlak;
- – výpočtové teploty dovolující dostatečné míry bezpečnosti;
- – maximální napětí a koncentrace špičkového napětí tam, kde je to nutné;
- – faktory spojené s vlastnostmi materiálu.
- 6.2.3.1.3 Pro svařované tlakové nádoby musí být použity pouze kovy s dobrou svařitelností, jejichž vrubová houževnatost při teplotě okolí -20 °C může být zaručena.
- 6.2.3.1.4 Pro uzavřené kryogenní nádoby musí být zkouška vrubové houževnatosti, která musí být určena podle 6.2.1.1.8.1, provedena tak, jak je to stanoveno v 6.8.5.3.
- 6.2.3.1.5 Láhve na acetylen nesmějí být opatřeny tavnými zátkami.
- 6.2.3.2 (Vyhrazeno)
- 6.2.3.3 Provozní výstroj
- 6.2.3.3.1 Provozní výstroj musí splňovat požadavky uvedené v 6.2.1.3.
- 6.2.3.3.2 Otvory
Tlakové sudy mohou být opatřeny otvory pro plnění a vyprazdňování a dalšími otvory určenými pro měřiče hladiny, měřiče tlaku nebo odpouštěcí zařízení. Počet otvorů musí být udržován na minimu v souladu s bezpečností práce. Tlakové sudy mohou být opatřeny rovněž otvorem pro inspekci, který musí být uzavřen účinným uzávěrem.
- 6.2.3.3.3 Příslušenství
(a) Pokud jsou láhve vybaveny zařízením pro válení, nesmí být toto zařízení součástí ochranného krytu ventilu.
(b) Tlakové sudy, které jsou schopné válení, musí být vybaveny obručemi pro válení, nebo být jinak chráněny proti poškození v důsledku válení (např. korozi odolným kovem nastříkaným na povrch tlakové nádoby).
(c) Svazky lahví musí být vybaveny vhodným příslušenstvím umožňujícím bezpečnou manipulaci a přepravu.
(d) Pokud jsou instalovány měřiče hladiny, měřiče tlaku nebo odpouštěcí zařízení, musí být chráněny stejným způsobem, jak se to vyžaduje pro ventily v 4.1.6.8.
- 6.2.3.4 První inspekce a zkouška
- 6.2.3.4.1 Nové tlakové nádoby musí být podrobeny zkoušení a inspekci v průběhu výroby a po výrobě podle požadavků 6.2.1.5.
- 6.2.3.4.2 Specifické předpisy platné pro tlakové nádoby z hliníkových slitin
(a) Navíc k první inspekci vyžadované podle 6.2.1.5.1 je nutná zkouška kvůli možné mezikrystalické korozi vnitřní stěny tlakových nádob vyrobených z hliníkové slitiny obsahující měď, nebo vyrobených z hliníkové slitiny obsahující hořčík a mangan, pokud je obsah hořčíku větší než 3,5 % nebo obsah manganu nižší než 0,5 %;
(b) V případě slitiny hliník/měď musí být zkouška provedena výrobcem v době schvalování nové slitiny příslušným orgánem; poté musí být zkouška opakována během výroby pro každé lití slitiny;
(c) V případě slitiny hliník/hořčík musí být zkouška provedena výrobcem v době schvalování nové slitiny a výrobního procesu příslušným orgánem. Zkouška musí být opakována při každé změně ve složení slitiny nebo ve výrobním procesu.
- 6.2.3.5 Periodická inspekce a zkouška
- 6.2.3.5.1 Periodická inspekce a zkouška musí být v souladu s 6.2.1.6.
- POZNÁMKA: Se souhlasem příslušného orgánu země, která vydala typové schválení, může být hydraulická tlaková zkouška každé svařované ocelové láhve určené pro přepravu plynů UN 1965, uhlovodíky, plynné, směs, zkapalněná, j.n. s vnitřním objemem pod 6,5 l nahrazena jinou zkouškou zajišťující stejnou úroveň bezpečnosti.
- 6.2.3.5.2 Uzavřené kryogenní nádoby musí být předmětem pravidelných kontrol a zkoušek v souladu s periodicitou definovanou v pokynu pro balení P203 (8) (b) odstavce 4.1.4.1, v souladu s následujícími ustanoveními:
(a) Kontrola vnějšího stavu nádoby a ověřování zařízení a vnějšího značení;
(b) Zkouška těsnosti.
- 6.2.3.1 Konstrukce a výroba
- 6.2.3.6 Schvalování tlakových nádob
- 6.2.3.6.1 Postupy pro posuzování shody a periodické inspekce oddílu 1.8.7 musí být provedeny příslušným orgánem podle následující tabulky:
POŽADAVKY NA KONSTRUKCI A ZKOUŠENÍ TLAKOVÝCH NÁDOB, AEROSOLOVÝCH ROZPRAŠOVAČŮ, MALÝCH NÁDOBEK OBSAHUJÍCÍCH PLYN (PLYNOVÝCH KARTUŠÍ) A ZÁSOBNÍKŮ DO PALIVOVÝCH ČLÁNKŮ OBSAHUJÍCÍCH ZKAPALNĚNÝ HOŘLAVÝ PLYN Příslušný orgán Inspekční organizace Výrobce Zkušební laboratoř První schválení konstrukčního typu Následná schválení konstrukčního typu Postup pro schválení konstrukčního typu Všeobecné požadavky Příslušný orgán Organizace pro periodické inspekce a zkoušky První schválení Modifikace schválení organizace pro periodické inspekce a zkoušky Následující příklad značení je použitelný pro plynové láhve: Postup Příslušná organizace Typové schválení (1.8.7.2) Xa Dohled nad výrobou (1.8.7.3) Xa nebo IS První inspekce a zkoušky (1.8.7.4) Xa nebo IS Periodická inspekce (1.8.7.5) Xa nebo Xb nebo IS Pro tlakové nádoby s možností plnění, posouzení shody ventilů a jiných demontovatelných příslušenství majících přímou bezpečnostní funkci může být provedeno odděleně od nádob a postup pro posouzení shody musí být nejméně tak přísný, jako ten, který podstoupila tlaková nádoba, ke které jsou připojeny.
Xa znamená příslušný orgán, jeho zástupce nebo inspekční organizaci dle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A.
Xb znamená inspekční organizaci podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditovanou podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ B.
IS znamená vlastní inspekční službu žadatele pod dohledem inspekční organizace podle 1.8.6.2, 1.8.6.4, 1.8.6.5 a 1.8.6.8 a akreditované podle EN ISO/IEC 17020:2012 (kromě ustanovení 8.1.3) typ A. Vlastní inspekční služba musí být nezávislá na procesu konstrukce, výroby, oprav a údržby.
- 6.2.3.6.2 Jestliže země schválení není smluvní stranou ADR, musí být příslušný orgán zmíněný v 6.2.1.7.2 příslušným orgánem smluvní strany ADR.
- 6.2.3.6.1 Postupy pro posuzování shody a periodické inspekce oddílu 1.8.7 musí být provedeny příslušným orgánem podle následující tabulky:
- 6.2.3.7 Požadavky na výrobce
- 6.2.3.7.1 Musí být splněny odpovídající požadavky oddílu 1.8.7.
- 6.2.3.8 Požadavky na inspekční organizaci
- 6.2.3.8.1 Musí být splněny požadavky oddílu 1.8.6.
- 6.2.3.9 Značení opakovaně plnitelných tlakových nádob
- 6.2.3.9.1 Značení musí být v souladu s pododdílem 6.2.2.7 s následujícími změnami.
- 6.2.3.9.2 UN znak pro obaly, specifikovaný v 6.2.2.7.1 (a), se nesmí používat.
- 6.2.3.9.3 Požadavky uvedené v 6.2.2.7.2(j) musí být nahrazeny následovně:
(j) Hydraulický vnitřní objem tlakové nádoby v litrech následovaný písmenem „L”. V případě tlakových nádob pro zkapalněné plyny musí být hydraulický vnitřní objem v litrech vyjádřen číslem se třemi platnými číslicemi, poslední se zaokrouhluje dolů. Pokud je hodnota minimálního nebo jmenovitého hydraulického vnitřního objemu celé číslo, je možno číslice za desetinnou čárkou vynechat.
- 6.2.3.9.4 Značky specifikované v 6.2.2.7.2 (g) a (h) a v 6.2.2.7.3 (m) nejsou vyžadovány pro tlakové nádoby na UN 1965 uhlovodíky, plynné, směs, zkapalněná, j.n.
- 6.2.3.9.5 Pokud se vyžaduje vyznačení dat podle 6.2.2.7.6 (c), nemusí být udán měsíc pro plyny mající interval mezi periodickými inspekcemi 10 let nebo více (viz pokyny pro balení P200 a P203 pododdílu 4.1.4.1).
- 6.2.3.9.6 Značení podle 6.2.2.7.6 mohou být vyryta na prstenec z vhodného materiálu připevněný k láhvi, když je nainstalován ventil, a který je odnímatelný pouze odpojením ventilu od láhve.
- 6.2.3.9.7 Značení svazků láhví
- 6.2.3.9.7.1 Jednotlivé láhve ve svazku lahví musí být značeny podle 6.2.3.9.1 až 6.2.3.9.6.
- 6.2.3.9.7.2 Značení svazků lahví musí odpovídat ustanovením uvedeným v 6.2.2.10.2 a 6.2.2.10.3, s výjimkou toho, že se nepoužije UN symbol balení, uvedený v 6.2.2.7.2 (a).
- 6.2.3.9.7.3 Navíc k předchozímu značení musí být každý svazek lahví, který splňuje požadavky na periodické inspekce a zkoušky uvedené v 6.2.4.2, opatřen značením, které sestává z těchto údajů:
(a) Písmeno(a) identifikující zemi, která pověřila organizaci k provádění periodických inspekcí a zkoušek, ve shodě s rozlišovací značkou pro motorová vozidla v mezinárodním provozu3. Toto značení se nevyžaduje, je-li organizace schválena příslušným orgánem země schvalující výrobu;
(b) Registrační značka organizace pověřené příslušným orgánem k provádění periodických inspekcí a zkoušek;
(c) Datum periodické inspekce a zkoušky, rok (dvě číslice) následovaný měsícem (dvě číslice) a oddělený lomítkem (např. „/“). K uvedení roku smějí být použity čtyři číslice.
Výše uvedené údaje musí být vyznačeny ve stanoveném pořadí, buď na štítku specifikovaném v 6.2.2.10.2, nebo na odděleném štítku trvale připevněném k rámu svazku lahví.
- 6.2.3.10 Značení tlakových nádob pro jedno použití
- 6.2.3.10.1 Značení musí být v souladu s 6.2.2.8 s výjimkou toho, že UN znak pro obaly, specifikovaný v 6.2.2.7.2 (a), nesmí být použit.
- 6.2.3.11 Záchranné tlakové nádoby
- 6.2.3.11.1 Pro umožnění bezpečné manipulace a likvidace tlakových nádob nesených uvnitř záchranné tlakové nádoby, může návrh obsahovat zařízení, které se jinak nepoužívá pro válce nebo tlakové nádoby, jako jsou ploché hlavy, zařízení pro rychlé otevření a otvory ve válcové části.
- 6.2.3.11.2 Pokyny pro bezpečnou manipulaci a používání záchranné tlakové nádoby musí být jasně uvedeny v dokumentaci pro předložení příslušnému orgánu země schválení, a musí tvořit součást osvědčení o schválení. V osvědčení o schválení musí být uvedeny tlakové nádoby schválené pro přepravu v záchranné tlakové nádobě. Musí být rovněž uveden seznam konstrukčních materiálů všech částí, které mohou být v kontaktu s nebezpečnými věcmi.
- 6.2.3.11.3 Kopie osvědčení o schválení musí být dodaná výrobcem vlastníkovi záchranné tlakové nádoby.
- 6.2.3.11.4 Označování záchranných nádob podle 6.2.3 musí být stanoveno příslušným orgánem země a schválení musí brát v úvahu ustanovení odstavce 6.2.3.9 o vhodném označení podle potřeby. Označení musí obsahovat objem vody a zkušební tlak záchranné tlakové nádoby.
- 6.2.4 Požadavky na tlakové nádoby neodpovídající UN, které jsou zkonstruovány, vyrobeny a odzkoušeny podle norem
- POZNÁMKA: Osoby nebo organizace uvedené v normách jako odpovědné podle ADR musí splňovat požadavky ADR.
- 6.2.4.1 Konstrukce, výroba a první inspekce a zkouška
Normy v níže uvedené tabulce musí být použity pro vydání typových schválení, jak je uvedeno ve sloupci (4), aby byly splněny požadavky kapitoly 6.2 dle sloupce (3). Požadavky kapitoly 6.2 dle sloupce (3) musí být ve všech případech nadřazeny. Sloupec (5) uvádí poslední datum, kdy existující typové schválení musí být odebráno s ohledem na 1.8.7.2.4; pokud není datum uvedeno, typové schválení zůstává v platnosti do doby jeho platnosti.
Od 1. ledna 2009 je použití norem závazné. Výjimky jsou řešeny v 6.2.5.
Jestliže je více nežli jedna norma uvedena jako povinná pro použití stejných požadavků, může být použita pouze jedna z nich, ale v úplném znění, pokud není v tabulce níže specifikováno jinak.
Rozsah platnosti každé normy je specifikován v ustanovení o rozsahu platnosti, pokud není v níže uvedené tabulce uvedeno jinak.