| A | B | C | D | |
|---|---|---|---|---|
| Pevnost v tahu, Rm, v MPa (= N/mn2) | 49 až 186 | 196 až 372 | 196 až 372 | 343 až 490 |
| Mez průtažnosti Re v MPa (= N/mm2) (trvalá deformace λg = 0.2 %) | 10 až 167 | 59 až 314 | 137 až 334 | 206 až 412 |
| Trvalé prodloužení při přetržení (I = 5d) v % | 12 až 40 | 12 až 30 | 12 až 30 | 11 až 16 |
| Zkouška lámavosti (průměr ohýbacího trnu d = n.e, kde e je tloušťka zkušebního vzorku) | n=5 (Rm ≤ 98) n=6 (Rm > 98) | n=6 (Rm ≤ 325) n=7 (Rm >325) | n=6 (Rm ≤ 325) n=7 (Rm>325) | n=7 (Rm ≤ 392) n=8 (Rm>392) |
| Číslo série Aluminiového sdružení x) | 1 000 | 5 000 | 6 000 | 2 000 |
Požadavky na tlakové nádoby, které nebyly konstruovány, vyrobeny a zkoušeny podle norem uvedeny v tabulkách 6.2.2 nebo 6.2.5 musí být konstruovány, vyrobeny a zkoušeny podle ustanovení technického předpisu zaručujícího stejnou úroveň bezpečnosti a uznávaného příslušným orgánem. Tam kde je v tabulkách 6.2.2 nebo 6.2.5 uváděna referenční norma, musí příslušný orgán ve dvou letech, odvolat uznání pro používání všech technických kódů z stejného důvodu.
Toto neruší práva příslušného orgánu uznat technický kód pro zavedení vědeckého a technického pokroku nebo v případě, kdy existuje norma, nebo pro jednání s ohledem na zvláštní aspekty, které nejsou uvedeny v normě.
Příslušný orgán musí sekretariátu UNECE předat seznam technických kódů, které uznává. Seznam musí obsahovat následující podrobnosti: jméno a datum kódu, účel kódu a kde mohou být podrobnosti získány. Sekretariát musí tuto informaci veřejně zpřístupnit na svých webových stránkách.
Požadavky oddílu 6.2.1 a následující požadavky však musí být splněny.
- 6.2.3.1 Kovové lahve, trubkové nádoby, tlakové sudy a svazky lahví
Při tlakové zkoušce namáhání kovu v nejvíce namáhaném bodě tlakové nádoby nesmí překročit 77 % minimální zaručené meze průtažnosti (Re). „Mezí průtažnosti“ se rozumí napětí, při kterém bylo dosaženo trvalé prodloužení 2 ‰ (tj. 0,2 %) nebo, pro austenitické oceli 1 % délky mezi měřícími značkami zkušební tyče.
- POZNÁMKA: U plechů se musí odebrat zkušební vzorek ke stanovení průtažnosti kolmo ke směru válcování. Prodloužení při přetržení se měří na zkušební tyči kruhového průřezu, u níž vzdálenost „1“ mezi měřícími značkami se rovná pětinásobku jejího průměru „d“ (l = 5d); použije-li se zkušebních tyčí pravoúhlého průřezu, vypočte se měrná délka l podle vzorce:
kde F0 se rovná původní ploše průřezu zkušební tyče.
Tlakové nádoby a jejich uzávěry musí být vyrobeny z vhodných materiálů, které musí být odolné proti křehkým lomům a korozívním trhlinám při teplotách mezi –20 °C a +50 °C.
Svary musí být odborně provedeny a musí zaručovat plnou bezpečnost.
- 6.2.3.2 Dodatečná ustanovení o tlakových nádobách z hliníkových slitin pro plyny stlačené, zkapalněné, rozpuštěné a nestlačené plyny podléhající zvláštním podmínkám (vzorky plynů), jakož i o předmětech obsahujících plyn pod tlakem, jiných než aerosoly a malé nádoby, obsahující plyn (kartuše).
- 6.2.3.2.1 Materiály použitelné pro tlakové nádoby z hliníkových slitin musí splňovat následující podmínky:
- x) Viz Aluminium Standards And Data“, 5. vydání, leden 1976, zveřejněno Aluminium Association,730, 3rd Avenue, New York.
Skutečné vlastnosti budou záviset na složení slitiny a na konečném provedení tlakové nádoby, avšak při použití jakékoli slitiny musí být tloušťka nádoby vypočtena podle jednoho z následujících vzorců:
nebo kde e = minimální tloušťka stěny tlakové nádoby v mm;
- PMPa = zkušební tlak v MPa
- Pbar = zkušební tlak v barech
- D = jmenovitý vnější průměr tlakové nádoby v mm; a
- Re = minimální zaručená mez průtažnosti při trvalém prodloužení 0,2 % v MPa (=N/mm2)
Kromě toho minimální zaručená mez průtažnosti (Re) dosazená do vzorce nesmí v žádném případě být větší než 0,85 násobek zaručené minimální pevnosti v tahu (Rm), ať je použit jakýkoli typ slitiny.
- POZNÁMKA 1: Výše uvedené charakteristiky jsou založeny na dosavadních zkušenostech s následujícími materiály používanými pro výrobu tlakových nádob.
Sloupec A: Hliník, nelegovaný, 99.5 % čistoty;
Sloupec B: Slitiny hliníku a hořčíku;
Sloupec C: Slitiny hliníku, křemíku a hořčíku, takové jako ISO/R209- Al-Si-Mg (Aluminium Association 6351);
Sloupec D: Slitiny hliníku, mědi a hořčíku.
- POZNÁMKA 2:. Trvalé prodloužení při přetržení se měří na zkušebních vzorcích kruhového průřezu, u kterých měřicí délka l je rovna pětinásobku jejich průměru d (l = 5d); pokud se použijí zkušební vzorky pravoúhlého průřezu, měřicí délka se vypočte podle tohoto vzorce:
kde Fo je původní plocha průřezu zkušebního vzorku.
- POZNÁMKA 3:
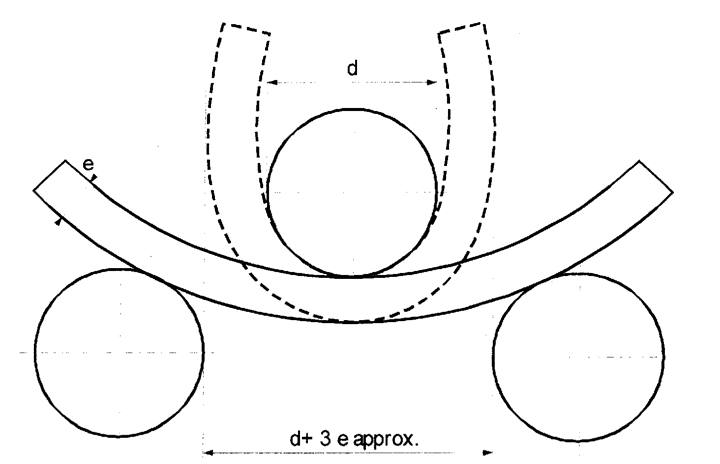
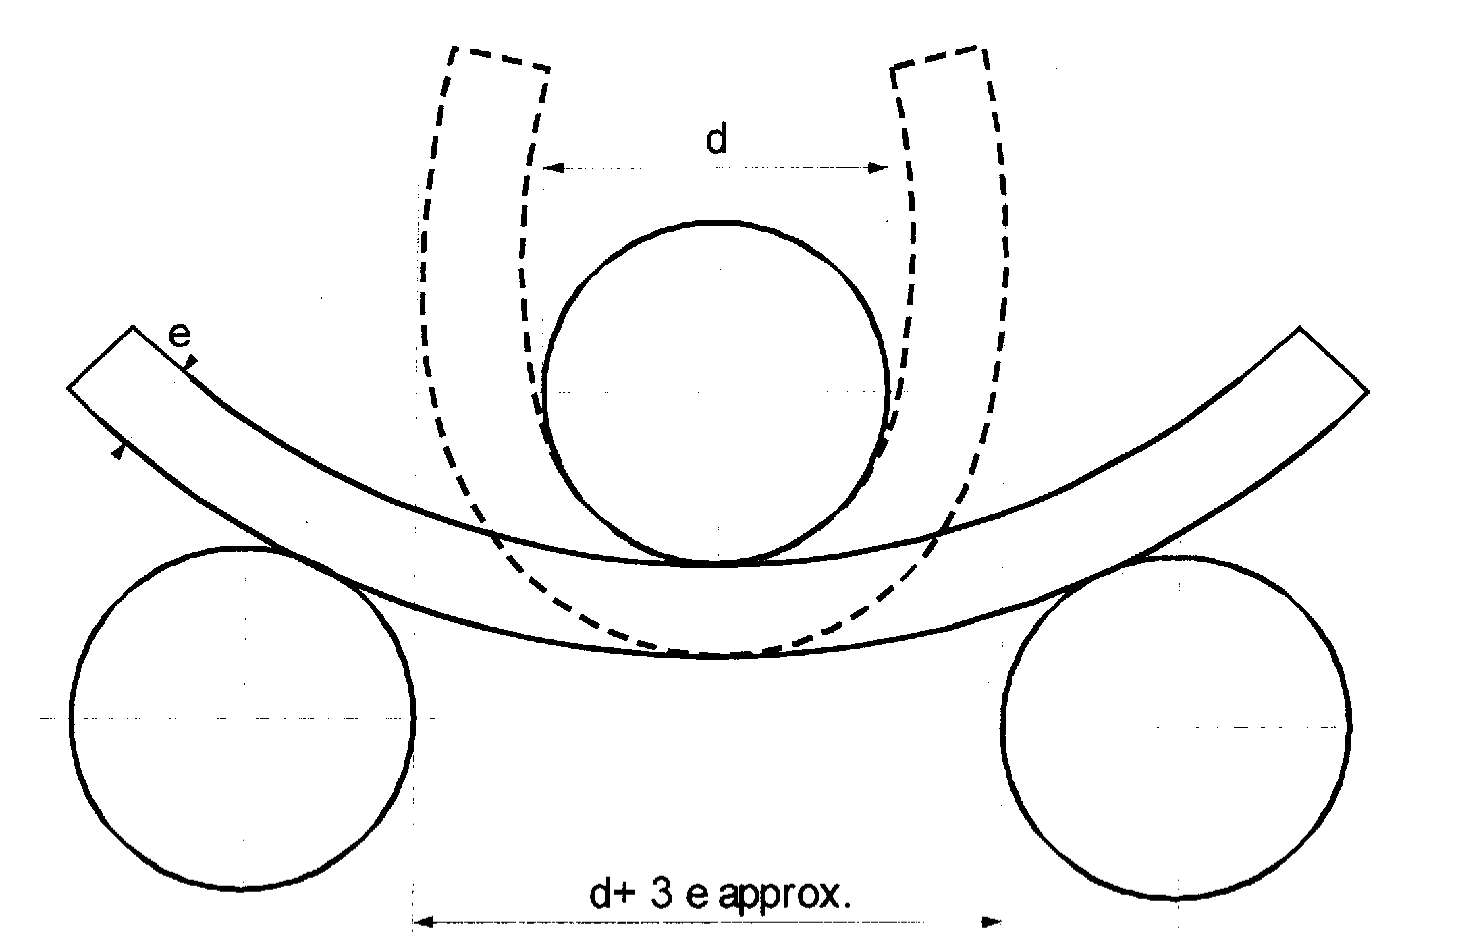
- a) Zkouška lámavosti (viz schéma) musí být provedena se vzorky získanými odříznutím z prstence válce šířky 3e, avšak nejméně 25 mm, který se rozřízne ve dvě stejné části. Zkušební vzorky smí být opracovány jen na okrajích.
- b) Zkouška lámavosti se provádí s ohýbacím trnem o průměru (d) a dvěma kruhovými opěrami, vzdálenými od sebe přibližně na vzdálenost (d+3e). Při zkoušce musí být vnitřní plochy od sebe vzdáleny tak, aby tato vzdálenost nepřekročila průměr ohýbacího tmu.
- c) Zkušební vzorek nesmí prasknout, je-li ohnut přes ohýbací trn dovnitř tak, že vzdálenost mezi vnitřními plochami nepřekračuje průměr ohýbacího tmu, Poměr (n) mezi průměrem ohýbacího tmu a tloušťkou zkušebního vzorku musí odpovídat hodnotám uvedeným v tabulce.
- d) Poměr (n) mezi průměrem ohýbacího tmu a tloušťkou zkušebního vzorku musí odpovídat hodnotám uvedeným v tabulce.
Schéma zkoušky lámavosti
- 6.2.3.2.1 Materiály použitelné pro tlakové nádoby z hliníkových slitin musí splňovat následující podmínky:
- 6.2.3.2.2 Nižší minimální hodnota prodloužení je přípustná za předpokladu, že doplňující zkouška schválená příslušným orgánem země, v níž byly tlakové nádoby vyrobeny, prokáže, že tyto tlakové nádoby zaručují stejnou bezpečnost přepravy jako tlakové nádoby vyrobené podle hodnot uvedených v tabulce v 6.2.3.2.1 (viz též EN 1975: 1999 + A1:2003).
- 6.2.3.2.3 Minimální tloušťka stěny tlakových nádob v nejslabší části musí činit:
- - při průměru tlakové nádoby do 50 mm: nejméně 1,5 mm;
- - při průměru tlakové nádoby od 50 do 150 mm: nejméně 2 mm; a
- - při průměru tlakové nádoby nad 150 mm: nejméně 3 mm.
- 6.2.3.2.4 Dna tlakových nádob musí mít polokruhový, eliptický nebo nepravidelně eliptický (pánvovitý) profil; musí zaručovat stejnou bezpečnost jako tělesa tlakových nádob.
- 6.2.3.3 Tlakové nádoby s kompozitními materiály
Kompozitní lahve, trubkové nádoby, tlakové sudy a svazky lahví, které byly vyrobeny z kompozitních materiálů, to je vyztužené obručemi, nebo plně či částečně přebalené výztužným materiálem, musí být zkonstruovány tak, aby poměr pro roztržení (tlak při roztržení dělený zkušebním tlakem) byl:
- - 1,67 pro tlakové nádoby vyztužené obručemi
- - 2,00 pro tlakové nádoby plně vyztužené.
- 6.2.3.4 Uzavřené kryogenní nádoby
Následující požadavky se vztahují na konstrukci uzavřených kryogenních nádob na hluboce zchlazené zkapalněné plyny.
- 6.2.3.4.1 Pokud jsou použity nekovové materiály, musí být odolné proti křehkému lomu při nejnižší provozní teplotě tlakové nádoby a její výstroje.
- 6.2.3.4.2 Tlakové nádoby musí být vybaveny pojistným ventilem, který se musí otevírat při provozním tlaku uvedeném na tlakové nádobě. Ventily musí být zkonstruovány tak, aby fungovaly spolehlivě i při nejnižší provozní teplotě. Spolehlivost jejich funkce při této teplotě musí být stanovena zkouškou každého ventilu nebo vzorku ventilů téhož konstrukčního typu.
- 6.2.3.4.3 Otvory a pojistné ventily musí být zkonstruovány tak, aby se zabránilo vystříknutí kapaliny.
- 6.2.4 Všeobecné požadavky na aerosolové rozprašovače a malé nádobky obsahující plyn (kartuše)
- 6.2.4.1 Návrh a konstrukce
- 6.2.4.1.1 Aerosolové rozprašovače (UN 1950 aerosoly) obsahující pouze plyn nebo směs plynů a nádobky, malé, obsahující plyn (kartuše) UN 2037, musí být vyrobeny z kovu. Tento požadavek se nevztahuje na aerosoly a nádobky, malé,obsahující plyn (kartuše), s vnitřním objemem nejvýše 100 ml pro UN 1011 butan. Jiné aerosolové nádobky (UN 1950) musí být vyrobeny z kovu, syntetického materiálu nebo skla. Nádobky vyrobené z kovu s vnějším poloměrem nejméně 40 mm musí mít vyduté dno.
- 6.2.4.1.2 Vnitřní objem nádobek vyrobených z kovu nesmí být větší než 1000 ml; vnitřní objem nádobek vyrobených ze syntetického materiálu nebo ze skla nesmí být větší než 500 ml.
- 6.2.4.1.3 Každý typ nádobek (aerosolů nebo kartuší) musí být před uvedením do provozu s úspěchem podroben hydraulické tlakové zkoušce podle 6.2.4.2.
- 6.2.4.1.4 Odpouštěcí ventily a rozprašovací zařízení aerosolových nádobek s plyny pod tlakem (UN 1950 aerosoly) a ventily UN 2037 nádobek, malých obsahujících plyny (kartuší) musí zajišťovat, že nádobky jsou neprodyšně uzavřeny a že jsou chráněny proti nežádoucímu otevření. Ventily a rozprašovací zařízení, které jsou uzavřeny pouze účinkem vnitřního tlaku, jsou nepřípustné.
- 6.2.4.1.5 Vnitřní tlak při 50°C nesmí překročit ani 2/3 zkušebního tlaku, ani 1,32 MPa ( 13.2 barů). Aerosolové rozprašovače a malé nádobky obsahující plyn musí být naplněny takovým způsobem, aby jejich obsah při 50°C nepřesáhl 95% jejich vnitřního objemu.
- 6.2.4.2 Zkouška hydraulickým přetlakem
- 6.2.4.2.1 Použitý vnitřní tlak (zkušební tlak) musí být 1,5 násobek vnitřního tlaku při 50°C, s minimálním tlakem 1 MPa (10 barů);
- 6.2.4.2.2 Hydraulické tlakové zkoušky musí být provedeny s nejméně pěti prázdnými nádobkami každého typu.
(a) po dobu do dosažení předepsaného zkušebního tlaku se nesmí objevit žádný únik ani viditelná trvalá deformace; a
(b) než dojde k úniku nebo roztržení, musí povoliti jako první vydutý konec, pokud existuje, a nádobka nesmí ztratit těsnost nebo se roztrhnout před dosažením 1,2 násobku zkušebního tlaku.
- 6.2.4.3 Zkouška těsnosti
- 6.2.4.3.1 Malé nádoby obsahující plyny (plynové kartuše / náboje)
- 6.2.4.3.1.1 Každá nádoba musí splňovat zkoušku těsnosti v lázni s horkou vodou.
- 6.2.4.3.1.2 Teplota lázně a doba trvání zkoušky musí být takové, aby vnitřní tlak v každé nádobce dosáhl nejméně 90 % vnitřního tlaku, který by byl dosažen při 55°C. Jestliže je obsah nádobky citlivý na teplo, nebo jsou nádobky vyrobeny z plastu a při této teplotě měknou, musí být teplota lázně od 29°C.do 30°C. Navíc musí být z každých 2000 nádobek jedna zkoušena při 55°C.
- 6.2.4.3.1.3 Nesní dojít k žádnému úniku, nebo trvalé deformaci nádobky, s výjimkou případu,kdy plastová nádobka může být deformována vlivem změkčení za předpokladu, že nedochází k úniku.
- 6.2.4.3.2 Aerosolové rozprašovače
Každý naplněný aerosolový rozprašovač musí být podroben zkoušce těsnosti v lázni s horkou vodou nebo ve schválené alternativě lázně s horkou vodou.
- 6.2.4.3.2.1 Zkouška těsnosti v lázni s horkou vodou
- 6.2.4.3.2.1.1 Teplota lázně a doba trvání zkoušky musí být takové, aby vnitřní tlak v každé nádobě dosáhl takové hodnoty vnitřního tlaku, které by bylo dosaženo při 55°C ( 50°C pokud kapalná fáze nepřekročí 95% objemu aerosolového rozprašovače při 50°C). Jestliže je obsah nádobky citlivý na teplo nebo jsou nádobky vyrobeny z plastu a při této teplotě měknou, musí být teplota lázně od 20°C a 30°C. Navíc musí být z každých 2000 nádobek jedna zkoušena při vyšší teplotě.
- 6.2.4.3.2.1.2 Nesmí dojít k žádnému úniku nebo k trvalé deformaci aerosolového rozprašovače s výjimkou případů, kdy plastový aerosolový rozprašovač může být deformován změkčením za předpokladu, že nedochází k úniku.
- 6.2.4.3.2.2 Alternativní metody
Se souhlasem příslušného orgánu mohou být použity alternativní metody, které poskytují stejnou úroveň bezpečnosti za předpokladu, že požadavky 6.2.4.3.2.2.1, 6.2.4.3.2.2.2 a 6.2.4.3.2.2.3 jsou splněny.
- 6.2.4.3.2.2.1 Systém kvality
Plniči nádobek aerosolových rozprašovačů a výrobci komponent musí mít zaveden systém kvality. Systém kvality musí obsahovat postupy, které zajistí, že všechny aerosolové rozprašovače, které netěsní, nebo které jsou deformovány budou vyřazeny a nebudou předány k přepravě.
Systém kvality musí obsahovat:
(a) popis organizační struktury a zodpovědnosti;
(b) odpovídající prohlídky a zkoušky, kontrolu kvality, zajištění kvality a instrukce pro použité pracovní postupy;
(c) záznamy o kvalitě, jako jsou zprávy o prohlídce, zkušební data, kalibrační data a certifikáty;
(d) recenze managementu pro zajištění účinného vlivu systému kvality;
(e) proces kontroly dokumentů a jejich revize;
(f) prostředky pro kontrolu neodpovídajících aerosolových rozprašovačů;
(g) školící programy a kvalifikační postupy pro odpovídající zaměstnance a
(h) postupy zajišťující, že nedojde k poškození finálního výrobku.
Počáteční audit a další pravidelné audity musí být provedeny ke spokojenosti příslušného orgánu. Účelem těchto auditů je zajistit že schvalovaný systém je a zůstane přiměřený a účinný. Všechny navrhované změny schváleného systému musí být předem oznámeny příslušnému orgánu.
- 6.2.4.3.2.2.2 Zkoušení tlaku a úniku nádob aerosolových rozprašovačů před plněním
Každá prázdná nádobka aerosolového rozprašovače musí být podrobena tlaku rovnému nebo vyššímu nežli je maximální předpokládaný tlak naplněných nádobek aerosolových rozprašovačů při teplotě 55°C (50°C pokud kapalná fáze nepřekročí 95% objemu nádoby při 50°C), to znamená nejméně dvě třetiny navrhovaného tlaku pro nádobu aerosolového rozprašovače. Pokud některá z nádob aerosolového rozprašovače vykazuje známky úniku rychlostí rovnou nebo vyšší nežli 3,3 x 10⁻² mbar.l.s-1 při pracovním tlaku, při deformaci nebo vykazuje jiné poškození, musí být vyřazena.
- 6.2.4.3.2.2.3 Zkoušení nádob aerosolových rozprašovačů po plnění
Před plněním musí plnič zajistit, že lemovací zařízení je patřičně nastaveno a že je použit odpovídající propellant (hnací plyn). Každá naplněná nádoba aerosolového rozprašovače musí být zvážena a přezkoušena na těsnost. Zařízení na zjišťování úniku musí být dostatečně citlivé, aby zjistilo rychlost úniku nejméně 2,0 x 10⁻³ mbar.l.s-1 při teplotě 20°C.
Všechny nádoby aerosolových rozprašovačů, které vykazují známky úniku, deformaci nebo nadbytečnou hmotnost, musejí být vyřazeny.
- 6.2.4.3.2.2.1 Systém kvality
- 6.2.4.3.2.1 Zkouška těsnosti v lázni s horkou vodou
- 6.2.4.3.3 Se souhlasem příslušného orgánu aerosoly a malé nádobky obsahující farmaceutické výrobky a nehořlavé plyny, u kterých je vyžadována sterilnost, a které mohou být negativně ovlivněny zkouškou v lázni s horkou vodou, nejsou předmětem 6.2.4.3.1 a 6.2.4.3.2 pokud:
(a) jsou vyrobeny pod patronací národního zdravotního úřadu a pokud to vyžaduje příslušný orgán v souladu se zásadami Good Manufacturing Practice (GMP) vytvořenými World Health Organization (WHO)1; a
(b) Ekvivalentní úroveň bezpečnosti je dosažena tím, že výrobce použije alternativní způsoby pro zjišťování úniku a odolnosti proti tlaku, jako jsou detekce pomocí helia a pomocí vodní lázně se statistickým vzorkem nejméně 1 z 2000 vzorků z každé výrobní šarže.
- 6.2.4.3.1 Malé nádoby obsahující plyny (plynové kartuše / náboje)
- 6.2.4.4 Odkazy na normy
Požadavky tohoto oddílu se považují za splněné, pokud jsou splněny dále uvedené normy:
- - pro aerosolové rozprašovače (UN 1950 aerosoly): Příloha ke Směrnici Rady 75/324/EEC2 ve znění Směrnice Komise 94/1/EC3;
- - pro UN 2037 nádobky, malé, obsahující plyn (kartuše) obsahující UN 1965 uhlovodíky, plynné, směs, zkapalněná, j.n.: EN 417:2003 Kovové kartuše na zkapalněné ropné plyny pro jedno použití, s ventilem nebo bez ventilu, pro používání v přenosných zařízeních - Konstrukce, inspekce, zkoušení a značení.
- 6.2.4.1 Návrh a konstrukce
- 6.2.5 Požadavky na UN tlakové nádoby
Navíc k všeobecným požadavkům v 6.2.1.1, 6.2.1.2, 6.2.1.3, 6.2.1.5 a 6.2.1.6 musí UN tlakové nádoby splňovat požadavky tohoto oddílu včetně použitých norem
- POZNÁMKA: Se souhlasem příslušného orgánu mohou být použity později publikované verze norem, pokud jsou k disposici
- 6.2.5.1 Všeobecné požadavky
- 6.2.5.1.1 Provozní výstroj
S výjimkou zařízení pro vyrovnávání tlaku, musí být ventily, potrubí a jiná výstroj vystavené tlaku konstruovány a vyrobeny tak, aby vydržely nejméně 1,5 násobek zkušebního tlaku pro tlakové nádoby.
Provozní výstroj musí být sestavena nebo konstruována tak, aby se zabránilo škodám, které by mohly vzniknout při uvolnění obsahu tlakové nádoby během manipulace a přepravy za normálních podmínek. Připojovací potrubí vedoucí k uzavíracím ventilům musí být dostatečně flexibilní, aby ochránilo ventily a potrubí od přestřihnutí nebo uvolnění obsahu tlakové nádoby. Plnící a vyprazdňovací ventily a jakékoli ochranné uzávěry musí být schopné zabezpečení proti nežádoucímu otevřeni. Ventily budou chráněny, jak je specifikováno v 4.1.6.8 (a) až (d), nebojsou tlakové nádoby přepravovány ve vnějších obalech, které připraveny stejným způsobem jako pro přepravu, musí být schopné splnit zkoušku volným pádem, jak je specifikovaná v 6.1.5.3 pro obalovou skupinu I.
- 6.2.5.1.2 Zařízení pro vyrovnávání tlaku
Každá tlaková nádoba použitá pro přepravu UN 1013 oxid uhličitý a UN 1070 oxid dusný musí být vybavena zařízením pro vyrovnávání tlaku nebo, pro jiné plyny, tak jak je specifikováno příslušným orgánem země použití s výjimkou případu, kdy se to v pokynu pro balení P200 v 4.1.4.1 zakazuje. Typ zařízení pro vyrovnávání tlaku, nastavovací tlak pro vypouštění a uvolňovací kapacita zařízení pro vyrovnávání tlaku musí být, pokud se to vyžaduje, určeny příslušným orgánem země použití. Kryogenní nádoby musí být vybaveny zařízením pro vyrovnávání tlaku podle 6.2.1.3.3.4 a 6.2.1.3.3.5. Toto zařízení musí zabránit vstupu cizích látek, úniku plynu a vzniku jakéhokoliv nebezpečného přetlaku.
Jsou – li zařízení pro vyrovnávání tlaku napojena na připojovací potrubí vodorovných tlakových nádob naplněných hořlavým plynem, musí být tato zařízení uspořádána tak, aby se odvzdušňovala volně do vzduchu takovým způsobem, aby se při normálních podmínkách přepravy zabránilo jakémukoli působení unikajícího plynu na tlakové nádoby.
- 6.2.5.1.1 Provozní výstroj
- 6.2.5.2 Konstrukce, výroba a první inspekce a zkouška
- 6.2.5.2.1 Pro konstrukci, výrobu, první inspekci a zkoušku UN láhví, kromě toho, že inspekční požadavky týkající se systému stanovení shody a schvalování musí být v souladu s 6.2.5.6 se používají následující normy.
Schéma zkoušky lámavosti ISO 9809-1:1999 Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve - Konstrukce výroba a zkoušení – Část 1: Popouštěné a temperované ocelové láhve s pevností v tahu menší než 1100 MPa.
POZNÁMKA: Poznámka, týkající se F faktoru v oddílu 7.3 normy se nepoužije na UN certifikované láhve.ISO 9809-2:2000 Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve - Konstrukce, výroba a zkoušení- Část 2: Popouštěné a temperované ocelové láhve s pevností v tahu větší nebo rovnou 1100 MPa ISO 9809-3:2000 Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve - Konstrukce, výroba a zkoušení- Část 3: Normalizované ocelové láhve. ISO 7866:1999 Plynové láhve - Opakovaně plnitelné bezešvé plynové láhve z hliníkové slitiny – Konstrukce, výroba a zkoušení.
POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3 normy se nepoužije na UN certifikované láhve. Hliníková slitina 6351A - T6 nebo ekvivalent nesmí být schválena.ISO 11118:1999 Plynové láhve – Kovové plynové láhve pro jedno použití - Specifikace a zkušební metody. ISO 11119-1: 2002 Plynové lahve kompozitní konstrukce – Specifikace a zkušební metody – Část I Hoop wrapped kompozitní plynové lahve ISO 11119-2: 2002 Plynové lahve kompozitní konstrukce – Specifikace a zkušební metody – Část 2 Plně zabalené vláknem zesílené kompozitní plynové lahve s kovovými vložkami podílejícími se na zátěži (protizátěžovými) ISO 11119-3:2002 Plynové láhve kompozitní konstrukce - Specifikace a zkušební metody – část 3: Plně zabalené vláknem zesílené kompozitní plynové láhve s kovovými nebo nekovovými vložkami nepodílejíc se na zátěži - POZNÁMKA 1: V normách uvedených výše musí být kompozitní lahve navrženy pro neomezenou dobu životnosti
- POZNÁMKA 2: Po prvních patnácti letech provozu mohou být kompozitní lahve vyrobené podle těchto norem schváleny pro rozšířený provoz příslušným orgánem, který je zodpovědný za původní schválení lahví a bude zakládat své rozhodnutí na informaci o zkoušce dodané výrobcem, nebo vlastníkem, nebo uživatelem
- 6.2.5.2.1 Pro konstrukci, výrobu, první inspekci a zkoušku UN láhví, kromě toho, že inspekční požadavky týkající se systému stanovení shody a schvalování musí být v souladu s 6.2.5.6 se používají následující normy.
- 6.2.5.2.2 Pro konstrukci, výrobu a první inspekci a zkoušku UN trubkových nádob a zkoušku UN acetylenových lahví s výjimkou, že inspekční požadavky týkající se systému stanovení shody a schvalování musí být v souladu s 6.2.5.6, se používá následující norma.
Schéma zkoušky lámavosti ISO 11120:1999 Plynové láhve - Opakovaně plnitelné bezešvé ocelové trubkové nádoby pro přepravu stlačeného plynu s hydraulickým vnitřním objemem 150 až 3000 /–Konstrukce, výroba a zkoušení.
POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.1 této normy se
nepoužije na UN certifikované trubkové nádoby. - 6.2.5.2.3 Pro konstrukci, výrobu a první inspekci a zkoušku UN láhví na acetylen s výjimkou, že inspekční požadavky týkající se systému stanovení shody a schvalování musí být v souladu s 6.2.5.6, se používají tyto normy
Pro válcový plášť:
Schéma zkoušky lámavosti ISO 9809-1:1999 Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve - Konstrukce, výroba a zkoušení- Část 1: Popouštěné a temperované ocelové láhve s pevností v tahu menší než 1100 MPa.
POZNÁMKA: Poznámka týkající se F faktoru v oddílu 7.3 této normy se nepoužije na UN certifikované láhve.ISO 9809-3:2000 Plynové láhve - Opakovaně plnitelné bezešvé ocelové plynové láhve - Konstrukce, výroba a zkoušení - Část 3: Normalizované ocelové láhve. ISO 11118:1999 Plynové láhve - Kovové plynové láhve pro jedno použití - Specifikace a zkušební metody. Pro porézní materiál v láhvi:
Schéma zkoušky lámavosti ISO 3807-1:2000 Láhve na acetylen - Základní požadavky - Část 1: Láhve bez tavných zátek. ISO 3807-2:2000 Láhve pro acetylen - Základní požadavky - Část 2: Láhve s tavnými zátkami. - 6.2.5.2.4 Následující norma se používá pro návrh, konstrukci a počáteční prohlídku a zkoušku UN kryogenních nádob s výjimkou případu, kdy požadavky na inspekci, vztažené na systém stanovení shody, musí být v souladu s 6.2.5.6:
Schéma zkoušky lámavosti ISO 21029-1:2004 Kryogenní nádoby – Přemístitelné vakuově izolované nádoby o objemu nejvýše 1000 I – část 1. Návrh, výroba prohlídky a zkoušky“
- 6.2.5.3 Materiály
Navíc k požadavkům na materiály specifikovaným v konstrukčních a výrobních normách pro tlakovou nádobu a všem omezením specifikovaným v příslušných pokynech pro balení pro plyn (y) určený (ch) k přepravě (na př. pokyn pro balení P200) se pro snášenlivost materiálu používají následující normy.
Schéma zkoušky lámavosti ISO 11114-1:1997 Přepravitelné plynové láhve - Snášenlivost materiálů láhve a ventilu s obsaženým plynem - Část 1: Kovové materiály. ISO 11114-2:2000 Přepravitelné plynové láhve - Snášenlivost materiálů láhve a ventilu s obsaženým plynem - Část 2: Nekovové materiály.
- 6.2.5.4 Provozní výstroj
Pro uzávěry a jejich ochranu se používají následující normy:
Schéma zkoušky lámavosti ISO 11117:1998 Plynové láhve - Ventilové ochranné kloboučky a krytky pro průmyslové a lékařské plynové láhve - Konstrukce, výroba a zkoušení. ISO 10297:1999 Plynové láhve - Ventily opakovaně plnitelných plynových lahví - Specifikace a typové zkoušení.
- 6.2.5.5 Periodická inspekce a zkouška
Pro periodickou inspekci a zkoušení UN nádob se používají následující normy
Schéma zkoušky lámavosti ISO 6406:1992 Periodické inspekce a zkoušení bezešvých ocelových plynových lahví ISO 10461:1993 Bezešvé plynové láhve z hliníkových slitin - Periodické inspekce a zkoušení. ISO 10462:1994 Plynové láhve na rozpuštěný acetylen - Periodické inspekce a údržba. ISO 11623: 2002 Přepravitelné plynové lahve – Periodická inspekce s zkouška kompozitních plynových lahví
- 6.2.5.6 Systém posuzování shody a schvalování pro výrobu tlakových nádob
- 6.2.5.6.1 Definice
Pro účely této sekce:
Systém posuzování shody (Conformity assessment systém) znamená systém pro příslušný orgán ke schválení výrobce, ke schválení konstrukčního typu tlakové nádoby, ke schválení systému kvality výrobce a ke schválení inspekčních organizací.
Konstrukční typ ( design type) znamená konstrukci tlakové nádoby, podle specifikace v příslušné normě pro tlakovou nádobu.
Ověřit (Verify) znamená potvrdit zkouškou nebo podáním objektivního důkazu, že specifikované požadavky byly splněny.
- 6.2.5.6.2 Všeobecné požadavky
Příslušný orgán
- 6.2.5.6.2.1 Příslušný orgán, který schvaluje tlakovou nádobu musí schválit systém posuzování shody za účelem zabezpečení, že tlakové nádoby splňují požadavky ADR. V případech, kdy příslušný orgán schvalující tlakovou nádobu není příslušným orgánem v zemi výroby, značky země schválení a země výroby musí být uvedeny ve značení tlakové nádoby (viz 6.2.5.8 a 6.2.5.9)
Příslušný orgán země schválení musí na požádání předložit prokazatelný důkaz vyhovění tomuto systému posuzování shody svému partnerskému orgánu v zemi používání.
- 6.2.5.6.2.2 Příslušný orgán může delegovat své funkce v systému posuzování shody úplně nebo částečně.
- 6.2.5.6.2.3 Příslušný orgán musí zajistit, aby byl běžně dostupný seznam schválených inspekčních organizací a jejich identifikačních značek a schválených výrobců a jejich identifikačních značek.
Inspekční organizace
- 6.2.5.6.2.4 Inspekční organizace musí být schválena příslušným orgánem pro inspekci tlakových nádob a musí:
(a) mít k disposici organizační strukturu a zkušený kvalifikovaný personál schopný vyškoleni, kompetentní a způsobilý vykonávat úspěšně své technické funkce;
(b) mít přístup ke vhodnému a přiměřenému vybavení a výstroji
(c) pracovat nestranně a bez jakéhokoli vlivu, který by mohl takové činnosti bránit;
(d) zajistit důvěrnost obchodních a vlastnických aktivit výrobce a jiných organizací;
(e) udržovat jasný odstup mezi skutečnými inspekčními a cizími (nespřízněnými) funkcemi inspekčního orgánu;
(f) používat dokumentovaný systém kvality;
(g) zajistit, aby byly provedeny zkoušky a Inspekce specifikované v odpovídající normě pro tlakové nádoby a v ADR;
(h) udržovat účinný a přiměřený ohlašovací a záznamový systém podle 6.2.5.6.6.
- 6.2.5.6.2.5 Inspekční organizace musí provést schválení konstrukčního typu, výrobní zkoušku a inspekci a certifikaci konstrukčního typu tlakové nádoby, za účelem ověření shody s příslušnou normou pro tlakové nádoby (viz 6.2.5.6.4 a 6.2.5.6.5).
Výrobce
- 6.2.5.6.2.6 Výrobce musí:
(a) používat dokumentovaný systém kvality podle 6.2.5.6.3
(b) požádat o schválení konstrukčního typu podle 6.2.5.6.4
(c) vybrat inspekční organizaci ze seznamu schválených inspekčních orgánů vedeného příslušným orgánem země schválení; a
(d) uchovávat zprávy podle 6.2.5.6.6.
Zkušební laboratoř
- 6.2.5.6.2.7 Zkušební laboratoř musí mít:
(a) personál v organizační struktuře, v dostatečném počtu, kompetentní a zkušený; a
(b) vhodné a přiměřené zařízení a vybavení pro provádění zkoušek vyžadovaných výrobní normou pro uspokojení inspekční organizace.
- 6.2.5.6.2.1 Příslušný orgán, který schvaluje tlakovou nádobu musí schválit systém posuzování shody za účelem zabezpečení, že tlakové nádoby splňují požadavky ADR. V případech, kdy příslušný orgán schvalující tlakovou nádobu není příslušným orgánem v zemi výroby, značky země schválení a země výroby musí být uvedeny ve značení tlakové nádoby (viz 6.2.5.8 a 6.2.5.9)
- 6.2.5.6.3 Systém kvality výrobce
- 6.2.5.6.3.1 Systém kvality výroby musí obsahovat všechny prvky, požadavky a předpisy použité výrobcem. Musí být systematicky a přehledně zdokumentován ve formě napsaných metod, postupů a instrukcí. Musí obsahovat především přiměřený popis:
(a) organizační struktury a odpovědností personálu vzhledem ke konstrukci a kvalitě výrobku;
(b) kontroly konstrukce a techniky ověřování postupů a postupy, které budou používány při konstrukci tlakových nádob;
(c) odpovídající výroby tlakové nádoby, kontroly kvality, zajištění kvality a instrukcí pro výrobní postupy, které se budou používat;
(d) záznamů o kvalitě, jako jsou zprávy o inspekci, údaje o zkoušce a kalibraci;
(e) přehledů od managementu k zajištění účinného řízení systému kvality vzniklého z auditů podle 6.2.5.6.3.2;
(f) postupu popisujícího, jak jsou splněny požadavky zákazníka;
(g) postupu kontroly dokumentů a jejich revize;
(h) způsobu kontroly tlakových nádob neodpovídajících normám, nakoupených komponent a materiálů pro finální výrobu; a
(i) školících programů a kvalifikačních postupů pro příslušné zaměstnance.
- 6.2.5.6.3.2 Audit systému kvality
Systém kvality musí být nejprve posouzen, aby se zjistilo, zda splňuje požadavky podle 6.2.5.6.3.1 ke spokojenosti příslušného orgánu.
Výrobce musí být seznámen s výsledky auditu. Toto sdělení musí obsahovat závěry auditu a veškerá požadovaná nápravná opatření.
Musí se provádět periodické audity ke spokojenosti příslušného orgánu, aby se zajistilo, že výrobce systém kvality dodržuje a používá. Zápisy z periodických auditů musí být poskytnuty výrobci.
- 6.2.5.6.3.3 Dodržování systému kvality
Výrobce musí dodržovat systém kvality tak, jak je schválen, aby zůstal přiměřený a účinný.
Výrobce musí příslušnému orgánu oznámit, že byl schválen systém kvality včetně jakýchkoli zamýšlených změn. Navržené změny musí být vyhodnoceny, aby se určilo zdali pozměněný systém kvality bude splňovat požadavky podle 6.2.5.6.3.1
- 6.2.5.6.3.1 Systém kvality výroby musí obsahovat všechny prvky, požadavky a předpisy použité výrobcem. Musí být systematicky a přehledně zdokumentován ve formě napsaných metod, postupů a instrukcí. Musí obsahovat především přiměřený popis:
- 6.2.5.6.4 Schvalovací proces
První schválení konstrukčního typu
- 6.2.5.6.4.1 První schválení konstrukčního typu se musí skládat ze schválení systému kvality výrobce a schválení konstrukce vyráběné tlakové nádoby. Žádost pro počátečné schválení konstrukčního typu musí splňovat požadavky 6.2.5.6.3, 6.2.5.6.4.2 až 6.2.5.6.4.6. a 6.2.5.6.4.9.
- 6.2.5.6.4.2 Výrobce, který chce vyrábět tlakové nádoby ve shodě s normou pro tlakové nádoby a ve shodě s ADR musí požádat, aby získal a vlastnil „osvědčení o schválení konstrukčního typu tlakové nádoby“ vydané příslušným orgánem země schválení pro nejméně jeden konstrukční typ podle postupu uvedeného v 6.2.5.6.4.9 Tento certifikát musí být na žádost předložen příslušnému orgánu země použití.
- 6.2.5.6.4.3 Je nutno podat žádost pro každou výrobní jednotku, která musí obsahovat:
(a) jméno, oficiální adresu výrobce a navíc, jestliže žádost je podávána pověřeným zástupcem, jeho jméno a adresu;
(b) adresa výrobní jednotky, jestliže se od výše uvedené liší;
(c) jméno a funkci osoby (osob) zodpovědné (ých) za systém kvality;
(d) druh tlakové nádoby a odpovídající normy pro tlakovou nádobu;
(e) podrobnosti jakéhokoliv odmítnutí nebo schválení podobné žádosti jiným příslušným orgánem;
(f) totožnost inspekční organizace pro schválení konstrukčního typu;
(g) dokumentaci výrobní jednotky podle specifikace v 6.2.5.6.3.1; a
(h) technickou dokumentaci požadovanou pro schválení konstrukčního typu,která musí umožnit ověření shody tlakových nádob s požadavky odpovídající normy pro konstrukci tlakové nádoby. Technická dokumentace musí pokrývat konstrukci a způsob výroby a musí obsahovat pokud je to závažné pro hodnocení alespoň:
(i) konstrukční normu tlakové nádoby, konstrukční a výrobní výkresy udávající komponenty a podskupiny, pokud existují;
(ii) popis a vysvětlivky nezbytné pro porozumění výkresům a předpokládanému použití tlakových nádob;
(iii) seznam norem potřebných pro úplné definování výrobního procesu;
(iv) konstrukční výpočty a specifikace materiálu; a
(v) schvalovací zkušební protokoly konstrukčního typu, popisující výsledky prohlídek a zkoušek provedených dle 6.2.5.6.4.9.
- 6.2.5.6.4.4 První audit dle 6.2.5.6.3.2 musí být proveden k uspokojení příslušného orgánu.
- 6.2.5.6.4.5 Je – li výrobci odepřeno schválení, poskytne příslušný orgán písemně podrobné zdůvodnění odmítnutí.
- 6.2.5.6.4.6 Po schválení, musí být předány příslušnému orgánu změny informací uvedených pod 6.2.5.6.4.3 vztahujících se k prvnímu schválení,.
Následná schválení konstrukčního typu
- 6.2.5.6.1 Definice